

L'idrossido di sodio (NaOH) svolge un ruolo centrale nel processo di lavaggio dei gas di scarico utilizzato nella produzione di acciaio in forni a ossigeno basico. In questi sistemi, l'NaOH agisce come assorbente, neutralizzando efficacemente i gas acidi come l'anidride solforosa (SO₂), gli ossidi di azoto (NOx) e l'anidride carbonica (CO₂). Mantenere una concentrazione ottimale di NaOH nelliquido detergenteè essenziale per metodi efficaci di trattamento dei fumi e rappresenta un elemento fondamentale delle tecnologie di depurazione dei fumi impiegate negli impianti siderurgici.
La misurazione e il controllo precisi della concentrazione di NaOH hanno un impatto diretto sia sull'efficienza del processo che sul controllo delle emissioni. Quando il dosaggio di soda caustica è troppo basso, i tassi di rimozione dei gas acidi diminuiscono, con conseguente rischio di non conformità alle normative e aumento delle concentrazioni di emissioni. Un eccesso di NaOH non solo comporta uno spreco di sostanze chimiche, ma genera anche sottoprodotti indesiderati, aumentando sia i costi che le responsabilità in materia di gestione ambientale. Studi sulle prestazioni hanno dimostrato che, ad esempio, una soluzione di NaOH al 5% in torri di nebulizzazione a due stadi raggiunge fino al 92% di rimozione di SO₂, mentre miglioramenti del processo come l'aggiunta di ipoclorito di sodio aumentano ulteriormente i tassi di cattura degli inquinanti.
Processo base di produzione dell'acciaio in forno a ossigeno: fasi e contesto
Panoramica del processo di base del forno a ossigeno (BOF)
Il processo base di produzione dell'acciaio in forno a ossigeno prevede la rapida conversione di ghisa fusa e rottami di acciaio in acciaio di alta qualità. Il processo inizia caricando il reattore del convertitore a ossigeno (BOF) con ghisa fusa, prodotta in un altoforno mediante la fusione del minerale di ferro con coke e calcare, e fino al 30% di rottami di acciaio in peso. I rottami contribuiscono al controllo della temperatura e al riciclo all'interno del sistema.

Produzione di acciaio con ossigeno di base
*
Una lancia raffreddata ad acqua inietta ossigeno ad elevata purezza nel metallo fuso. Questo ossigeno reagisce direttamente con il carbonio e altre impurità, ossidandole. Le reazioni principali includono C + O₂ con formazione di CO e CO₂, Si + O₂ con formazione di SiO₂, Mn + O₂ con produzione di MnO e P + O₂ con produzione di P₂O₅. Vengono aggiunti fondenti di calce o dolomite per catturare questi ossidi, creando una scoria basica. La scoria galleggia sull'acciaio fuso, facilitando la separazione e la rimozione dei contaminanti.
La fase di soffiaggio riscalda rapidamente la carica; il rottame si fonde e si miscela accuratamente, garantendo una composizione uniforme. In genere, questo processo dura dai 30 ai 45 minuti, producendo fino a 350 tonnellate di acciaio per lotto negli impianti moderni.
Dopo la soffiatura, la composizione chimica dell'acciaio viene spesso modificata in unità di raffinazione secondaria per soddisfare specifiche precise. L'acciaio viene quindi colato in macchine di colata continua per produrre bramme, billette o blumi. La successiva laminazione a caldo e a freddo modella questi prodotti per applicazioni in settori come quello automobilistico e delle costruzioni. Un sottoprodotto importante è la scoria, utilizzata nella produzione di cemento e nelle infrastrutture.
Implicazioni ambientali ed emissioni
La produzione di acciaio tramite convertitore a ossigeno (BOF) è ad alta intensità energetica e genera quantità significative di gas di scarico e particolato. Le principali emissioni derivano dall'ossidazione del carbonio (CO₂), dall'agitazione meccanica e dall'evaporazione del materiale durante l'insufflazione di ossigeno.
CO₂La CO₂ è il principale gas serra prodotto, dovuto alle reazioni di decarburazione. La quantità di CO₂ emessa dipende dal contenuto di carbonio del metallo fuso, dalla percentuale di rottami aggiunti e dalla temperatura di esercizio. L'utilizzo di una maggiore quantità di rottami riciclati può ridurre le emissioni di CO₂, ma potrebbe richiedere degli aggiustamenti per mantenere la qualità dell'acciaio e l'equilibrio termico del processo.
emissioni di particolatoTra queste particelle rientrano ossidi metallici fini, residui di flusso e polveri derivanti dalle operazioni di carico o spillatura. Tali particelle sono soggette a rigorosi controlli normativi che richiedono un monitoraggio continuo e tecnologie di abbattimento.
anidride solforosa (SO₂)L'inquinamento deriva principalmente dallo zolfo presente nella ghisa fusa. Le soluzioni di controllo devono affrontare la limitata efficienza di rimozione nelle fasi primarie del processo e la potenziale formazione di piogge acide in caso di rilascio non trattato.
I moderni impianti di conversione a ossigeno (BOF) adottano soluzioni integrate per il controllo delle emissioni:
- I sistemi di depurazione dei gas di scarico (ad esempio, ossidazione a umido con calcare, essiccazione a spruzzo semi-secco con calce) mirano alla rimozione dell'SO₂ e consentono la conversione in sottoprodotti utili come il gesso.
- Tecnologie avanzate di depurazione dei fumi, filtri in tessuto e iniezione di adsorbenti secchi riducono le emissioni di particolato.
- Le opzioni per la cattura e il sequestro della CO₂ vengono sempre più prese in considerazione, e tecnologie come l'assorbimento con ammine e la separazione a membrana vengono valutate in termini di rapporto costi-efficacia.
I metodi efficaci di trattamento dei gas di scarico si basano sul monitoraggio in tempo reale e sulla regolazione dei processi. L'implementazione di strumenti di monitoraggio online della concentrazione di alcali, tra cuimisuratori di concentrazione di soda causticae misuratori di concentrazione online come Lonnmeter, garantiscono un'efficiente depurazione dei gas di scarico e il rispetto degli standard sulle emissioni. Sfruttando queste tecnologie, gli impianti BOF possono ottenere una riduzione di oltre il 69% delle emissioni di SO₂ e particolato, supportando la conformità normativa e la tutela dell'ambiente.
Depurazione dei gas di scarico nel processo del forno a ossigeno basico
Scopo e principi fondamentali della depurazione dei gas di scarico
Il lavaggio dei gas di scarico si riferisce a sistemi e tecniche progettati per rimuovere l'anidride solforosa (SO₂) e altri componenti acidi dai gas di scarico prodotti durante le fasi del processo di produzione dell'acciaio in convertitori a ossigeno basico (BOF). L'obiettivo principale è ridurre l'inquinamento atmosferico e rispettare i limiti normativi per le emissioni di zolfo e di altri inquinanti. Nella produzione dell'acciaio, questi processi di lavaggio contribuiscono a minimizzare l'impatto ambientale dei contaminanti aerodispersi rilasciati durante l'ossidazione del ferro fuso e dei vari fondenti.
Il principio chimico alla base della depurazione dei gas di scarico è la conversione dell'SO₂ gassoso in composti innocui o gestibili mediante la reazione del gas con adsorbenti alcalini in fase acquosa o solida. La reazione principale nella depurazione a umido a base di NaOH è:
- L'SO₂ (gas) si dissolve in acqua formando acido solforoso (H₂SO₃).
- L'acido solforoso reagisce quindi con l'idrossido di sodio (NaOH), producendo solfito di sodio (Na₂SO₃) e acqua.
- SO₂ (g) + H₂O → H₂SO₃ (aq)
- H₂SO₃ (aq) + 2 NaOH (aq) → Na₂SO₃ (aq) + 2 H₂O
Questa neutralizzazione rapida e altamente esotermica conferisce ai sistemi a base di NaOH la loro elevata efficienza di rimozione. Nei processi di lavaggio a base di calcare o calce, predominano le seguenti reazioni:
- Il CaCO₃ o Ca(OH)₂ reagisce con l'SO₂ formando solfito di calcio e, in seguito a ossidazione forzata, solfato di calcio (gesso).
- CaCO₃ + SO₂ → CaSO₃
- CaSO₃ + ½O₂ + 2H₂O → CaSO₄·2H₂O
L'efficacia di queste reazioni di lavaggio dipende dalla concentrazione dell'assorbente, dal contatto gas-liquido, dalla temperatura e dalle caratteristiche specifiche del flusso di gas di scarico del convertitore a ossigeno (BOF).

Tipologie di strategie di depurazione dei gas di scarico nella produzione dell'acciaio
I sistemi di lavaggio a umido che utilizzano soda caustica (NaOH) e fanghi di calcare/calce rappresentano il punto di riferimento per i metodi di trattamento dei fumi dei convertitori a ossigeno (BOF). L'NaOH è preferito per la sua forte alcalinità e la rapida cinetica di reazione, che consente una rimozione quasi totale dell'SO₂ in condizioni controllate. Tuttavia, è costoso rispetto alla calce o al calcare. Questi sistemi tradizionali a base di calcio rimangono lo standard, raggiungendo in genere efficienze del 90-98% quando i parametri di processo sono ottimizzati.
Nel lavaggio a umido con calcare o calce, il sistema prevede in genere che il gas fluisca verso l'alto attraverso torri a riempimento o a spruzzo, mentre una sospensione viene fatta circolare per garantire un adeguato contatto gas-liquido. Il solfito o il solfato risultante viene rimosso dal processo, con il gesso come sottoprodotto principale nei sistemi a calce/calcare.
Il lavaggio a secco con getto d'acqua utilizza goccioline atomizzate di sospensione o iniezione di adsorbente secco (DSI) per trattare i gas direttamente in condizioni semi-asciutte. Trona, calce idrata e calcare sono gli adsorbenti comunemente utilizzati. La trona raggiunge il più alto tasso di rimozione di SO₂ tra questi (fino al 94%), ma la calce e il calcare rappresentano alternative affidabili ed economiche per la maggior parte degli impianti siderurgici. I sistemi a secco con getto d'acqua si distinguono per il minore consumo di acqua, la facilità di ammodernamento e la flessibilità nella rimozione di più inquinanti, inclusi particolato e mercurio.
Dal punto di vista meccanicistico, il lavaggio a base di NaOH opera tramite reazioni chimiche in fase liquida, evitando la formazione di sottoprodotti solidi e facilitando un trattamento più semplice delle acque reflue. Al contrario, i sistemi a base di calce/calcare si basano sull'assorbimento di fanghi, producendo gesso che necessita di ulteriore trattamento o smaltimento. Il lavaggio a secco con nebulizzazione combina l'assorbimento in fase gassosa e in fase liquida, con i prodotti di reazione essiccati raccolti sotto forma di solidi fini.
In confronto, NaOH offre:
- Reattività e controllo di processo superiori.
- Nessun rifiuto solido, semplificando la gestione ambientale.
- I costi più elevati dei reagenti lo rendono meno attraente per applicazioni su larga scala, ma è ideale laddove è necessaria la massima rimozione di SO₂ o lo smaltimento dei sottoprodotti solidi risulta problematico.
Metodi di estrazione del calcare/calcare:
- Riduzione dei costi dei reagenti.
- Attività consolidata, facile integrazione con la valorizzazione del gesso.
- Sono necessari sistemi robusti per la gestione di fanghi e sottoprodotti.
Sistemi di assorbimento a spruzzo e a secco:
- Flessibilità operativa.
- Potenzialmente, la trona potrebbe essere più efficiente, sebbene i costi e la disponibilità possano limitarne l'adozione pratica.
Integrazione del lavaggio con NaOH nelle operazioni di BOF
Le unità di lavaggio con NaOH sono integrate a valle dei punti di raccolta dei gas di scarico primari del convertitore BOF, spesso dopo fasi preliminari di rimozione delle polveri come precipitatori elettrostatici o filtri a maniche. I gas di scarico vengono raffreddati prima di entrare nella torre di lavaggio, dove entrano in contatto con la soluzione di NaOH circolante. La concentrazione di alcali nell'effluente viene monitorata continuamente, utilizzando strumenti come il misuratore di concentrazione online, il misuratore di concentrazione di soda caustica e sistemi progettati per il monitoraggio online della concentrazione di alcali, ad esempio Lonnmeter, garantendo un utilizzo ottimale dei reagenti e un'efficienza di cattura dell'SO₂.
Il posizionamento dell'impianto di lavaggio con NaOH è fondamentale; la torre di lavaggio deve essere posizionata in modo da gestire il flusso di gas massimo e garantire un tempo di contatto sufficiente. L'effluente proveniente dallo scrubber viene in genere inviato a un sistema di neutralizzazione o recupero, minimizzando i rischi ambientali e facilitando il potenziale riutilizzo dell'acqua.
L'integrazione del lavaggio con NaOH nel processo del forno a ossigeno basico migliora l'efficienza complessiva del processo attraverso:
- Riduzione significativa delle emissioni di SO₂.
- Eliminazione dei rifiuti solidi derivanti dalla depurazione dei fumi, semplificazione della conformità alle tecnologie di depurazione dei fumi e alle nuove normative.
- Consente la regolazione del processo in tempo reale tramite la misurazione online della concentrazione di NaOH, garantendo che il processo mantenga i valori impostati per la rimozione di SO₂.
Questa integrazione supporta un processo completo di desolforazione dei fumi. Risolve le problematiche relative alle emissioni inerenti alla produzione di acciaio in forno a ossigeno basico, fornendo metodi di trattamento dei fumi affidabili e adattabili, ben conformi ai moderni requisiti normativi e operativi. L'adozione di un monitoraggio online avanzato della concentrazione di alcali ottimizza ulteriormente l'utilizzo di NaOH, previene il dosaggio eccessivo di sostanze chimiche e garantisce che il sistema di controllo delle emissioni operi entro limiti rigorosi.
Misurazione della concentrazione di NaOH: importanza e metodi
Ruolo cruciale del monitoraggio della concentrazione di NaOH
AccuratoMisurazione della concentrazione di NaOHÈ fondamentale nel processo del convertitore a ossigeno (BOF), in particolare per il processo di lavaggio dei gas di scarico. Un controllo efficace del dosaggio di NaOH influisce direttamente sull'efficienza di rimozione dell'SO₂. Se la soluzione di soda caustica è troppo debole, la cattura di SO₂ diminuisce, con conseguente aumento delle emissioni dai camini e rischio di non conformità con le normative ambientali. D'altra parte, un dosaggio eccessivo di NaOH aumenta i costi dei reagenti e crea rifiuti operativi, aggravando il carico di lavoro per il trattamento degli effluenti e la gestione dei materiali.
Una concentrazione errata di NaOH compromette l'intero processo di depurazione dei fumi. Una concentrazione insufficiente causa fenomeni di "breakthrough", in cui l'SO₂ attraversa lo scrubber senza essere trattato. Una concentrazione eccessiva, invece, spreca risorse e genera sottoprodotti indesiderati come solfato e carbonato di sodio, complicando il trattamento dei rifiuti a valle. Entrambi gli scenari possono compromettere il rispetto dei limiti di qualità dell'aria e aumentare i costi operativi dell'acciaieria.
Tecnologia di misurazione della concentrazione online
I misuratori di concentrazione online, tra cui il misuratore di concentrazione di soda caustica Lonnmeter, trasformano i metodi di trattamento dei gas di scarico fornendo un monitoraggio continuo e in tempo reale. Questi strumenti funzionano misurando il pH, la conducibilità o entrambi; ogni metodo offre vantaggi specifici.
I sensori online vengono installati direttamente nelle linee o nei serbatoi di ricircolo del liquido. I principali punti di integrazione includono:
- Elettrodi di pH (in vetro o a stato solido) per il monitoraggio diretto dell'alcalinità.
- Sonde di conducibilità (elettrodi in acciaio inossidabile o in lega resistente alla corrosione) per una misurazione più ampia del contenuto ionico.
- Cablaggio di uscita del segnale o connessioni di rete per l'integrazione nel sistema di controllo distribuito dell'impianto, che consentono il dosaggio automatizzato.
I vantaggi della misurazione online della concentrazione di NaOH includono:
- Acquisizione continua e ininterrotta dei dati.
- Rilevamento immediato dell'esaurimento o del sovradosaggio di NaOH.
- Riduzione della frequenza e del lavoro necessari per il campionamento manuale.
- Controllo del processo migliorato, poiché i dati in tempo reale consentono una regolazione dinamica del dosaggio della soda caustica in base alle esigenze effettive.
L'esperienza industriale dimostra che la combinazione di entrambi i tipi di sensori all'interno di un Lonnmeter o di piattaforme multisensore simili aumenta l'affidabilità del monitoraggio online della concentrazione di alcali. Questo approccio integrato è ormai fondamentale per le moderne tecnologie di depurazione dei fumi, soprattutto in operazioni su larga scala e ad alta variabilità come il processo di produzione dell'acciaio in forno a ossigeno basico.
Procedure ottimali per il monitoraggio e il mantenimento della concentrazione di NaOH
Una corretta calibrazione e manutenzione sono essenziali per misurazioni online accurate. I sensori richiedono una calibrazione periodica: i pHmetri devono essere calibrati in due o più punti di riferimento utilizzando soluzioni tampone certificate che coprano l'intervallo di pH previsto. I conduttimetri devono essere calibrati con soluzioni standard a forza ionica nota.
Un programma di manutenzione pratico include:
- Controlli visivi e pulizia di routine per prevenire incrostazioni o precipitazioni di carbonato o solfato di sodio.
- Verifica della risposta elettronica e ricalibrazione dopo qualsiasi disturbo chimico o fisico.
- Sostituzione programmata degli elementi del sensore agli intervalli raccomandati dal produttore, tenendo conto della normale usura dovuta all'ambiente altamente corrosivo.
Risoluzione dei problemi più comuni:
- La deriva del sensore è spesso dovuta all'accumulo di contaminazione o al degrado legato all'età; la ricalibrazione può solitamente ripristinare la precisione.
- Le incrostazioni derivanti da sottoprodotti del processo, come il solfato di sodio, richiedono una pulizia chimica o una rimozione meccanica.
- Le interferenze causate da altri sali disciolti, che possono falsamente aumentare la conduttività, vengono controllate mediante verifiche incrociate periodiche in laboratorio e selezionando algoritmi di compensazione appropriati all'interno dello strumento.
Garantire una qualità costante dei reagenti significa monitorare la purezza dell'NaOH in entrata e le condizioni di conservazione per prevenire l'assorbimento di CO₂ (che forma carbonato di sodio e riduce l'effettiva forza caustica). Controlli periodici delle forniture e la relativa documentazione assicurano che il processo utilizzi sempre reagenti conformi alle specifiche, supportando sia le prestazioni del processo che la conformità normativa.
Questi approcci sono alla base di una misurazione affidabile della concentrazione di NaOH e di un funzionamento continuo nei processi di desolforazione dei gas di scarico, fondamentali per le fasi principali del processo di produzione dell'acciaio in forno a ossigeno.

Forno a ossigeno basico
*
Ottimizzazione del lavaggio dei gas di scarico con NaOH nella produzione dell'acciaio
Strategie di controllo di processo
I processi di depurazione dei gas di scarico industriali nella produzione di acciaio in forni a ossigeno basico dipendono da un dosaggio preciso di NaOH per la rimozione efficiente dell'anidride solforosa (SO₂) e degli ossidi di azoto (NOₓ). I sistemi di dosaggio automatizzati integrano dati in tempo reale provenienti da misuratori di concentrazione online come il Lonnmeter, consentendo il monitoraggio continuo della concentrazione di alcali. Questi sistemi regolano istantaneamente la velocità di iniezione di NaOH, mantenendo le concentrazioni target per ottimizzare la neutralizzazione dei gas e ridurre al minimo gli sprechi di prodotto chimico.
Benefici ambientali
Il lavaggio a umido con NaOH, se rigorosamente controllato, raggiunge fino al 92% di rimozione di SOx con una soluzione di NaOH al 5%, come dimostrato da studi comparativi su scala industriale. Questa tecnologia viene spesso combinata con NaOCl, aumentando i tassi di rimozione per diversi inquinanti, con alcuni sistemi che raggiungono un'efficienza del 99,6% per SOx e una significativa riduzione di NOx. Tali prestazioni sono in linea con gli impegni climatici del settore siderurgico previsti dall'Accordo di Parigi, facilitando la verifica da parte di terzi e la certificazione di conformità per i produttori di acciaio. Il monitoraggio in tempo reale e il dosaggio automatizzato consentono inoltre di rilevare e correggere rapidamente eventuali anomalie nel trattamento dei gas, prevenendo violazioni normative e costose sanzioni.
Efficienza dei costi e dell'operatività
La misurazione accurata della concentrazione di NaOH tramite dispositivi di monitoraggio online della concentrazione di alcali, come i misuratori di concentrazione di soda caustica Lonnmeter, consente di ottenere notevoli risparmi in termini di costi e di efficienza operativa nel processo del forno a ossigeno basico. I sistemi di dosaggio automatizzati ottimizzano l'utilizzo dei reagenti, riducendo direttamente i costi dei prodotti chimici ed evitando sovradosaggi o sottodosaggi. Studi di settore dimostrano costantemente un risparmio di prodotti chimici superiore al 45% quando il dosaggio viene regolato tramite misurazioni in tempo reale.
Queste strategie operative minimizzano anche l'usura delle apparecchiature e riducono i tempi di inattività. La manutenzione predittiva, resa possibile dal monitoraggio continuo, fornisce un preavviso tempestivo di deviazioni e anomalie di processo, consentendo di programmare le attività di manutenzione prima che si verifichino guasti alle apparecchiature. Tecniche come i test termografici e l'analisi delle vibrazioni prolungano la durata utile delle apparecchiature. Gli impianti segnalano un risparmio sui costi di manutenzione dell'8-12% rispetto agli approcci preventivi e fino al 40% rispetto agli interventi reattivi. Di conseguenza, le fasi fondamentali del processo di produzione dell'acciaio in forno a ossigeno diventano più sostenibili, con un rischio ridotto di arresti non pianificati, una maggiore sicurezza e una conformità normativa affidabile. L'impiego di questi metodi di controllo di processo e di trattamento dei fumi consente alle acciaierie di bilanciare efficacemente gli obiettivi ambientali ed economici.
Sfide comuni e soluzioni nella misurazione della concentrazione di NaOH
La misurazione accurata della concentrazione di NaOH nel processo del forno a ossigeno basico è fondamentale per un'efficace depurazione dei fumi, per il controllo del processo e per il rispetto degli standard di qualità dell'acciaio. Tre sfide ricorrenti sono l'interferenza di altre sostanze chimiche, l'intasamento dei sensori e la necessità di ridurre le operazioni di campionamento manuale.
Gestione delle interferenze causate da altre sostanze chimiche nei gas di scarico
Il processo di lavaggio dei gas di scarico utilizza comunemente NaOH per neutralizzare gli inquinanti acidi. Tuttavia, la presenza di altri ioni, come solfati, cloruri e carbonati, può alterare le proprietà fisiche della soluzione di lavaggio e complicare la determinazione della concentrazione.
- Interferenza fisica:Questi contaminanti ionici possono alterare la densità o la viscosità della soluzione, influenzando direttamente le misurazioni effettuate da misuratori di concentrazione online basati sulla densità, come Lonnmeter. Ad esempio, livelli elevati di SO₂ disciolto possono reagire producendo solfito di sodio, falsando la lettura della concentrazione di NaOH a meno che i misuratori non siano calibrati o compensati per soluzioni multicomponenti.
- Soluzione:I moderni dispositivi Lonnmeter includono algoritmi avanzati di discriminazione della densità e compensazione della temperatura, che riducono al minimo gli errori dovuti alla presenza di sostanze interferenti. La calibrazione periodica con standard noti aventi profili di impurità simili migliora ulteriormente la precisione di misurazione per le fasi del processo BOF che coinvolgono flussi di gas di scarico chimicamente complessi. L'integrazione di più sensori chimici contribuisce inoltre a isolare le letture di NaOH per un controllo preciso dei reagenti.
Risoluzione dei problemi di incrostazione dei sensori e mantenimento della precisione delle misurazioni.
L'incrostazione si verifica quando particelle, precipitati o sottoprodotti di reazione si accumulano sulle superfici dei sensori. Nelle difficili condizioni di depurazione dei gas di scarico dei convertitori a ossigeno (BOF), i sensori sono esposti a particolato, incrostazioni di sali e residui viscosi, ognuno dei quali contribuisce a letture errate e problemi di manutenzione.
- Tipiche fonti di incrostazioni:Precipitati come il carbonato di calcio e gli ossidi di ferro possono ricoprire l'elemento vibrante del sensore, smorzandone la risposta di risonanza e causando letture basse o instabili. L'accumulo di fanghi caustici appiccicosi compromette ulteriormente la stabilità del segnale.
- Soluzione:I misuratori di concentrazione Lonnmeter sono progettati con superfici lisce e resistenti alla corrosione e protocolli di pulizia implementabili, come il risciacquo in situ e l'agitazione ultrasonica, per prevenire l'accumulo di residui. I cicli di pulizia automatizzati programmabili tramite la logica del sistema di controllo migliorano drasticamente la durata del sensore e garantiscono una precisione costante. La diagnostica integrata avvisa gli operatori in caso di deriva della calibrazione o di incrostazioni, attivando la manutenzione preventiva senza richiedere frequenti controlli manuali.
Riduzione del lavoro manuale di campionamento e analisi
La misurazione tradizionale della concentrazione di NaOH si basa spesso su campionamenti manuali e titolazioni di laboratorio. Questo approccio richiede molto tempo, è soggetto a errori e introduce ritardi nella comunicazione dei risultati, che impediscono le regolazioni di processo in tempo reale necessarie durante le fasi critiche del processo di produzione dell'acciaio.
- Svantaggi del campionamento manuale:Le campagne di campionamento interrompono il flusso di lavoro, comportano il rischio di esposizione a sostanze chimiche pericolose e forniscono dati con un notevole ritardo, compromettendo il rigoroso controllo dei metodi di trattamento dei gas di scarico.
- Soluzione:L'integrazione del sistema di monitoraggio online della concentrazione di alcali Lonnmeter direttamente nei PLC o nei sistemi di controllo distribuito (DCS) consente un feedback in tempo reale per il dosaggio automatico dei reagenti e il rilevamento del punto finale. Questi misuratori di concentrazione di soda caustica trasmettono continuamente i dati alla sala di controllo, eliminando le attività manuali di routine e consentendo agli operatori di concentrarsi sulla supervisione strategica. La documentazione di processo conferma che tali sistemi di misurazione della concentrazione online riducono il lavoro di campionamento di oltre l'80%, supportando al contempo le tecnologie di depurazione dei fumi per mantenere la conformità e l'uniformità del prodotto.
Le acciaierie reali che utilizzano moderni convertitori a ossigeno (BOF) si affidano ora a soluzioni di misurazione avanzate, tra cui i dispositivi Lonnmeter, per affrontare queste sfide, supportando una desolforazione efficace dei gas di scarico e ottimizzando l'utilizzo degli alcali.
Suggerimenti per l'integrazione e un controllo dei processi e una gestione dei dati senza soluzione di continuità
La misurazione online efficace della concentrazione di NaOH dipende da una solida integrazione con i sistemi di controllo di processo. Collegare i misuratori di concentrazione a sistemi DCS, PLC o SCADA per un monitoraggio e un controllo centralizzati. Assicurarsi che i segnali dei sensori siano correttamente scalati e validati prima dell'utilizzo nell'automazione di processo o nella gestione degli allarmi. Configurare allarmi di concentrazione alta/bassa per sollecitare l'intervento dell'operatore in caso di deviazioni nel dosaggio di soda caustica per le tecnologie di depurazione dei fumi.
Per garantire l'affidabilità dei dati:
- Eseguire procedure di calibrazione periodiche utilizzando soluzioni di riferimento certificate.
- Implementare la registrazione automatizzata dei dati per l'analisi delle tendenze e la revisione normativa.
- Utilizzare la ridondanza laddove il processo è critico; implementare sensori di backup o doppi canali di segnale.
- I dati di rete provenienti dal misuratore di concentrazione online vengono trasmessi direttamente ai sistemi di archiviazione dati storici di processo, consentendo un'analisi approfondita durante la risoluzione dei problemi o le verifiche di processo.
Per ottenere la massima efficienza, è fondamentale adattare gli approcci di integrazione alla scala dell'impianto, affidandosi a sistemi DCS per operazioni di conversione a ossigeno (BOF) continue e ad alto volume, oppure a sistemi PLC/SCADA per impianti modulari o pilota che richiedono una rapida riconfigurazione. Durante la pianificazione dell'integrazione, è importante coinvolgere i team di ingegneria nei test e nella convalida delle interfacce per evitare errori di comunicazione e perdita di dati.
Conclusione
Una misurazione efficace della concentrazione di NaOH è fondamentale per le prestazioni e l'affidabilità del processo di lavaggio dei gas di scarico nella produzione di acciaio in forno a ossigeno basico. Il monitoraggio accurato e in tempo reale dell'NaOH garantisce un'efficiente rimozione di SO₂ e NOx, a diretto supporto sia dell'efficienza operativa che dei rigorosi requisiti normativi. Il mantenimento della corretta concentrazione di NaOH consente un'efficienza di lavaggio ottimale, riducendo al minimo la formazione di sottoprodotti e il consumo superfluo di reagenti, evitando al contempo problemi operativi come incrostazioni e corrosione nell'impianto.
L'implementazione di sistemi avanzati di monitoraggio online della concentrazione di alcali, come quelli che utilizzano la rilevazione multiparametrica di conducibilità, salinità e alcali, è diventata lo standard di riferimento del settore. Adottando tecnologie robuste come misuratori di concentrazione online e misuratori dedicati per la concentrazione di soda caustica, gli operatori ottengono una visione continua delle condizioni di processo. Questi sistemi facilitano il controllo dinamico del processo e consentono regolazioni correttive in risposta a variazioni del carico o della composizione del gas, permettendo agli impianti di adattare con precisione le fasi fondamentali del processo di produzione dell'acciaio in forno a ossigeno.
L'ottimizzazione del processo è rafforzata dall'integrazione di strumenti di misurazione accurati con strategie di controllo a feedback, che consentono regolazioni proattive del dosaggio di NaOH. Ciò non solo mantiene la massima efficienza di rimozione nel processo di lavaggio dei fumi, ma riduce anche i costi ambientali e finanziari associati a un sovradosaggio o a un sottodosaggio. Un monitoraggio affidabile dell'NaOH garantisce che il processo del forno a ossigeno basico soddisfi costantemente gli obiettivi di emissioni ultra-basse ora prevalenti nelle normative di settore e sia in linea con i migliori metodi di trattamento dei fumi e le tecnologie di depurazione disponibili.
In un contesto normativo che richiede un rigoroso controllo delle emissioni, una solida infrastruttura di misurazione non è solo un requisito tecnico, ma un imperativo aziendale. L'adozione di misuratori di concentrazione, come quelli forniti da Lonnmeter, consente agli impianti siderurgici di raggiungere con sicurezza gli obiettivi di riduzione degli inquinanti imposti dalle autorità di regolamentazione, supportando sia le iniziative di miglioramento continuo dei processi sia i requisiti di documentazione per la conformità. Ciò pone la misurazione accurata della concentrazione di NaOH al centro di un'efficace ingegneria di processo e di operazioni sostenibili nella produzione siderurgica.


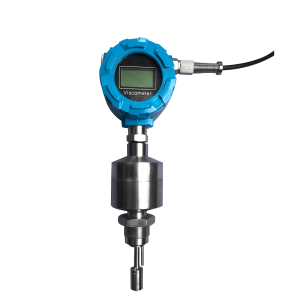


Domande frequenti
Che cos'è la depurazione dei gas di scarico e perché è necessaria nel processo di base del forno a ossigeno?
Il lavaggio dei gas di scarico è una tecnica di controllo delle emissioni utilizzata per rimuovere gas pericolosi come l'anidride solforosa (SO₂) dai gas di scarico prodotti durante il processo di produzione dell'acciaio con convertitore a ossigeno (BOF). Questo trattamento protegge l'ambiente riducendo le emissioni di gas acidi e il rilascio di particolato, consentendo agli impianti siderurgici di rispettare gli standard di qualità dell'aria e di emissioni. Il processo BOF emette quantità significative di anidride carbonica, monossido di carbonio e gas contenenti zolfo, pertanto è necessario un efficace trattamento dei gas per minimizzare l'impatto ambientale e normativo.
Come funziona il processo di depurazione dei gas di scarico nella produzione dell'acciaio?
Negli impianti siderurgici a convertitore a ossigeno (BOF), la depurazione dei fumi si basa sull'assorbimento chimico per rimuovere i gas acidi dalle emissioni di processo. Generalmente, ciò comporta il passaggio dei fumi attraverso un contattore in cui un assorbente, spesso idrossido di sodio (NaOH, noto anche come soda caustica) o una sospensione di calcare, reagisce con l'anidride solforosa e altre specie acide. Ad esempio, quando viene applicato NaOH, l'SO₂ reagisce formando solfito o solfato di sodio solubili, neutralizzando il gas. La soluzione di depurazione assorbe gli inquinanti e il gas depurato viene rilasciato nell'atmosfera. Un'efficace depurazione dipende da un controllo e un monitoraggio accurati delle sostanze chimiche utilizzate durante tutto il processo.
Quali sono le fasi del processo base di produzione dell'acciaio in forno a ossigeno?
Il processo di produzione dell'acciaio con convertitore a ossigeno (BOF) si compone di fasi distinte e attentamente monitorate:
- Caricare il forno a ossigeno basico con ferro fuso caldo (generalmente proveniente da altiforni), rottami metallici e fondenti come il calcare.
- Soffiando ossigeno ad elevata purezza attraverso il metallo fuso, si ossidano rapidamente le impurità (in particolare carbonio, silicio e fosforo) che si liberano sotto forma di gas come CO₂ e CO.
- Separazione delle scorie (contenenti impurità ossidate) dall'acciaio fuso desiderato.
- Ulteriore affinamento mediante la regolazione del contenuto di lega e la fusione del prodotto in acciaio.
Durante queste fasi, si generano emissioni significative che richiedono la depurazione dei gas di scarico, soprattutto durante l'insufflazione di ossigeno e la raffinazione.
Perché un concentratore online è fondamentale per la misurazione della concentrazione di NaOH?
I misuratori di concentrazione online forniscono una misurazione continua e in tempo reale della concentrazione di NaOH nelle soluzioni di lavaggio. Questo è fondamentale per un'efficace rimozione dell'anidride solforosa, per ridurre al minimo gli sprechi di sostanze chimiche e per mantenere la stabilità del processo, senza le inefficienze del campionamento manuale o delle analisi di laboratorio. Il monitoraggio automatizzato consente una rapida risposta alle fluttuazioni del processo, previene sprechi di sostanze chimiche e riduce i rischi ambientali legati a un dosaggio insufficiente o eccessivo di NaOH. Strumenti come il Lonnmeter forniscono un feedback costante, consentendo agli operatori di ottimizzare le prestazioni e garantire il raggiungimento degli obiettivi di emissione, con un impatto diretto sui costi e sulla conformità.
Quali metodi vengono utilizzati per la misurazione della concentrazione di NaOH nei sistemi di depurazione dei gas di scarico?
La concentrazione di NaOH può essere misurata tramite:
- Titolazione:Campionamento manuale e titolazione in laboratorio con acido cloridrico. Sebbene preciso, questo metodo è laborioso, lento e soggetto a ritardi nella regolazione del processo.
- Misuratori di concentrazione online:Strumenti come il Lonnmeter utilizzano proprietà fisiche (ad esempio, conduttività, velocità del suono) o tecniche ottiche avanzate (come la fotometria nel vicino infrarosso) per misurazioni istantanee e in linea.
I sensori di conducibilità sono ampiamente utilizzati, ma possono essere influenzati da sali interferenti. La fotometria multi-onda NIR può individuare specificamente le sostanze caustiche, anche in presenza di altri sottoprodotti di reazione. Gli strumenti più recenti combinano diversi principi di misurazione per un monitoraggio robusto e in tempo reale degli alcali in condizioni difficili, come quelle riscontrabili nei sistemi di lavaggio degli impianti siderurgici.
Questi metodi garantiscono che la concentrazione di soda caustica rimanga entro limiti ottimali, supportando tecnologie di depurazione dei fumi efficaci ed efficienti.
Data di pubblicazione: 27 novembre 2025


