

Il processo di pretrattamento per la galvanica comprende una sequenza di fasi di pulizia, condizionamento e attivazione per preparare le superfici al processo di galvanica. Questo processo rimuove i contaminanti superficiali, ottimizza l'attività chimica e crea le condizioni ideali per una forte e uniforme adesione del rivestimento.
Panoramica del processo di pretrattamento nella galvanica
Il pretrattamento per la galvanica inizia con una pulizia iniziale per rimuovere eventuali oli, grassi o sporco dalla superficie del substrato. La pulizia con solventi, come l'immersione in tricloroetilene o la pulizia con solventi organici, è mirata ai residui organici. La pulizia alcalina utilizza soluzioni contenenti tensioattivi e detergenti, come carbonato di sodio e fosfato trisodico, spesso con agitazione o corrente elettrica per disgregare ulteriormente i contaminanti.
I substrati possono quindi essere sottoposti a una preparazione meccanica della superficie. Tecniche come la sabbiatura, la microsabbiatura o la spazzolatura rimuovono fisicamente ruggine, incrostazioni e ossidi persistenti. Questi metodi meccanici sono particolarmente indicati per superfici fortemente ossidate o ruvide.
Segue la pulizia chimica, in genere tramite detergenti acidi (decapaggio), che rimuovono i contaminanti inorganici tra cui incrostazioni, ossidi e ruggine. L'acido cloridrico è comunemente usato per gli acciai, mentre l'acido solforico viene scelto per le incrostazioni più ostinate. Miscele specifiche con inibitori proteggono il metallo di base da un'eccessiva corrosione durante il decapaggio. Per i metalli non ferrosi, soluzioni personalizzate come l'idrossido di sodio per l'alluminio o l'acido solforico diluito per il rame garantiscono compatibilità e risultati ottimali.

Pretrattamento superficiale delle apparecchiature di galvanizzazione
*
Il risciacquo viene effettuato a intervalli regolari durante le fasi di pretrattamento per eliminare i residui chimici e prevenire reazioni indesiderate nei trattamenti successivi. Il risciacquo a doppio stadio, in particolare dopo il decapaggio acido, riduce significativamente il trascinamento di ioni e migliora la qualità del processo a valle, minimizzando i difetti di placcatura.
L'attivazione è la fase chimica finale e cruciale. Una breve immersione in acidi diluiti, come acido cloridrico o solforico al 10-20%, rimuove eventuali ossidi residui e mantiene il substrato in uno stato chimico attivo. Per alcuni materiali, si utilizzano attivatori specifici o un bagno acido catodico.
In alcuni casi, prima del rivestimento principale, soprattutto su materiali non metallici o leghe passive, viene applicato un primo strato di un metallo cataliticamente attivo, come rame o nichel. Questa fase di pre-deposizione migliora l'uniformità e la forza di adesione del successivo processo di galvanizzazione.
Ruolo del processo di pretrattamento superficiale nell'influenzare la qualità della galvanica
Il pretrattamento della superficie è fondamentale per la qualità complessiva del processo di galvanizzazione. Ogni fase influisce direttamente sul legame adesivo che si forma tra il substrato e il successivo strato galvanizzato.
Una corretta rimozione di oli, ossidi e particelle garantisce che l'elettrolita e il metallo elettrodepositato possano entrare in contatto uniformemente con la superficie di base. La perdita di adesione, i rivestimenti opachi o irregolari e la formazione di bolle sono spesso riconducibili a una pulizia incompleta o a fasi di attivazione improprie. La contaminazione superficiale rimane la principale causa di scarti nei processi di galvanizzazione, rappresentando oltre la metà di tutti i guasti in ambito industriale.
Garantire una forza adesiva ottimale tra substrato e rivestimento
L'adesione dello strato di placcatura dipende da un substrato chimicamente attivo e privo di contaminanti. L'applicazione meticolosa di metodi di pretrattamento per la galvanostegia consente di ottenere il massimo interblocco meccanico e legame atomico attraverso l'interfaccia. Ad esempio, la fase di attivazione, rimuovendo anche sottili pellicole di ossido, migliora la compatibilità elettrochimica e promuove un'elevata forza adesiva nella galvanostegia. Se l'attivazione è inadeguata o la superficie viene nuovamente esposta all'aria prima della placcatura, l'adesione può degradare drasticamente.
Impatto su brillantezza, durata e riduzione dei difetti superficiali
Una sequenza di pretrattamento eseguita correttamente garantisce elevata brillantezza, durabilità strutturale e difetti superficiali minimi come vaiolatura, bolle e rugosità. Le superfici pulite e condizionate forniscono una nucleazione uniforme per la deposizione del metallo, con conseguente spessore e riflettività uniformi.
Il controllo della composizione del bagno di galvanizzazione, inclusa la concentrazione della soluzione di permanganato di potassio nel pretrattamento, può ulteriormente migliorare l'attivazione superficiale, soprattutto per le materie plastiche e alcuni metalli. La concentrazione ottimale della soluzione di permanganato di potassio è determinata dal tipo di substrato e dall'attivazione desiderata. Il permanganato di potassio per galvanizzazione, se preparato e risciacquato correttamente, aumenta la rugosità superficiale a livello microscopico, fornendo un maggiore interblocco meccanico per lo strato di rivestimento e migliorando sia l'adesione che la durabilità a lungo termine. Tuttavia, una concentrazione errata o un risciacquo insufficiente durante la preparazione della soluzione di permanganato di potassio per il trattamento superficiale possono causare difetti o macchie, compromettendo sia l'estetica che le prestazioni meccaniche.
In sintesi, tecniche efficaci di preparazione della superficie per la galvanica determinano direttamente le prestazioni, l'affidabilità e l'aspetto dei componenti galvanizzati. Ogni fase del processo di pretrattamento della superficie, dallo sgrassaggio iniziale all'attivazione finale e all'eventuale rivestimento di finitura, è mirata a una specifica classe di contaminanti o a determinate condizioni superficiali. La padronanza di questa sequenza è essenziale per una galvanica di alta qualità, con la massima forza adesiva e il minimo di difetti superficiali.
Fasi chiave per la preparazione della superficie
Identificazione e rimozione dei contaminanti superficiali più comuni
Pretrattamento di galvanizzazioneIl processo inizia con l'identificazione di contaminanti come oli, grassi, strati di ossido, polvere, prodotti di corrosione e vecchi rivestimenti. Oli e grassi derivano in genere dai processi di produzione o dalla manipolazione. Gli ossidi si formano naturalmente sui metalli esposti all'aria, riducendo la conduttività elettrica necessaria per la placcatura. Polvere e residui particellari possono provenire dalla lavorazione o dal trasporto.
Una rimozione insufficiente di questi contaminanti provoca scarsa adesione, formazione di bolle, fori e deposizione irregolare dello strato galvanico. Ad esempio, gli oli residui causano una mancata adesione localizzata, mentre gli strati di ossido possono portare alla formazione di bolle o al distacco sotto sforzo.
Metodi di pretrattamento meccanico
I metodi meccanici sono fondamentali nel processo di pretrattamento superficiale per la galvanica. La molatura rimuove le contaminazioni più grossolane e appiattisce le irregolarità. La lucidatura migliora la levigatezza della superficie, riducendo le micro-porosità dove potrebbero formarsi i difetti. La sabbiatura elimina ossidi ostinati, residui e particelle incorporate, e aumenta la rugosità superficiale per una migliore adesione meccanica. La sbavatura elimina spigoli vivi e frammenti liberi che potrebbero compromettere l'uniformità del rivestimento.
I criteri di selezione dipendono dal tipo di substrato e dalle esigenze applicative. Ad esempio, la sabbiatura è superiore per l'acciaio prima dei depositi di nanocomposito nichel-tungsteno (Ni-W/SiC), migliorando la microdurezza e l'adesione rispetto alla lucidatura. Le leghe di alluminio preparate con sabbiatura abrasiva rispondono meglio ai requisiti di resistenza alla corrosione nell'uso marino.
La rugosità superficiale è fondamentale per la forza di adesione nella galvanica. Una maggiore rugosità, ottenuta tramite sabbiatura o molatura, favorisce l'interblocco meccanico del deposito, ancorando i rivestimenti galvanici. Le superfici lucidate, pur essendo lisce, possono compromettere la forza di adesione per ottenere uniformità. Gli studi dimostrano costantemente che le superfici sabbiate offrono i migliori risultati in termini di adesione e durata.
Tecniche di pretrattamento chimico
I pretrattamenti chimici sono mirati a rimuovere i contaminanti non eliminabili con i metodi meccanici, come sottili pellicole di olio e strati di ossido persistenti.SgrassaturaUtilizza solventi organici o soluzioni alcaline per rimuovere completamente oli e grassi; gli agenti più comuni includono idrossido di sodio o tricloroetilene, a seconda della compatibilità con il substrato.
Il decapaggio, ovvero l'utilizzo di soluzioni acide, dissolve gli ossidi e le incrostazioni dalle superfici metalliche. Ad esempio, l'acido solforico o cloridrico sono tipici per l'acciaio, mentre l'acido nitrico è adatto alle leghe di alluminio. La mordenzatura acida, ovvero l'attacco controllato al substrato, migliora la predisposizione chimica, fondamentale per una deposizione di metallo efficace. La mordenzatura con acido fluoridrico è particolarmente efficace per le ceramiche, in quanto rimuove gli strati silicei e aumenta la forza di adesione durante la riparazione.
Dopo un trattamento chimico aggressivo, il risciacquo con acqua deionizzata previene la rideposizione di contaminanti disciolti. Segue la neutralizzazione, utilizzando basi deboli (come il bicarbonato di sodio) per stabilizzare la superficie reattiva del substrato ed evitare reazioni indesiderate nei successivi bagni di galvanizzazione. Ciò garantisce sia la stabilità che la compatibilità con la composizione del bagno di galvanizzazione.

Attivazione elettrochimica della superficie
L'attivazione elettrochimica prepara ulteriormente la superficie del substrato, impiegando brevi impulsi di corrente o trattamenti anodici/catodici in bagni elettrolitici. Queste tecniche modificano l'energia superficiale, rimuovono gli ossidi residui e migliorano la bagnabilità, aspetto cruciale per un contatto coesivo con l'elettrolita e la successiva deposizione.
I principi dell'attivazione elettrochimica sono dettati dal substrato e dal rivestimento del bersaglio. Ad esempio, un trattamento catodico in idrossido di sodio ripristina la carica superficiale e rimuove eventuali pellicole di ossido residue. Questo passaggio massimizza la concentrazione di siti superficiali reattivi, favorendo la nucleazione uniforme dello strato elettrodepositato.
Complessivamente, ogni metodo di pretrattamento viene selezionato e sequenziato in base alle proprietà del materiale del substrato, ai tipi di contaminanti, all'uso previsto e alla qualità di galvanizzazione desiderata. La rugosità meccanica, la pulizia chimica e l'attivazione elettrochimica, agendo in sinergia, determinano la forza di adesione ottimale e le migliori prestazioni del rivestimento nel processo di galvanizzazione.
Il ruolo del permanganato di potassio nel pretrattamento galvanico
Chimica delle soluzioni di permanganato di potassio
Il permanganato di potassio (KMnO₄) è noto per la sua forte capacità ossidante nel processo di galvanostegia. Quando disciolto in acqua, il KMnO₄ si dissocia rilasciando ioni permanganato (MnO₄⁻), che possiedono un elevato potenziale redox. Ciò consente un'ossidazione aggressiva sia dei composti organici che inorganici, rendendolo uno strumento prezioso per il pretrattamento superficiale nel processo di galvanostegia.
La forza ossidante della soluzione è fondamentale per la rimozione di contaminanti organici persistenti. Questi includono oli, tensioattivi e polimeri residui presenti sui substrati metallici. L'azione ossidante avviene tramite trasferimento diretto di elettroni, che porta alla scissione di queste molecole organiche in specie idrosolubili o alla loro completa mineralizzazione. Ad esempio, superfici elettrochimicamente attive avanzate, come MnO₂ drogato con Mo su array di nanotubi di TiO₂, hanno dimostrato di catalizzare la rapida degradazione dei contaminanti organici sia tramite ossidazione diretta sia tramite la formazione di potenti ossidanti intermedi, come Mn(III/IV) e radicali idrossilici, che migliorano l'efficacia del processo.
Per la rimozione di contaminanti inorganici, la soluzione di KMnO₄ facilita l'ossidazione e l'immobilizzazione di metalli pesanti, come Pb(II), Cd(II) e Cu(II), su superfici o all'interno di matrici. Ciò è in gran parte attribuito alla precipitazione in situ di microparticelle di MnO₂ durante la reazione con KMnO₄, che presentano numerosi siti attivi per l'adsorbimento di ioni metallici. Inoltre, il KMnO₄ può modificare gli adsorbenti a base di carbonio, come l'idrocarbone, aggiungendo gruppi funzionali ossigenati e aumentando la loro capacità di assorbimento di metalli pesanti, aspetto fondamentale per la preparazione di superfici ad elevata purezza prima dell'assemblaggio dei bagni galvanici.
La concentrazione ottimale della soluzione di permanganato di potassio è fondamentale per bilanciare l'efficacia della rimozione dei contaminanti con l'integrità della superficie. Una concentrazione troppo elevata può portare a un'eccessiva corrosione superficiale o addirittura a una sovraossidazione, mentre un livello troppo basso potrebbe compromettere la forza adesiva nella galvanica e lasciare residui che alterano la composizione del bagno galvanico.
Implementazione nei processi di pretrattamento delle superfici
L'integrazione del permanganato di potassio per la galvanica nei metodi di pretrattamento esistenti inizia con una preparazione della soluzione ben controllata. Il pretrattamento in genere segue questi passaggi:
- Pulizia delle superfici:Rimozione iniziale di sporco grossolano, grasso o particolato mediante abrasione meccanica o lavaggi alcalini.
- Trattamento con KMnO₄:Immergere o spruzzare il substrato con una soluzione di permanganato di potassio. La concentrazione della soluzione di permanganato di potassio nella galvanostegia deve essere adeguata al tipo di substrato e al carico di contaminanti per ottenere un'efficienza di rimozione mirata.
- Tempo di reazione:Lasciare un tempo di contatto sufficiente per l'ossidazione, generalmente da pochi minuti a mezz'ora, a seconda della composizione della superficie e del tipo di contaminanti.
- Risciacquo e neutralizzazione:Risciacquare abbondantemente con acqua per rimuovere i residui degradati e, se necessario, neutralizzare l'eventuale KMnO₄ rimanente con bisolfito di sodio o un riducente simile per evitare interferenze con la successiva chimica del bagno di galvanizzazione.
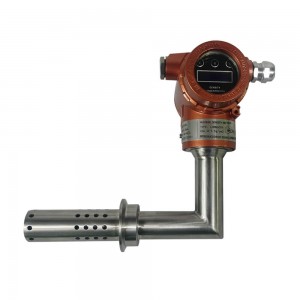
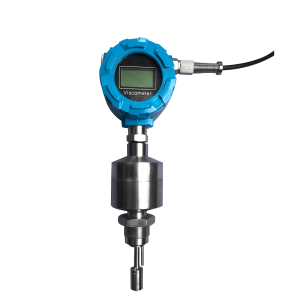
- Verifiche intermedie:Utilizzo di densimetri o viscosimetri in linea della Lonnmeter per verificare che i residui e i prodotti chimici di pretrattamento siano stati adeguatamente rimossi e che le condizioni superficiali siano state stabilizzate per una forza adesiva ottimale nella galvanica.
Questo processo può essere adattato a diversi metalli, come rame, nichel o zinco, regolando la preparazione della soluzione di permanganato di potassio per il trattamento superficiale. Il monitoraggio dei punti finali del pretrattamento è essenziale per prevenire la sovraossidazione, che potrebbe compromettere la qualità finale della galvanica o la forza adesiva.
Il permanganato di potassio offre diversi vantaggi rispetto ai tradizionali prodotti chimici di pretrattamento come i cromati o gli acidi semplici. È meno pericoloso da maneggiare e smaltire rispetto ai composti di cromo esavalente. L'ampio spettro di azione ossidante del KMnO₄ consente di trattare una vasta gamma di contaminanti organici e inorganici in un unico passaggio, semplificando il numero di fasi di pretrattamento necessarie. Inoltre, la formazione di microparticelle di MnO₂ può migliorare le successive tecniche di preparazione delle superfici, favorendo l'adsorbimento dei contaminanti e facilitando una deposizione più uniforme del metallo sui substrati pretrattati.
In sintesi, il permanganato di potassio per la galvanica rappresenta una soluzione efficace per migliorare le tecniche di preparazione delle superfici, con comprovati miglioramenti sia nell'efficienza di rimozione che nella forza adesiva finale. L'implementazione ottimale dipende dal controllo preciso della concentrazione di KMnO₄ e dall'integrazione con il monitoraggio del processo, come la verifica della densità e della viscosità tramite strumenti quali quelli offerti da Lonnmeter.

Processo di placcatura dei metalli
*
Garantire la forza adesiva e la qualità del rivestimento
L'ossidazione con permanganato di potassio è fondamentale nel pretrattamento per la galvanica, soprattutto per polimeri come l'ABS. Questa fase affronta la principale sfida dell'adesione dello strato metallico trasformando chimicamente e fisicamente la superficie del substrato.
Meccanismo: come il permanganato di potassio migliora la forza adesiva
Il permanganato di potassio, un potente ossidante, modifica la superficie durante il processo di preparazione della superficie per la galvanostegia. Su substrati polimerici, agisce sui gruppi organici superficiali, in particolare sui domini di polibutadiene presenti nelle plastiche ABS. L'ossidazione scinde i doppi legami, introducendo gruppi funzionali ricchi di ossigeno come l'ossidrile (–OH) e il carbossile (–COOH). Questi gruppi polari aumentano significativamente l'energia superficiale, migliorando la bagnabilità e la compatibilità chimica con gli ioni metallici nelle successive composizioni del bagno di galvanostegia.
Parallelamente, la mordenzatura con permanganato provoca una micro-rugosità che amplifica la superficie e fornisce siti di ancoraggio fisici. Questa texturizzazione a livello micro e nanometrico rende l'interfaccia più ricettiva alla nucleazione e alla crescita dello strato metallico depositato, aumentando in definitiva l'interblocco meccanico e la forza adesiva.
Il legame tra pretrattamento con permanganato, attivazione superficiale e durabilità del rivestimento
I metodi di pretrattamento per la galvanica devono ottimizzare sia la funzionalità chimica che la struttura fisica. Quando il permanganato di potassio viene applicato in condizioni ottimali, tipicamente a concentrazioni comprese tra lo 0,5% e il 2%, per 3-10 minuti a 60-80 °C, si ottiene un'efficace attivazione della superficie senza causare danni al substrato.
Le superfici opportunamente ossidate presentano un contenuto di ossigeno e una rugosità superficiale notevolmente superiori, come dimostrato dalle analisi XPS e SEM. Queste caratteristiche sono direttamente correlate a una migliore adesione e durabilità del rivestimento finale. La maggiore forza adesiva si traduce in una resistenza superiore alla delaminazione, alla formazione di bolle e ai cicli di shock termico, fattori critici in applicazioni impegnative come quelle del settore automobilistico o della produzione di componenti elettronici.
Inoltre, fattori ambientali stanno accelerando la transizione al pretrattamento a base di permanganato. Poiché le normative limitano l'uso dell'acido cromico, l'ossidazione con permanganato offre un'adesione comparabile o superiore, riducendo al minimo i rifiuti pericolosi. Il metodo si sta dimostrando efficace su una vasta gamma di tecnopolimeri, tra cui polipropilene e policarbonato, quando le condizioni della soluzione vengono adattate al substrato in questione.
Indicatori chiave per la valutazione della forza adesiva dopo il pretrattamento della superficie
La valutazione dell'efficacia della fase di trattamento con permanganato di potassio nel processo di pretrattamento superficiale si basa su diversi indicatori misurabili:
- Test di resistenza alla pelatura:Quantifica la forza necessaria per staccare lo strato placcato dal substrato. Per l'ABS trattato con permanganato, i valori spesso aumentano da circa 8 N/cm (non trattato) a >25 N/cm, a dimostrazione del notevole vantaggio del processo.
- Test di resistenza a graffi e abrasioni:Valutare la resistenza al distacco meccanico, tenendo conto non solo della qualità dell'adesione, ma anche dell'interazione tra rugosità superficiale e densità dei gruppi funzionali.
- Resistenza ai cicli termici e all'umidità:Espone i campioni placcati a ripetute variazioni di temperatura e umidità, valutando la stabilità dell'interfaccia metallo-polimero nel tempo.
- Analisi microscopica e spettroscopica:La microscopia elettronica a scansione (SEM) e la spettroscopia di fotoemissione a raggi X (XPS) forniscono dati quantitativi sulla morfologia superficiale e sulla composizione elementare, consentendo la correlazione tra la concentrazione di ossigeno e la microtopografia con i parametri di adesione misurati empiricamente.
Per il monitoraggio su scala industriale, garantire un controllo preciso e la ripetibilità della concentrazione della soluzione di permanganato di potassio è fondamentale. È qui che le tecnologie di misurazione in linea della densità o della viscosità, come quelle offerte da Lonnmeter, assicurano che ogni lotto raggiunga lo stato ideale della soluzione, supportando una qualità costante nei risultati di galvanizzazione a valle.
Considerazioni in materia di sicurezza, ambiente e operatività
La manipolazione di soluzioni di permanganato di potassio nei processi di galvanostegia e nelle operazioni di pretrattamento delle superfici richiede protocolli rigorosi per la salute, la sicurezza e la tutela dell'ambiente. A causa delle sue forti proprietà ossidanti e della sua reattività, ogni fase, dallo stoccaggio allo smaltimento, richiede la massima attenzione ai dettagli normativi e operativi.
Corretta manipolazione, conservazione e smaltimento delle soluzioni di permanganato di potassio
L'uso di dispositivi di protezione individuale (DPI) è essenziale quando si maneggia il permanganato di potassio. Gli operatori devono utilizzare guanti resistenti agli agenti chimici, occhiali protettivi, visiere e camici da laboratorio per evitare il contatto con la pelle e gli occhi. Lavorare con la sostanza chimica in ambienti ben ventilati o sotto cappe aspiranti per evitare di inalare polveri o vapori. Evitare il contatto diretto e la formazione di aerosol: la polvere o la nebbia di KMnO₄ sono pericolose.
Una manipolazione accurata previene reazioni pericolose. Il permanganato di potassio reagisce violentemente con materiali organici, agenti riducenti e acidi, con rischio di incendio o esplosione. Tenerlo isolato da tutti i materiali combustibili e da sostanze chimiche incompatibili in ogni fase dei processi di pretrattamento per la galvanica.
Conservare il permanganato di potassio in contenitori ermeticamente chiusi e resistenti alla corrosione (preferibilmente in HDPE o vetro), in un luogo fresco, asciutto e ben ventilato. Etichettare accuratamente tutti i contenitori. Tenere lontano dalla luce solare, da fonti di calore e da potenziali contaminanti. La separazione fisica è essenziale: non conservare mai insieme ad acidi, materiali infiammabili o agenti riducenti.
Evitare qualsiasi rilascio in acqua, terreno o fognature. Il contenimento secondario, come ad esempio vaschette resistenti agli agenti chimici poste sotto i recipienti di stoccaggio, contribuisce a impedire che perdite accidentali raggiungano l'ambiente. Per lo smaltimento, le soluzioni di permanganato di potassio devono essere neutralizzate, in genere in condizioni controllate con un agente riducente idoneo, prima di essere gestite come rifiuti pericolosi. Smaltire tutti i materiali di pulizia e di risciacquo in conformità con le normative locali per salvaguardare la qualità dell'acqua e gli ecosistemi.
In caso di fuoriuscite, isolare immediatamente l'area e rimuovere le fonti di ignizione. Utilizzare solo assorbenti inerti e non combustibili per la pulizia. Non asciugare i prodotti chimici con scopa o aspirapolvere; è preferibile la pulizia a umido con dispositivi di protezione individuale (DPI). Tutti i residui di fuoriuscita devono essere gestiti come rifiuti pericolosi e devono essere documentati secondo le normative ambientali.
Impatti ambientali e requisiti normativi per l'utilizzo del permanganato
Il permanganato di potassio è tossico per gli organismi acquatici e persistente nell'ambiente. La composizione dei bagni galvanici e i processi di trattamento superficiale devono prevedere misure di sicurezza che impediscano rilasci accidentali. Le aree operative devono essere dotate di sistemi di contenimento secondario e ispezionate regolarmente per verificare l'eventuale presenza di perdite.
Il rispetto delle normative nazionali e regionali è obbligatorio. Negli Stati Uniti, l'Agenzia per la Protezione Ambientale (EPA) impone limiti rigorosi agli scarichi di permanganato nei corpi idrici. Anche gli standard internazionali riconoscono il permanganato di potassio come una sostanza problematica, richiedendo la documentazione sistematica dell'inventario, dell'utilizzo e delle pratiche di smaltimento. Qualsiasi rilascio accidentale deve essere segnalato secondo le normative locali. Le ispezioni di controllo si concentrano spesso sulle condizioni di stoccaggio, sui piani di intervento in caso di sversamento e sul rispetto delle procedure per i rifiuti pericolosi.
Linee guida per la salute e la sicurezza degli operatori
Gli operatori devono ricevere una formazione specifica sui rischi derivanti dall'uso del permanganato di potassio nei processi di pretrattamento galvanico e di pretrattamento delle superfici. Tale formazione comprende l'uso corretto dei dispositivi di protezione individuale (DPI), la gestione degli incidenti con fuoriuscite e le procedure da seguire in caso di esposizione.
I protocolli di primo soccorso prevedono il lavaggio immediato con acqua in caso di contatto con la pelle e gli occhi. In caso di inalazione, portare la persona all'aria aperta e richiedere una valutazione medica. In caso di ingestione, è necessario un intervento medico; non indurre il vomito. La disponibilità di postazioni per il lavaggio oculare e docce di emergenza nelle aree di lavoro è imprescindibile.
Le esercitazioni di emergenza devono includere il contenimento delle fuoriuscite, la notifica alle autorità competenti e i protocolli di evacuazione. I registri degli incidenti e la formazione degli operatori devono essere conservati per soddisfare gli standard legali e interni di gestione del rischio.
In sintesi, rigorosi controlli di sicurezza, ambientali e operativi sono fondamentali per l'utilizzo del permanganato di potassio nella galvanica. Essi supportano la conformità normativa e gli obiettivi prestazionali, come il miglioramento della forza adesiva nella galvanica, tutelando al contempo il personale e l'ambiente. Strumenti di monitoraggio adeguati, come quelli forniti da Lonnmeter, contribuiscono ulteriormente a una preparazione sicura e affidabile della soluzione di permanganato di potassio per il trattamento delle superfici e al controllo continuo della qualità del processo.
Risoluzione dei problemi e migliori pratiche
I problemi di adesione e di qualità nel processo di galvanizzazione sono spesso riconducibili a difetti nella fase di pretrattamento della superficie, soprattutto quando si utilizzano soluzioni di permanganato di potassio. Una checklist diagnostica sistematica è essenziale per risalire alla causa dei problemi in fase di pretrattamento. I fattori chiave includono la verifica della concentrazione della soluzione di permanganato di potassio nei bagni di galvanizzazione e la garanzia di una preparazione della soluzione che assicuri un'ossidazione superficiale uniforme. Un'attivazione superficiale incompleta è spesso dovuta a una concentrazione errata, a un controllo inadeguato della temperatura o a un tempo di esposizione insufficiente, che possono ridurre la forza adesiva durante la galvanizzazione e causare legami deboli.
I contaminanti residui, come oli di lavorazione o residui di rivestimenti precedenti, devono essere eliminati mediante accurate fasi di pulizia e risciacquo. Eventuali sali di permanganato o residui organici possono ridurre significativamente l'effetto della concentrazione di permanganato di potassio sulla qualità della galvanica. Un'eccessiva incisione dovuta a una concentrazione eccessiva di permanganato di potassio o a un'esposizione prolungata può creare superfici fragili e soggette a delaminazione. La temperatura del bagno, il pH e la durata dell'esposizione devono essere registrati e monitorati per garantire una concentrazione ottimale della soluzione di permanganato di potassio in ogni fase. Anche la variabilità del substrato deve essere documentata, poiché le differenze nel contenuto di resina o di riempitivo possono alterare la risposta al pretrattamento, influenzando la forza adesiva nella galvanica.
Lista di controllo diagnostica:
- Verificare che la composizione del bagno galvanico soddisfi gli standard specificati per il permanganato di potassio e gli altri ingredienti.
- Controllare e calibrare regolarmente il densimetro in linea Lonnmeter per verificare la consistenza del bagno.
- Monitorare la temperatura e il pH del bagno durante tutto il processo di preparazione della superficie per mantenere una concentrazione ottimale della soluzione di permanganato di potassio.
- Utilizzare strumenti di caratterizzazione della superficie, come la misurazione dell'angolo di contatto e la spettroscopia FTIR, per valutare i livelli di ossidazione e garantire un'attivazione uniforme della superficie.
- Eseguire test di adesione meccanica (ad esempio, test di taglio a sovrapposizione o di trazione) per distinguere tra cedimenti coesivi, adesivi o correlati al substrato.
- Documentare i numeri di lotto del substrato e rispettare le tempistiche previste tra il pretrattamento e l'applicazione dell'adesivo.
La regolazione dei parametri di processo è fondamentale per garantire la coerenza. I parametri di processo devono essere affinati utilizzando i dati di monitoraggio provenienti da densimetri in linea, che forniscono valori in tempo reale della composizione del bagno galvanico. Ad esempio, se le misurazioni di densità indicano un esaurimento del permanganato di potassio, i dosaggi devono essere regolati per ripristinare la concentrazione prevista. Se le letture di densità suggeriscono un eccesso di permanganato, è necessario ridurre il dosaggio o aumentare la diluizione per evitare un'eccessiva incisione. Il controllo della temperatura del bagno contribuisce a mantenere un'efficace attivazione della superficie, riducendo il rischio di difetti di adesione. La velocità di agitazione durante l'immersione deve essere standardizzata per migliorare il contatto superficiale e prevenire un trattamento non uniforme.
Le procedure di manutenzione sono essenziali per prevenire la contaminazione del bagno e mantenere risultati di galvanizzazione di alta qualità. Ispezionare e pulire regolarmente tutte le apparecchiature del processo a umido, compresi serbatoi e tubazioni, per eliminare accumuli di residui o precipitati. UtilizzareDensificatori in linea LonnmeterMonitorare in tempo reale le variazioni della soluzione del bagno; bruschi cambiamenti di densità spesso segnalano contaminazione o decomposizione chimica. Stabilire una calibrazione programmata dei dispositivi di monitoraggio e regolare gli intervalli di manutenzione in base ai dati di tendenza del processo di galvanizzazione. Sostituire la soluzione del bagno a intervalli regolari secondo le linee guida operative, soprattutto se il numero di particelle o i residui non filtrati superano i valori di soglia. Una meticolosa tenuta dei registri, dai cicli di pulizia alla calibrazione dei dispositivi, contribuisce a mantenere una preparazione ottimale della soluzione di permanganato di potassio per il trattamento delle superfici e a ridurre al minimo i guasti legati alla composizione e alla contaminazione del bagno.
La rigorosa osservanza di questi protocolli di diagnosi e manutenzione supporta tecniche di preparazione della superficie per la galvanica coerenti e affidabili e migliora il modo in cui la forza di adesione viene potenziata nel processo di galvanica. L'integrazione dei dati di processo provenienti dai densimetri in linea di Lonnmeter consente di regolare proattivamente i parametri di processo, riducendo in definitiva i problemi di adesione e garantendo risultati uniformi tra i lotti di produzione.






Domande frequenti (FAQ)
Qual è lo scopo del pretrattamento galvanico?
Il pretrattamento per la galvanica è essenziale per i processi di pretrattamento superficiale, con l'obiettivo di rimuovere i contaminanti e condizionare il substrato prima della deposizione del metallo. Ciò include l'eliminazione di oli, grassi, ossidi e particelle, che possono interferire con l'adesione e la copertura. Il pretrattamento ottimizza la rugosità superficiale e la reattività chimica, consentendo una deposizione uniforme dello strato elettrodepositato. Substrati come le leghe di alluminio e le materie plastiche stampate in 3D richiedono metodi di pretrattamento specifici per garantire una qualità di rivestimento affidabile e ridurre difetti come pitting o bolle.
In che modo il permanganato di potassio migliora il processo di galvanizzazione?
Il permanganato di potassio per galvanica viene utilizzato come forte ossidante nella fase di pulizia. Reagisce efficacemente con i residui organici e alcuni inorganici, garantendone la rimozione dalla superficie del substrato. Questa azione ossidante crea una superficie più pulita e chimicamente più attiva, con conseguente maggiore forza adesiva nella galvanica e migliori prestazioni del rivestimento. Per substrati difficili, come quelli soggetti alla formazione di ossidi passivi, la preparazione di una soluzione di permanganato di potassio per il trattamento superficiale aumenta significativamente l'attivazione della superficie.
Perché è fondamentale monitorare la concentrazione della soluzione di permanganato di potassio?
La concentrazione della soluzione di permanganato di potassio nella galvanostegia deve essere controllata con precisione. Se la concentrazione scende al di sotto dei livelli ottimali, si verifica una pulizia incompleta, con conseguente debolezza dell'adesione e potenziali cedimenti del rivestimento. Se la soluzione è troppo concentrata, un'eccessiva incisione può danneggiare o irruvidire il substrato, causando difetti. Una concentrazione ottimale della soluzione di permanganato di potassio garantisce un'efficace rimozione dei contaminanti e preserva l'integrità del substrato, influenzando direttamente la composizione del bagno galvanico e la qualità finale del rivestimento.
Come posso misurare con precisione la concentrazione di una soluzione di permanganato di potassio?
I laboratori si affidano in genere all'analisi titrimetrica per quantificare i livelli di permanganato di potassio. Questa tecnica chimica determina la concentrazione con elevata precisione, ma richiede molto tempo. Per il controllo continuo del processo, è possibile installare sensori in linea, come i densimetri o i viscosimetri di Lonnmeter, direttamente nel bagno di galvanizzazione. Questi sensori consentono il monitoraggio in tempo reale dei parametri fisici relativi alla concentrazione della soluzione, supportando regolazioni precise del processo e migliorando la produttività.
Il permanganato di potassio può essere utilizzato con tutti i metalli nel pretrattamento galvanico?
Sebbene il permanganato di potassio sia applicabile a diversi metalli, la sua idoneità dipende dalla reattività chimica del substrato. Ad esempio, l'alluminio, con la sua rapida formazione di ossido, richiede fasi di pretrattamento specifiche; un uso improprio può causare reazioni superficiali indesiderate o danni. Valutare la compatibilità per ogni materiale e applicazione. I metodi di pretrattamento per la galvanica devono essere sempre adattati per ottimizzare le tecniche di preparazione della superficie ed evitare effetti negativi sul substrato.
Data di pubblicazione: 8 dicembre 2025


