

La misurazione della densità in linea è essenziale per la produzione di rulli in gomma, in quanto consente il monitoraggio in tempo reale della consistenza della mescola di gomma durante la miscelazione e la spalmatura, permettendo di rilevare tempestivamente anomalie come la dispersione non uniforme del riempitivo o la contaminazione. Ciò previene la produzione di prodotti non conformi, riduce gli scarti, garantisce una vulcanizzazione uniforme e un forte legame tra anima e gomma, e mantiene la costanza delle prestazioni tra i diversi lotti, fondamentale per il rispetto degli standard di qualità industriali.
Introduzione alla produzione di rulli in gomma
Il processo di produzione dei rulli in gomma prevede una serie di fasi meticolosamente controllate per realizzare componenti cilindrici, ciascuno costituito da un robusto nucleo metallico e da uno strato di gomma progettato con precisione. Questi componenti sono progettati secondo standard rigorosi per applicazioni industriali quali la movimentazione dei materiali, la stampa e la finitura superficiale. Un impianto di produzione di rulli in gomma richiede in genere attrezzature specializzate per la preparazione del nucleo, la miscelazione della gomma, la formatura, l'incollaggio, la vulcanizzazione e la finitura finale, consentendo ai produttori di personalizzare i rulli per soddisfare diverse esigenze operative.

Produzione di rulli in gomma
*
I rulli in gomma svolgono un ruolo cruciale in numerose applicazioni industriali, fornendo un'interfaccia resiliente che coniuga delicatezza e resistenza meccanica. Prevengono graffi e danni a materiali come tessuti, carta, pellicole e fogli, mantenendo una presa controllata, assorbendo gli urti e smorzando le vibrazioni dei macchinari. La loro versatilità funzionale li rende parte integrante delle linee di automazione nei settori della stampa, dell'imballaggio, della lavorazione della carta e della produzione tessile.
I principali vantaggi derivanti dall'utilizzo di rulli in gomma nell'industria sono la loro affidabilità, durata e prestazioni personalizzabili. I rivestimenti in gomma, opportunamente formulati e vulcanizzati, conferiscono un'eccezionale resistenza all'usura e all'abrasione grazie al processo di vulcanizzazione, che forma forti legami reticolari all'interno della matrice elastomerica. Questi legami consentono alla superficie del rullo di mantenere l'elasticità, resistere agli agenti chimici e conservare le proprie proprietà meccaniche per un lungo ciclo di utilizzo.
I metodi di vulcanizzazione della gomma, come la colata in stampo a vapore, la vulcanizzazione in autoclave e il processo a tunnel ad aria calda, consentono ai produttori di controllare con precisione la temperatura e i tempi di vulcanizzazione, garantendo una polimerizzazione ottimale per prestazioni specifiche in base all'applicazione. I vantaggi della vulcanizzazione della gomma, supportati dai progressi nella scienza dei materiali, come l'incorporazione di nanofiller e modificatori, si traducono in una maggiore durata, minori costi di manutenzione e una maggiore uniformità operativa nella moderna produzione di rulli.
Grazie all'impiego di tecniche avanzate di rivestimento in gomma e a rigorose fasi di produzione, i produttori realizzano rulli che combinano la robustezza del metallo con la flessibilità funzionale dei materiali elastomerici. Il risultato è un prodotto che soddisfa gli elevati standard richiesti negli ambienti produttivi odierni, colmando il divario tra capacità di carico elevato e precisione richiesta dai materiali.
Materie prime e mescola di gomma
Selezione e preparazione del materiale di base
La scelta del materiale ottimale per l'anima del rullo è fondamentale nel processo di produzione dei rulli in gomma. Le tre principali opzioni – acciaio, alluminio e materiali compositi – sono determinate dalle esigenze prestazionali, dalle considerazioni di produzione e dalle condizioni operative.
Le anime dei rulli in acciaio offrono elevata durata, resistenza agli urti e stabilità dimensionale sotto carichi pesanti. Sono utilizzate laddove la resistenza all'usura e alla fatica è prioritaria, come nelle applicazioni industriali ad alto carico. Le anime in alluminio sono più leggere, più malleabili e offrono una migliore resistenza alla corrosione, il che le rende adatte a rulli con peso ridotto o a basso volume di produzione. Tuttavia, presentano una minore resistenza alla trazione e alla fatica rispetto all'acciaio e ai materiali compositi avanzati, limitandone l'utilizzo in ambienti più difficili.
Le anime composite, comunemente realizzate con polimeri rinforzati con fibra di carbonio, offrono resistenza e rigidità paragonabili all'acciaio ad alta resistenza, ma con una significativa riduzione di peso. Questi materiali sono adatti per applicazioni che richiedono sia prestazioni strutturali che minimizzazione del peso. Studi indicano che i compositi moderni possono superare l'alluminio sia in termini di resistenza meccanica che di durabilità, con i nuovi compositi a matrice metallica (MMC) che migliorano ulteriormente la resistenza all'usura e alla fatica laddove sono necessarie caratteristiche prestazionali bilanciate.
La lavorazione e la preparazione superficiale del materiale di base scelto sono fondamentali per ottenere la precisione geometrica necessaria e ottimizzare l'adesione durante il processo di rivestimento in gomma. La rugosità e la pulizia della superficie influenzano direttamente il legame tra il nucleo e lo strato di gomma. Questa fase prevede generalmente la tornitura o la rettifica di precisione, seguite da procedure di pretrattamento superficiale. La preparazione superficiale assistita da ultrasuoni si è dimostrata efficace nell'aumentare la rugosità a livello microscopico, rimuovere i contaminanti e promuovere un'adesione duratura, soprattutto nei giunti metallo-gomma.
I trattamenti chimici, come l'applicazione di perossido di idrogeno o la mordenzatura acida, modificano ulteriormente la superficie del nucleo a livello microstrutturale. Questi migliorano le proprietà adesive alterando la composizione chimica e aumentando i gruppi polari sulla superficie, come dimostrato dalle analisi meccaniche e microscopiche. L'ispezione pre-incollaggio, che include metodi di controllo non distruttivo come la dispersione del flusso magnetico, garantisce l'integrità del nucleo e identifica eventuali difetti o irregolarità, prevenendo cedimenti dell'incollaggio in un secondo momento.
Formulazione di mescole di gomma
La formulazione della mescola di gomma adatta le proprietà fisiche e meccaniche del rullo alle sue esigenze di utilizzo finale. La gomma naturale offre un'eccezionale resistenza alla trazione, elasticità e resilienza, il che la rende la scelta preferita nei processi in cui queste caratteristiche sono essenziali e l'esposizione a sostanze chimiche aggressive o temperature elevate è limitata. Per le applicazioni con rulli esposti a olio, solventi o alte temperature, si scelgono gomme sintetiche, come il nitrile, lo stirene-butadiene e i poliisopreni speciali, per la loro maggiore resistenza agli agenti chimici, al calore e all'invecchiamento.
La compounding prevede l'integrazione di vari additivi per ottenere la durezza, l'elasticità e la durata delle prestazioni richieste. Il nerofumo è ampiamente utilizzato per aumentare la resistenza alla trazione e all'abrasione. L'aggiunta di cariche sostenibili, come la segatura di legno, può ridurre i costi e al contempo aumentare la stabilità termica e la durezza della mescola, se opportunamente bilanciate. Gli additivi nanotecnologici avanzati, in particolare i nanotubi di carbonio, migliorano drasticamente la durezza superficiale e la resistenza al calore, ottimizzando le prestazioni dei rulli in applicazioni impegnative.
La qualità nel processo di compounding della gomma dipende in larga misura da una miscelazione omogenea. In ambito industriale, si prediligono i miscelatori interni per la loro capacità di generare un'elevata forza di taglio, facilitando la dispersione fine di cariche e agenti rinforzanti. I metodi di miscelazione a umido hanno dimostrato vantaggi rispetto alla miscelazione a secco convenzionale nella dispersione di nanofiller ad alte prestazioni e silice, garantendo una maggiore uniformità e migliori proprietà meccaniche. La costanza delle condizioni di miscelazione, come temperatura, velocità di rotazione e tempo, si traduce direttamente in prestazioni e affidabilità uniformi dei rulli a valle.
Garantire una mescola priva di difetti prima del processo di vulcanizzazione della gomma è fondamentale per la durata, la stabilità dimensionale e l'efficienza operativa del rullo finale. Una preparazione e un controllo adeguati in ogni fase, dalla selezione delle materie prime e del nucleo fino alla formulazione e miscelazione della mescola, consentono di ottenere rulli in grado di resistere alle complesse esigenze industriali.

Tecniche di processo per la rivestitura in gomma
Stampi per colata e polimerizzazione
La fusione in stampo è fondamentale nel processo di produzione dei rulli in gomma per realizzare forme complesse e tolleranze precise. Con questo metodo, la gomma grezza viene posizionata in uno stampo progettato su misura e sagomato in base al profilo desiderato del rullo. Lo stampo consente la formazione di intricate caratteristiche superficiali, scanalature o zone a diametro variabile che altri metodi non possono ottenere in modo efficiente. Ad esempio, un rullo da stampa con battistrada integrato viene in genere prodotto mediante fusione in stampo.
Gli stampi di vulcanizzazione svolgono una duplice funzione. Definiscono la geometria del prodotto finale e consentono una vulcanizzazione controllata della gomma all'interno della cavità chiusa. Esistono diversi tipi di stampi di vulcanizzazione. Gli stampi a compressione sono prevalenti per rulli di grande diametro; gli stampi a trasferimento sono adatti a geometrie di media complessità, mentre gli stampi a iniezione sono ideali per geometrie complesse e di alta precisione. Ogni tipo garantisce un contatto intimo tra la gomma e le superfici dello stampo, favorendo una vulcanizzazione uniforme e riducendo al minimo la formazione di vuoti.
Il successo nella fase di stampaggio dipende da una gestione precisa dei parametri di processo. La temperatura di vulcanizzazione, solitamente compresa tra 140 °C e 180 °C, deve essere rigorosamente regolata per mantenere un trasferimento di calore uniforme su tutto lo stampo. La pressione di stampaggio influisce sulla finitura superficiale della gomma e sull'eliminazione dell'aria intrappolata. Il tempo di vulcanizzazione preciso, che varia da pochi minuti a diverse ore a seconda delle dimensioni del rullo e della formulazione della gomma, viene calcolato in base al grado di vulcanizzazione richiesto per le prestazioni finali. Temperature o tempi eccessivi possono causare la reversione, indebolendo la resistenza meccanica.
Le simulazioni termomeccaniche vengono sempre più utilizzate per modellare i gradienti di temperatura nello stampo, gestire l'evoluzione delle sollecitazioni nel rullo e determinare le finestre di processo ottimali. Tali simulazioni prevedono come la conduttività termica e lo spessore del materiale interagiscono influenzando l'uniformità della polimerizzazione, consentendo una regolazione dei cicli di stampaggio basata sui dati. L'ottimizzazione empirica di questi parametri ha dimostrato di migliorare significativamente la resistenza alla trazione e la durabilità, riducendo al contempo il consumo energetico nella produzione.
Stampaggio per estrusione
Lo stampaggio per estrusione è un metodo continuo ampiamente utilizzato per rivestire i nuclei dei rulli con strati uniformi di gomma. In questo processo, la mescola di gomma viene alimentata attraverso un estrusore, riscaldata e forzata attraverso una matrice sagomata secondo il profilo del rullo. La gomma emerge come un profilo continuo, che viene poi avvolto o applicato attorno al nucleo metallico del rullo. Questo metodo eccelle laddove sono necessari spessori di rivestimento uniformi ed elevati ritmi di produzione.
Il controllo del processo è fondamentale per questa tecnica. Lo spessore è determinato dalla progettazione della filiera, dalla velocità di alimentazione del materiale e dalla temperatura di estrusione, spesso monitorate in tempo reale sulla linea di produzione. L'uniformità si ottiene calibrando con precisione la velocità di estrusione e regolando l'allineamento del rullo e della filiera. Variazioni di temperatura lungo l'estrusore possono causare una polimerizzazione non uniforme, con conseguenti difetti come bolle d'aria, scarsa adesione o diametro non uniforme.
I problemi più comuni nell'estrusione di rulli in gomma includono il ritiro del materiale dopo la vulcanizzazione, la rugosità superficiale e la delaminazione tra l'anima e la gomma. Le soluzioni prevedono la regolazione iterativa della temperatura di estrusione (spesso tra 120 °C e 160 °C, a seconda del tipo di gomma), il monitoraggio dello stato di vulcanizzazione mediante test meccanici offline o simulazioni e un pretrattamento ottimizzato dell'anima del rullo per migliorare l'adesione. L'analisi del flusso basata sulla simulazione aiuta a prevedere possibili difetti e consente regolazioni preventive delle apparecchiature, riducendo gli scarti e aumentando la resa.
Calandratura Stampaggio
La calandratura viene utilizzata per rivestimenti piani o in fogli e per applicare strati ampi e uniformi su superfici di rulli. Nella linea di calandratura, la mescola di gomma viene pressata tra una serie di rulli riscaldati e sincronizzati. Il processo produce fogli o strisce sottili, il cui spessore può essere controllato con precisione (in genere fino a ±0,01 mm) e adattato alle proprietà superficiali richieste.
La calandratura garantisce un'eccellente qualità dello strato grazie alla precisa regolazione della distanza tra i rulli e alle opzioni avanzate di finitura superficiale. La superficie del rivestimento in gomma può essere lucidata, testurizzata o goffrata, a seconda delle esigenze applicative. Ad esempio, una calandra a rulli lucidati produce una finitura lucida e priva di difetti, ideale per i rulli da stampa.
Rispetto all'estrusione, la calandratura è più adatta per superfici ampie e piane e per applicazioni che richiedono una rigorosa uniformità di spessore, come ad esempio i rulli nell'industria tessile o cartaria. Non è ideale per profili complessi o scanalature profonde, dove si preferisce la fusione in stampo. Tuttavia, per la produzione in serie di rulli standard o la laminazione di rivestimenti resistenti all'usura, la calandratura offre velocità, costi contenuti e uniformità ripetibile.
La scelta tra queste tecniche di rivestimento della gomma – stampaggio, estrusione e calandratura – dipende dalla geometria finale, dai requisiti di prestazione e dal flusso di lavoro produttivo. Ciascun metodo svolge un ruolo specifico nelle fasi di produzione dei rulli in gomma, supportato da attrezzature di produzione su misura e da un'attenta ottimizzazione dei parametri per garantire la massima qualità del prodotto ed efficienza del processo.
Vulcanizzazione della gomma: processi e importanza
Che cos'è la vulcanizzazione della gomma?
La vulcanizzazione è il processo chimico che trasforma la gomma grezza in un materiale altamente elastico, durevole e termoresistente, adatto all'uso industriale. Durante la vulcanizzazione, si formano legami incrociati tra le singole catene polimeriche nella matrice di gomma. Questa reticolazione, ottenuta più comunemente mediante l'introduzione di zolfo, collega le lunghe molecole di gomma tramite "ponti di zolfo", dando origine a una struttura reticolare tridimensionale. Di conseguenza, l'elasticità, la resistenza alla trazione e la resistenza alle sollecitazioni ambientali della gomma risultano notevolmente aumentate. Le modifiche chimiche che avvengono durante la vulcanizzazione, in particolare la creazione di legami covalenti tra le catene, riducono l'appiccicosità, migliorano la flessibilità e aumentano la stabilità termica e chimica, caratteristiche cruciali per applicazioni impegnative come i rulli di gomma industriali.
Metodi di vulcanizzazione della gomma
Il processo di vulcanizzazione della gomma per applicazioni industriali utilizza generalmente la vulcanizzazione a caldo. Questa tecnica richiede un controllo preciso della temperatura, della pressione e del tempo di vulcanizzazione per produrre rulli robusti e uniformi. In un tipico impianto di produzione di rulli in gomma, le presse di vulcanizzazione mantengono temperature da 0 a 200 °C e pressioni fino a 200 psi. I profili di tempo e temperatura sono programmati per ogni mescola di gomma, influenzando direttamente la densità di reticolazione, l'elasticità del prodotto e la durabilità strutturale.
Il metodo di vulcanizzazione tradizionale a base di zolfo è quello predominante, in quanto crea molteplici ponti di zolfo (legami polisolfuro) tra le catene di gomma naturale o sintetica. Le alternative moderne, come i sistemi di vulcanizzazione al silicone, utilizzano catalizzatori al platino o perossidi organici. I sistemi al silicone realizzano la reticolazione nelle gomme siliconiche, producendo legami silossanici (Si–O–Si) e consentendo l'utilizzo in ambienti ad alta temperatura e chimicamente aggressivi. La vulcanizzazione con perossido genera legami carbonio-carbonio diretti, garantendo una maggiore stabilità termica e ossidativa per i rulli sottoposti a ripetuti cicli di riscaldamento e raffreddamento.
La precisione nel controllo del ciclo di vulcanizzazione è fondamentale per la resistenza meccanica e la durata. I rulli non completamente vulcanizzati presentano una reticolazione insufficiente, con conseguente riduzione dell'elasticità e maggiore usura. Una vulcanizzazione eccessiva o un carico eccessivo di riempitivo possono rendere il materiale fragile e ridurne l'elasticità.
I parametri di processo, tra cui la temperatura e il tempo di permanenza nello stampo di vulcanizzazione della gomma, influiscono direttamente sulle prestazioni dei rulli. Le moderne attrezzature per la produzione di rulli in gomma sono dotate di controlli automatici di temperatura e pressione per garantire la coerenza del processo produttivo e ottimizzare qualità critiche come flessibilità, tenacità e resistenza alla degradazione chimica e termica.
Considerazioni in materia di sicurezza e ambiente
La sicurezza nei processi di vulcanizzazione si basa su una rigorosa gestione della temperatura e delle emissioni. Le alte temperature e le sostanze chimiche reattive rappresentano rischi significativi per i lavoratori se non contenute e controllate. Le moderne pratiche industriali utilizzano sistemi automatizzati per la regolazione della temperatura e la cattura delle emissioni. Un'efficace ventilazione è abbinata a precipitatori elettrostatici per controllare il rilascio di composti organici volatili e particolato, riducendo l'esposizione dell'ambiente di lavoro e ambientale ai pericoli prodotti durante la vulcanizzazione.
I metodi di vulcanizzazione più recenti e rispettosi dell'ambiente offrono vantaggi concreti. I sistemi basati su perossidi organici e agenti vulcanizzanti alternativi possono ridurre le emissioni di sottoprodotti pericolosi, in particolare le N-nitrosammine, rispetto alla tradizionale vulcanizzazione con zolfo. Inoltre, la ricerca su gomme riciclabili e parzialmente biodegradabili sfrutta polimeri che consentono maggiori tassi di recupero e un minore impatto sulle discariche, rispondendo agli obiettivi di sostenibilità e ai requisiti normativi. Tali progressi, se integrati con un adeguato controllo di processo, rafforzano sia la sicurezza che l'impatto ambientale della vulcanizzazione industriale.

Finitura, controllo qualità e ispezione
La finitura superficiale nel processo di produzione dei rulli in gomma è essenziale per raggiungere precisi requisiti funzionali e prestazionali. La rettifica è il metodo principale utilizzato per ottenere precisione cilindrica e rotondità. Le rettificatrici senza centri, dotate di abrasivi avanzati come il nitruro di boro cubico (CBN), applicano una pressione controllata per modellare i rulli con precisione. La regolazione fine della velocità della mola, della velocità di avanzamento e della profondità di taglio garantisce che la rugosità superficiale del rullo rientri tipicamente nell'intervallo Ra 0,2–1,2 µm. Per i rulli che richiedono finiture ultra-lisce, la superfinitura con pietre abrasive fini o pellicole riduce ulteriormente la rugosità superficiale al di sotto di Ra 0,05 µm, supportando applicazioni ad alta velocità e prolungando la durata del rullo.
La lucidatura segue la rettifica per rimuovere i micro-difetti e produrre finiture uniformi e a specchio sulla superficie del rullo. La lucidatura moderna utilizza apparecchiature a controllo numerico (CNC), garantendo ripetibilità e precisione per i rulli industriali critici. L'uso graduale di tamponi abrasivi a grana sempre più fine è fondamentale per ottenere la levigatezza desiderata. Una lucidatura avanzata non solo aumenta la durata del prodotto e riduce l'attrito, ma influisce direttamente anche sulla qualità del prodotto a lungo termine e sull'affidabilità operativa. La texturizzazione, un processo che utilizza metodi abrasivi controllati o basati sul laser, introduce micro-pattern sulla superficie. Questo permette di personalizzare proprietà come l'aderenza o il trasferimento dell'inchiostro, fondamentali in applicazioni come la stampa, la lavorazione delle materie plastiche e il packaging.
I punti di controllo dell'ispezione sono distribuiti lungo tutto il processo produttivo per verificare la conformità ai criteri dimensionali, superficiali e meccanici. L'ispezione iniziale conferma le dimensioni fisiche utilizzando strumenti come micrometri o calibri a corsoio per diametro, rotondità e lunghezza. Per impianti ad alta produttività o geometrie complesse, i sistemi di visione artificiale automatizzano la valutazione dei difetti superficiali e l'accuratezza dimensionale, offrendo tassi di rilevamento dei difetti di circa il 98% e un'accuratezza di classificazione dei difetti superiore al 95%. L'integrità superficiale viene esaminata attentamente tramite profilometri per misurare la rugosità superficiale (Ra, Rz). Per i rulli in materiale composito vengono inoltre impiegati metodi di controllo non distruttivo, come le tecniche a ultrasuoni e con liquidi penetranti, per individuare difetti nascosti.
La durezza superficiale è un altro punto di controllo critico, tipicamente misurata con un durometro Shore A o D come specificato dagli standard internazionali. Il test di durezza per indentazione garantisce che le proprietà elastomeriche di ciascun rullo soddisfino i requisiti di aderenza, usura o resilienza dell'applicazione, e l'interpretazione dei risultati segue protocolli rigorosi per tempo di permanenza, forza e preparazione del campione.
Le attrezzature essenziali utilizzate in questi processi includono miscelatori, come i laminatoi a due rulli e i miscelatori Banbury interni, incaricati di miscelare la gomma grezza e gli additivi per ottenere una mescola omogenea. Gli estrusori modellano la gomma miscelata in profili uniformi, mentre le calandre laminano strati di precisione sui nuclei dei rulli. Le presse di vulcanizzazione, utilizzando stampi progettati per specifiche geometrie dei rulli, applicano calore e pressione per completare la vulcanizzazione della gomma, finalizzando la reticolazione (vedere le raccomandazioni tipiche di temperatura e tempo per la vulcanizzazione della gomma nelle guide standard). In tutte queste fasi, i controlli programmabili e il monitoraggio in tempo reale garantiscono ora la stabilità del processo, un controllo preciso delle tolleranze e un'elevata riproducibilità, in particolare negli impianti moderni.
Il controllo qualità è fondamentale in ogni fase della produzione. Verifica che i rulli soddisfino sia gli standard del produttore sia quelli del settore in termini di dimensioni fisiche, proprietà superficiali e prestazioni funzionali. Questo approccio olistico si avvale di controlli periodici, apparecchiature calibrate e del rispetto di metodi standardizzati per la misurazione di durezza, rugosità e rilevamento dei difetti. La mancata osservanza di un rigoroso controllo qualità può portare a guasti prematuri, prestazioni compromesse o non conformità alle specifiche del cliente. Per la produzione di rulli, soprattutto con le crescenti esigenze della stampa ad alta velocità e della lavorazione di precisione, un solido controllo qualità non è un'opzione, ma un requisito fondamentale in ogni fase del processo produttivo dei rulli in gomma.
Impianto di produzione di rulli in gomma: allestimento e ottimizzazione
Un impianto efficiente per la produzione di rulli in gomma si basa su un flusso continuo di materiali, dalle materie prime al prodotto finito. Una corretta progettazione inizia con un'analisi dei processi – miscelazione, rivestimento, stampaggio e vulcanizzazione – per ridurre al minimo le distanze di trasporto, evitare colli di bottiglia e massimizzare la produttività. Gli stabilimenti che utilizzano simulazioni di produzione o una pianificazione sistematica del layout ottengono vantaggi tangibili, tra cui una riduzione dei movimenti logistici interni e un flusso di prodotto più costante. Ad esempio, un impianto che riconfigura il proprio layout per allineare le principali zone di lavorazione in sequenza lineare – dallo stoccaggio delle materie prime alla miscelazione, preformatura, costruzione dei rulli, vulcanizzazione, finitura e ispezione – riduce le fasi di movimentazione non necessarie e migliora l'utilizzo dello spazio.
L'ottimizzazione del flusso produttivo all'interno dell'impianto dipende dalla suddivisione in zone. Le linee di compounding sono posizionate vicino ai magazzini per alimentare direttamente le apparecchiature di miscelazione, seguite dalle zone di rivestimento o di costruzione, dove la gomma viene applicata a anime metalliche o composite. La vulcanizzazione, sia essa continua o discontinua, è strategicamente collocata in prossimità delle linee di stampaggio. Ciò riduce i tempi di trasferimento e il rischio di pre-vulcanizzazione o contaminazione prima della vulcanizzazione.
La scelta delle attrezzature di produzione è fondamentale per l'affidabilità del processo e la costanza del prodotto. Miscelatori interni ad alto taglio, mulini aperti e sistemi di miscelazione a lotti costituiscono la base del processo di compounding. Per il processo di rivestimento della gomma, estrusori e calandre garantiscono un'applicazione uniforme e controllabile dello strato. La colata in stampo nella produzione di gomma beneficia di presse di precisione, idrauliche o meccaniche, abbinate a stampi di vulcanizzazione personalizzati, che consentono un controllo preciso delle dimensioni dei rulli. La vulcanizzazione viene eseguita in autoclavi o presse, mantenute con cura alle temperature e ai tempi di vulcanizzazione della gomma desiderati, ad esempio compresi tra 140 °C e 180 °C e da pochi minuti a diverse ore, a seconda del tipo e dello spessore della gomma.
Nel processo di vulcanizzazione della gomma, le attrezzature devono essere specificate in base alla composizione chimica desiderata. Il processo di vulcanizzazione della gomma prevede la reazione di ingredienti, in genere zolfo, acceleranti e attivatori, a caldo e pressione per creare strutture reticolate che conferiscono elasticità e durata. I vantaggi della vulcanizzazione della gomma – maggiore resistenza meccanica e resistenza agli agenti chimici e all'abrasione – si concretizzano solo se l'intero rullo (compresa l'interfaccia tra anima e gomma) si vulcanizza in modo uniforme. Le attrezzature di stampaggio devono garantire un controllo preciso e ripetibile della temperatura e una distribuzione uniforme della pressione per evitare difetti o sezioni non completamente vulcanizzate.
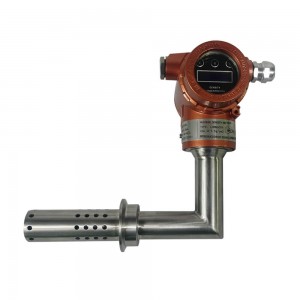
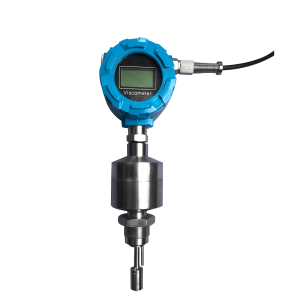
L'ottimizzazione della produzione si basa sull'integrazione dei processi in tutte le fasi. I densimetri e i viscosimetri in linea di Lonnmeter vengono installati dopo la miscelazione e immediatamente prima e dopo il rivestimento per monitorare in tempo reale la consistenza del materiale. Questi strumenti garantiscono che la mescola di gomma e il rivestimento applicato corrispondano ai parametri target di densità e fluidità, eliminando la produzione fuori specifica fin dalle prime fasi del processo di fabbricazione dei rulli in gomma. Abbinando questi strumenti a sistemi integrati di movimentazione dei rulli e al controllo di processo in tempo reale, gli impianti possono sincronizzare le velocità di miscelazione con le fasi successive di stampaggio e vulcanizzazione, riducendo al minimo i tempi di inattività e le scorte di semilavorati.
Un esempio rappresentativo: una linea di produzione integra impastatrici ad alta capacità, teste di rivestimento automatizzate, presse idrauliche di precisione con stampi di polimerizzazione modulari e dispositivi di misurazione della densità in linea Lonnmeter posizionati in punti critici. Questa configurazione consente di tracciare le fasi di produzione, individuare tempestivamente le anomalie e correggerle rapidamente, elementi chiave per una produzione ad alto volume e una qualità uniforme tra i lotti.
Una configurazione completa dell'impianto si concentra sulla disposizione fisica, sulle specifiche delle attrezzature e sull'integrazione senza soluzione di continuità del monitoraggio del processo, in particolare per le fasi critiche come la vulcanizzazione e la verniciatura. Il risultato è un'attività produttiva altamente reattiva e a spreco ridotto al minimo, che supporta l'intero spettro delle fasi di produzione dei rulli in gomma, dalla mescola delle materie prime all'ispezione finale.






FAQ
Qual è il processo di produzione dei rulli di gomma?
Il processo di produzione dei rulli di gomma inizia con la preparazione dell'anima del rullo, tipicamente realizzata in acciaio o alluminio, che viene pulita e trattata per favorire una forte adesione della gomma. Successivamente, la fase di compounding della gomma prevede la miscelazione di elastomeri naturali o sintetici con cariche come il nerofumo, agenti rinforzanti, agenti vulcanizzanti come lo zolfo e coadiuvanti di processo. Miscelatori ad alto taglio e laminatoi a due rulli sono attrezzature standard in questa fase, garantendo una dispersione uniforme e le proprietà reologiche richieste. La gomma compoundata viene quindi formata in fogli di spessore preciso mediante calandratura o preparata come carica di stampaggio.
L'applicazione della gomma al nucleo avviene tramite tecniche di stampaggio o rivestimento. La fusione in stampo può prevedere la laminazione manuale, la compressione o lo stampaggio a iniezione. Il nucleo, rivestito di gomma, viene inserito in uno stampo su misura. L'insieme viene quindi sottoposto a vulcanizzazione, ovvero riscaldamento controllato a temperatura e pressione appropriate, con tempi e temperature di polimerizzazione selezionati in base alla composizione chimica della gomma e alle dimensioni del rullo. Questa fase favorisce la reticolazione, conferendo al rullo caratteristiche prestazionali come elasticità, durata e resistenza chimica. Dopo la vulcanizzazione, i rulli vengono rifiniti mediante molatura, lucidatura e, talvolta, testurizzazione superficiale. La fase finale prevede un rigoroso controllo qualità, che può includere prove non distruttive di spessore e omogeneità superficiale.
Come funziona un impianto di produzione di rulli in gomma?
Un impianto di produzione di rulli in gomma è organizzato in base a fasi di produzione sequenziali e all'ottimizzazione del flusso di lavoro per garantire efficienza e sicurezza. La movimentazione delle materie prime è progettata per facilitare l'accesso a elastomeri, cariche e additivi. Aree di miscelazione dedicate ospitano laminatoi a due rulli e calandre di alta precisione, fondamentali per una miscelazione e una formazione dei fogli uniformi. Le sezioni di stampaggio includono stampi in silicone o metallo, presse a compressione o a iniezione e forni di vulcanizzazione termica. Il controllo preciso della temperatura è essenziale durante la vulcanizzazione, con forni progettati per una distribuzione uniforme del calore. Le stazioni di finitura sono dotate di smerigliatrici e lucidatrici per soddisfare i requisiti dimensionali e di qualità superficiale. I punti di controllo qualità in linea utilizzano sensori per l'ispezione continua. Le apparecchiature per l'aspirazione delle polveri e la gestione dei fumi mantengono la sicurezza e la pulizia del prodotto durante l'intero processo produttivo.
Che cos'è la fusione in stampo nel contesto dei rulli di gomma?
La colata in stampo prevede l'introduzione di gomma non vulcanizzata o semi-vulcanizzata in una cavità formata da uno stampo rigido contenente l'anima del rullo precedentemente preparata. I metodi predominanti sono la colata in stampo a compressione e quella a iniezione. Nella colata a compressione, una quantità predefinita di gomma viene inserita nello stampo, che viene poi chiuso applicando calore e pressione per modellare la mescola con precisione sull'anima. La colata a iniezione consente il riempimento accurato e rapido degli stampi per rulli complessi o prodotti in grandi volumi. Il processo garantisce il controllo della geometria finale del rivestimento e la massima integrità dell'interfaccia tra gomma e anima. La progettazione dello stampo è fondamentale: caratteristiche come la ventilazione e il trasferimento di calore uniforme vengono studiate per ridurre al minimo i difetti e garantire una vulcanizzazione omogenea.
Che ruolo svolgono gli stampi di vulcanizzazione nella produzione di rulli di gomma?
Gli stampi di vulcanizzazione servono a mantenere la geometria specificata del rullo durante il processo di vulcanizzazione. Questi stampi si stringono attorno all'anima rivestita di gomma, resistendo alle pressioni interne e fornendo un calore uniforme per favorire la reticolazione della gomma. Senza gli stampi di vulcanizzazione, durante il riscaldamento potrebbero verificarsi dilatazioni o deformazioni della gomma, con conseguenti difetti nei rulli finiti. Gli stampi di vulcanizzazione moderni sono ottimizzati per un rapido equilibrio termico, un'adeguata ventilazione dei gas di reazione e una facile pulizia, il che contribuisce a prevenire la contaminazione e a garantire la qualità della ripetizione della bobina.
Cos'è la vulcanizzazione della gomma e perché è importante?
La vulcanizzazione della gomma è un processo chimico in cui gli agenti vulcanizzanti, più comunemente lo zolfo, reagiscono con le catene polimeriche insature ad elevate temperature. Ciò determina la formazione di legami covalenti tra le catene, trasformando la gomma da uno stato morbido e duttile a un materiale resiliente, elastico e termoresistente. La vulcanizzazione è fondamentale perché determina le proprietà meccaniche e termiche finali del rullo, come la resistenza alla trazione e la resistenza ai solventi, all'abrasione e alla deformazione. In ambito industriale, queste caratteristiche sono cruciali per garantire che i rulli possano resistere al funzionamento continuo e all'esposizione a sostanze chimiche aggressive o a sollecitazioni meccaniche.
In che modo il processo di rivestimento in gomma influisce sulla qualità del prodotto?
Il processo di rivestimento in gomma, sia esso tramite stampaggio, estrusione o calandratura, ha un impatto diretto su caratteristiche qualitative critiche: levigatezza della superficie, precisione dello spessore e forza di adesione al nucleo. Un controllo inadeguato durante il rivestimento può causare variazioni di spessore, vuoti o scarsa adesione, che compromettono le prestazioni dei rulli. Gli impianti utilizzano calandre di alta precisione e stampi ottimizzati per garantire l'uniformità dello strato. Sensori di spessore in linea e sistemi di analisi individuano tempestivamente le deviazioni, riducendo il rischio che prodotti di qualità inferiore raggiungano le fasi successive. Ad esempio, anche lievi aumenti nella variazione dello spessore del rivestimento possono accelerare l'usura e influire negativamente sulle prestazioni della macchina.
Qual è il processo di vulcanizzazione dei rulli di gomma?
La vulcanizzazione dei rulli in gomma prevede il riscaldamento dell'anima rivestita di gomma all'interno di uno stampo o di un forno di vulcanizzazione in condizioni rigorosamente controllate. Il sistema più comune utilizza lo zolfo come agente reticolante, che reagisce sotto l'effetto del calore (tipicamente 140-180 °C) e della pressione (fino a diversi MPa). La durata del processo varia in base al tipo di gomma e alle dimensioni del rullo, spesso da 30 minuti a diverse ore per garantire una reticolazione completa. Lo stampo di vulcanizzazione impedisce la deformazione, mentre i cicli termici e le velocità di riscaldamento controllate assicurano l'uniformità della struttura vulcanizzata su tutta la sezione trasversale del rullo. Al termine del processo, il rullo viene raffreddato, estratto dallo stampo e inviato alle operazioni di post-vulcanizzazione come la rettifica e la lucidatura. Questa fase garantisce la resilienza, l'elasticità e la resistenza chimica necessarie per le applicazioni industriali più impegnative.
Data di pubblicazione: 19 dicembre 2025


