

Le sfumature nella formulazione e nella lavorazione degli adesivi termofusibili possono trasformare significativamente le proprietà delle adesioni. Il controllo continuo della viscosità emerge come una strategia fondamentale per elevarelinea di produzione di adesivi termofusibiliefficienza. Osserva come l'integrazione in tempo realestrumento di misurazione della viscositàFornisce garanzie contro le incongruenze e apre la strada a opportunità di riduzione dei costi e di maggiore sostenibilità.

Panoramica del mercato degli adesivi termofusibili
Il settore degli adesivi termofusibili sta registrando una solida espansione, poiché le industrie danno sempre più priorità a soluzioni di incollaggio rapide ed ecocompatibili, con proiezioni che indicano una crescita sostenuta alimentata dalle innovazioni nei settori dell'imballaggio e dell'automotive.
Dati recenti rivelano che il mercato globale, valutato a circa 9,08 miliardi di dollari nel 2024, è destinato a espandersi a un tasso di crescita annuo composto (CAGR) del 4,3% fino al 2030, raggiungendo circa 11,8 miliardi di dollari, trainato dalla crescente domanda di alternative prive di solventi che minimizzano l'impatto ambientale. Questa traiettoria si basa su previsioni precedenti, come un CAGR del 5,5% dal 2021 al 2028, ma le tendenze attuali evidenziano un'accelerazione nella regione Asia-Pacifico, che detiene una quota di mercato superiore al 40% grazie al boom di settori di utilizzo finale come l'edilizia e il tessile.
In questo contesto, gli adesivi termofusibili sensibili alla pressione (HMA) si ritagliano una nicchia significativa, destinata a crescere di pari passo grazie alla loro versatilità in etichette e nastri, con importanti aziende come 3M, Henkel e HB Fuller che intensificano l'attenzione sulle formulazioni a base biologica per soddisfare le pressioni normative.

Che cos'è l'adesivo termofusibile?
Immaginate un adesivo che passa dallo stato solido a temperatura ambiente a quello liquido viscoso con il calore, creando connessioni robuste man mano che si raffredda: ecco, questo è ciò che rappresentano gli adesivi termofusibili (HMA), noti per la loro composizione termoplastica che unisce polimeri, resine, cere e additivi in un prodotto estremamente efficace e privo di solventi.
In pratica, gli adesivi termoadesivi (HMA) eccellono in scenari che richiedono un assemblaggio rapido, come ad esempio nei prodotti per l'igiene o nell'elettronica, dove la loro capacità di riempire gli spazi vuoti e il minimo ritiro garantiscono un'adesione affidabile su materiali come plastica, metalli e tessuti. L'adesione sensibile alla pressione rimane appiccicosa anche dopo l'applicazione, consentendo la riposizionamento di nastri ed etichette; questi spesso sfruttano copolimeri a blocchi stirenici per elasticità e resistenza, offrendo vantaggi come la rapida polimerizzazione senza fasi di indurimento.
L'assenza di composti organici volatili (COV) non solo rafforza la conformità ambientale, ma semplifica anche l'integrazione nei processi automatizzati.sistemi di erogazione di adesivi termofusibili, rendendo gli HMA un elemento fondamentale per la produzione moderna, dove velocità e sostenibilità convergono.
Tipi di HMA
Un'analisi approfondita della gamma di adesivi termofusibili rivela come il polimero di base determini le caratteristiche prestazionali. Grazie alle mie ottimizzazioni pratiche, ho potuto constatare che la scelta del polimero più adatto a esigenze specifiche, come ad esempio l'adesività per gli adesivi termofusibili, può migliorare significativamente il successo dell'applicazione e ridurre al minimo i difetti. La tabella seguente, arricchita con dettagli specifici per gli adesivi termofusibili e parametri più dettagliati sui livelli di adesività e sulla resistenza ambientale, fornisce una guida completa basata sull'esperienza nella formulazione e sugli standard di mercato.
| Base polimerica HMA | Caratteristiche principali | Intervallo tipico di viscosità di fusione (cP alla temperatura specificata) | Intervallo di temperatura tipico di applicazione (°C/°F) | Applicazioni comuni | Resistenza al calore (°C) | Note sulla compatibilità del substrato | Livello di adesività (per le varianti PSA) |
|---|---|---|---|---|---|---|---|
| EVA (acetato di etilene vinile) | Basso costo, versatile, buona adesione ai materiali cellulosici, presa rapida, generalmente facile da lavorare | 500 - 5.000 cP (valori tipici, con ampia variabilità) | 150-180 °C / 302-356 °F | Imballaggio, lavorazione del legno, rilegatura, assemblaggio | Fino a 60-80 | Eccellente su carta/legno; discreto su plastica. | Mezzo |
| PE (polietilene) | Adatto a substrati porosi (cartoni), buona stabilità termica, basso odore, barriera contro l'umidità | 1.000 - 3.000 cP | 160-190 °C / 320-374 °F | Imballaggio (sigillatura del cartone) | 70-90 | Forte sull'imballaggio in cartone; limitato sull'imballaggio in metallo. | Basso |
| APAO (polialfaolefina amorfa) | Elevata resistenza al calore, appiccicoso, morbido, flessibile, buona stabilità termica, aderisce a substrati difficili | 500 - 15.000+ cP | 160-190 °C / 320-374 °F | Prodotti per l'igiene, settore automobilistico, tessile, assemblaggio di prodotti (plastica, schiuma) | 100-120 | Ideale per schiume/plastiche; resistente all'olio | Alto |
| mPO (poliolefine metalloceniche) | Proprietà precise, ridotto utilizzo di materiale, buona stabilità termica, basso odore, minima formazione di filamenti, capacità di temperature estreme, alcune qualità offrono contenuto rinnovabile | 500 - 5.000 cP | 150-180 °C / 302-356 °F | Imballaggio (alimentare, da congelatore a microonde), assemblaggio, tessuti non tessuti | 80-110 | Idoneo al contatto con gli alimenti; disponibili opzioni rinnovabili. | Mezzo |
| PA (poliammide) | Resistenza alle alte temperature, applicazioni ad alta temperatura, resistenza a oli/sostanze chimiche, buona adesione a metalli e alcune materie plastiche, può essere costoso | 2.000 - 10.000+ cP (spesso superiori) | 185-215 °C+ / 365-419 °F+ | Settore automobilistico, elettronica, lavorazione del legno complessa, filtri | 120-150 | Metalli/plastiche; resistenti agli agenti chimici | Basso-Medio |
| PUR (poliuretano reattivo) | Legami molto forti, polimerizzazione tramite umidità (reticolazione), eccellente resistenza termica/chimica, flessibile, più costoso | 2.000 - 60.000+ cP | 100-140 °C / 212-284 °F | Lavorazione del legno, edilizia, settore automobilistico, elettronica, rilegatura, assemblaggio di prodotti | 100-130 | Versatile; collegamenti incrociati per la permanenza | Variabile |
| SBC (copolimero a blocchi stirenico) | A base di gomma, buona flessibilità a basse temperature, elevata elongazione, spesso utilizzato per adesivi sensibili alla pressione (PSA), ecologico e privo di solventi. | 500 - 50.000+ cP (per PSA) | 150-180 °C / 302-356 °F | Nastri, etichette, prodotti per l'igiene, fissaggio elastico | da -40 a 80 | Elastici/tessuti; focus PSA | Alto (permanente o rimovibile) |
Questa classificazione evidenzia il motivo per cui questi adesivi sono predominanti negli scenari che richiedono elevata resistenza all'umidità.
Configurazione dell'attrezzatura per adesivi termofusibili
Assemblare un sistema resilientemacchina per adesivi termofusibiliLa linea di produzione prevede la selezione di componenti che agiscono in sinergia per un flusso continuo dalle materie prime ai prodotti finiti, e l'integrazione di sistemi di vuoto e filtrazione fin dalle prime fasi previene la contaminazione da parte di elementi che potrebbero compromettere la stabilità della viscosità. Attingendo a competenze specializzateHMLe configurazioni chiave per la produzione includono:
●Reattore (o impastatrice)Impianto centrale per la fusione e l'omogeneizzazione di polimeri, resine, cere e additivi a temperature controllate fino a 200 °C e pressioni fino a 1,6 MPa, garantendo miscele prive di impurità.
●Serbatoio di stoccaggioMantiene l'adesivo fuso in condizioni stabili, con capacità che variano da 500 litri a 10 tonnellate per la massima flessibilità di produzione.
● Sistema di aspirazioneEssenziale per la degassificazione, permette di rimuovere le sostanze volatili, migliorando la purezza del prodotto e la qualità del legame grazie all'eliminazione delle bolle.
●Sistema di filtrazioneOpzioni multistadio come filtri a rete, a cartuccia o a sacco posizionati su tramogge, unità di fusione o pompe per catturare i detriti.
● Sistema di raffreddamento: Facilita la rapida solidificazione tramite serbatoi di acqua di raffreddamento, fondamentale perHMAformazione di blocchi senza deformazione.
● Macchina confezionatriceAutomatizza le operazioni di sformatura e confezionamento in stampi o contenitori, gestendo volumi di produzione elevati.
●Serbatoio dell'acqua di raffreddamento: Migliora l'efficienza del refrigeratore, regolando le temperature per ottenere forme uniformi.
●Macchina per la temperatura dello stampoRegola il riscaldamento/raffreddamento dello stampo per una solidificazione precisa, incorporando pompe e sistemi di controllo.
●Sistemi di alimentazione (manuali/automatici)Gestisce materie prime di vario tipo: liquidi tramite pompe a ingranaggi, polveri pneumatiche, granuli con alimentatori a vite, garantendo un ingresso uniforme.
●Sistema di scaricoGestisce il versamento in stampi pre-rivestiti, il raffreddamento e la sformatura per ottenere blocchi o cuscini solidi.
Questi elementi, ispirati daHMA-linee focalizzate, consentonoProduzione di HMAche integra il monitoraggio della viscosità per una garanzia di qualità proattiva.
Processo di produzione di adesivi termofusibili
Orchestrazione dellinea di produzione di adesivi termofusibilirichiede un approccio sequenziale che dia priorità all'omogeneità e alla purezza, soprattutto perHMCome nel caso dei copolimeri a blocchi, che richiedono una miscelazione precisa per ottenere l'adesività e la coesione desiderate. Dai protocolli perfezionati che ho applicato, il processo incorpora un'alimentazione e una filtrazione avanzate per completare il controllo della viscosità:
● Selezione delle materie primeSelezionare polimeri adesivizzanti, cere e additivi ad elevata purezza, verificandone le specifiche per prevenire variazioni di viscosità.
● Premiscelazione e pesaturaDosare con precisione gli ingredienti, spesso utilizzando bilance automatiche, per formare una miscela di base pronta per la fusione.
● Sciogli e mescolaRiscaldare i reattori a 150-200 °C, utilizzando agitatori per una dispersione uniforme e monitorando le variazioni intermolecolari per un flusso ottimale.
● Omogeneizzazione e degassamento: Utilizzare sistemi di aspirazione per estrarre aria e sostanze volatili, fondamentale per un processo senza bolleHMAche mantengono l'integrità della ferramenta.
● Filtrazione: Il materiale viene fatto passare attraverso filtri specializzati (a rete, a cartuccia, a sacco) per eliminare i contaminanti, posizionati strategicamente per ottenere fusioni pulite.
● Applicazione di rivestimento o di stampi a fessura: Estrudere o versare in stampi, controllando il flusso per ottenere forme precise come cuscini o blocchi.
● Raffreddamento e solidificazioneUtilizzare refrigeratori e macchine per il controllo della temperatura degli stampi per un indurimento rapido, variando i tempi in base alle dimensioni per evitare irregolarità.
● ConfezioneSformare e confezionare in contenitori ecocompatibili, garantendo la resistenza all'umidità per una lunga conservazione.
● Controllo qualità: Test perHMA- Caratteristiche specifiche come la resistenza alla pelatura e la resistenza al taglio, oltre ai parametri standard.
Questo flusso migliorato, conHMA-Le fasi incentrate sul processo, come il pre-rivestimento dello stampo per facilitarne il distacco, aumentano l'efficienza se abbinate al monitoraggio in linea.
Parametri chiave di monitoraggio del processo
Monitoraggio attento delle variabili essenziali in tutto il processoProduzione di HMArafforza contro le deviazioni che potrebbero compromettere le prestazioni adesive e inHMAIn contesti come quello in cui parametri quali la tenuta della ferramenta sotto pressione diventano ancora più critici per l'affidabilità dell'utente finale, sulla base dei sistemi integrati che ho implementato:
●Viscosità: Metrica principale per la resistenza al flusso, monitorata in linea per sostenere intervalli 500-50.000 cP, che influenzaHMAAdesione e facilità di applicazione.
●TemperaturaRegola la fusione (fino a 200 °C) e la formazione dello stampo, con controlli precisi che prevengono il degrado.
● Pressione: Supervisiona i livelli del reattore/recipiente (fino a 1,6 MPa) e il vuoto per il degassamento, prevenendo ostruzioni.
● Velocità di miscelazione/taglio: Bilancia l'omogeneità senza tagliare i blocchi sensibili inHMA.
● Punto di rammollimento:HMA-specifico, 60-150 °C, che determina la resistenza al calore.
●Orario di apertura e orario di impostazione: PerHMAs, garantisce riposizionabilità (5-30 secondi) e incollaggi rapidi.
●Stabilità della durata di conservazioneResistenza allo stato fuso, migliorata dagli antiossidanti.
● Portata e livelli di impuritàTramite alimentatori e filtri, si mantiene una purezza superiore al 99%.
Questi, quando automatizzati, agiscono in sinergia conmacchina per adesivi termofusibilicomandi per una precisione ineguagliabile.
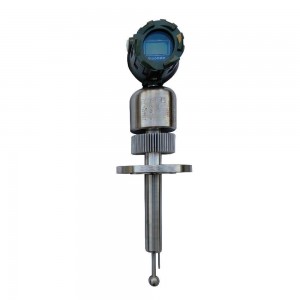
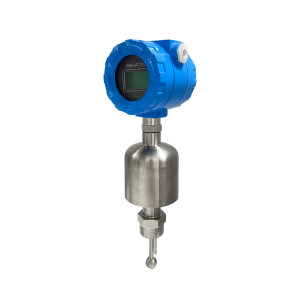
Viscosimetro Lonnmeter per applicazioni sui polimeri
Per operazioni ad alta intensità di polimeri come la formulazione HMA,Viscosimetri in linea LonnmeterSi distingue come strumento affidabile, in grado di fornire dati continui su viscosità e temperatura. Progettato per condizioni estreme fino a 450 °C e alte pressioni, il suo design in acciaio inossidabile, privo di parti mobili, resiste ai contaminanti, rendendolo ideale per l'integrazione in reattori o estrusori nelle linee di produzione di conglomerato bituminoso. Le versatili opzioni di montaggio – in serbatoi, linee o con camere di riscaldamento – si adattano alle diverse forme di materia prima del conglomerato bituminoso. In pratica, il suo utilizzo a valle della filtrazione consente di rilevare le viscosità specifiche del conglomerato bituminoso, facilitando le regolazioni che mantengono adesività e coesione, il tutto interfacciandosi con i sistemi tramite Modbus per un'automazione senza soluzione di continuità.
Vantaggi dell'automazione della produzione di HMA
AutomazioneProduzione di HMAL'utilizzo di strumenti incentrati sulla viscosità produce vantaggi significativi, in particolare per gli HMA, dove la coerenza si traduce in prestazioni di pelatura e taglio superiori, riducendo gli scarti fino al 25% in configurazioni ottimizzate. Le informazioni in tempo reale consentono di apportare modifiche immediate ai parametri, riducendo gli sprechi di materiale e il consumo energetico del 15-20%. Una maggiore uniformità del lotto migliora la qualità per applicazioni come i nastri per autoveicoli e l'analisi dei dati da strumenti come Lonnmeter individua le tendenze per la manutenzione predittiva, riducendo drasticamente i tempi di inattività. Nel complesso, questo approccio rafforza la tuasoluzione adesiva industriale termofusibilecontro la volatilità del mercato, promuovendo la scalabilità e la soddisfazione del cliente.
Pronti a migliorare le vostre operazioni di asfalto a caldo? Richiedete un preventivo oggi stesso!
Se avanzare il tuolinea di produzione di adesivi termofusibiliGrazie al controllo della viscosità ottimizzato per HMA e alle robuste caratteristiche delle nostre apparecchiature, inviate una richiesta di preventivo specificando la vostra scala e le vostre specifiche: vi forniremo una soluzione su misura dalle prestazioni eccezionali.
Data di pubblicazione: 25 agosto 2025


