

La fase di spappolamento è fondamentale prima della produzione della carta e ha un impatto significativo sul normale funzionamento della macchina continua e sulla qualità della carta stessa. I fattori chiave in questo processo sono la concentrazione della pasta, il grado di raffinamento e il rapporto tra pasta e volume.
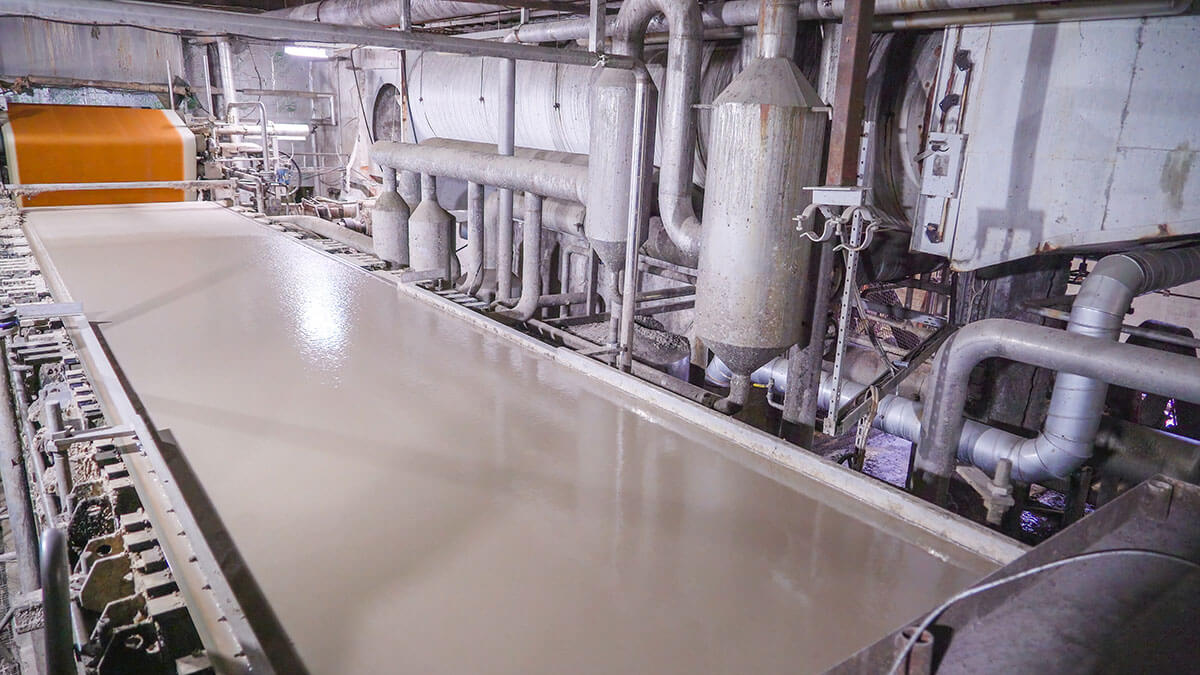
Misurazione della concentrazione della polpa
Una concentrazione instabile della pasta di cellulosa può portare a una qualità della carta non uniforme, causare rotture della carta e compromettere ulteriormente il normale processo di produzione. I fattori che determinano l'instabilità della concentrazione della pasta di cellulosa dipendono dalla variazione della concentrazione della pasta grezza e degli scarti, dalla regolazione manuale della concentrazione durante le fasi di raffinazione, concentrazione e miscelazione, nonché da un sistema di acqua bianca non bilanciato.
Variazioni nella concentrazione della polpa grezza
La concentrazione della pasta di cellulosa proveniente dal reparto di spappolamento può variare. La concentrazione finale della pasta di cellulosa risulterà alterata qualora non vengano apportate le necessarie modifiche al processo di concentrazione.
Regolazione della concentrazione nel battito
Durante la raffinazione, la polpa subisce processi come concentrazione, raffinazione e miscelazione, che richiedono aggiustamenti di concentrazione. Alcuni sistemi utilizzanopulp despertoymmangiatorema le regolazioni manuali sono più comuni. Le variazioni di concentrazione possono verificarsi a causa dell'inesperienza dell'operatore, della mancanza di diligenza o di malfunzionamenti dell'apparecchiatura.
Variazioni inWaste StuffConcentrazione
La carta riciclata e rotta viene tritata in un idropulper e quindi concentrata fino a raggiungere un livello stabile prima di essere diluita alla concentrazione richiesta per il processo. Se la concentrazione del materiale di scarto varia in modo significativo durante la disidratazione e la diluizione, ciò può destabilizzare l'intero sistema di produzione della pasta di cellulosa.
Instabilità nei sistemi di acque bianche
L'acqua bianca viene riutilizzata per la diluizione della pasta al fine di ridurre il consumo idrico e la perdita di fibre. Se il sistema dell'acqua bianca è sbilanciato o se la sua pressione e portata sono instabili, ciò influirà sulla diluizione e sulla concentrazione della pasta.
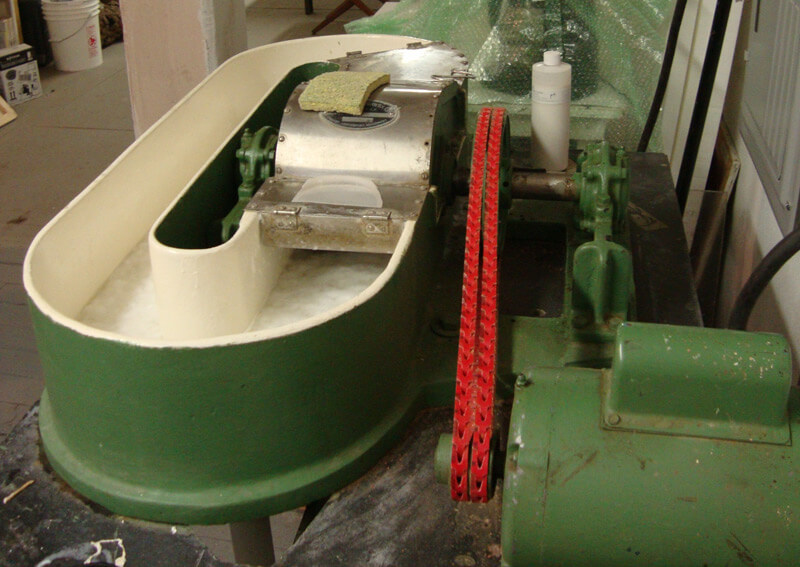
Grado di battitura
Diversi fattori influenzano la raffinazione della pasta di cellulosa, come la pressione, la concentrazione, la portata, il tempo, la temperatura, le condizioni delle lame e l'abilità dell'operatore. Se una qualsiasi fase viene gestita in modo errato, la qualità della raffinazione della pasta ne risentirà. Stabilizzare la raffinazione è difficile senza un monitoraggio continuo, ma è essenziale per una produzione di carta stabile.
1. Effetti del basso grado di battito
Quando la battitura è troppo debole, le pareti primarie e secondarie delle fibre non vengono disgregate adeguatamente. Il rigonfiamento, il taglio, la fibrillazione delle fibre e la formazione di particelle fini non soddisfano i requisiti del processo.
Ciò si traduce in un drenaggio eccessivamente rapido durante la formatura, in una scarsa adesione delle fibre e in una struttura del foglio irregolare, con conseguenti ripercussioni su uniformità, resistenza e levigatezza.
2. Effetti di un alto grado di battito cardiaco
Una maggiore battitura migliora la forza di adesione ma riduce la lunghezza media delle fibre e il peso del nastro umido.
Una lavorazione eccessiva accelera il taglio, il rigonfiamento e la fibrillazione delle fibre, rendendo più difficile il drenaggio sul filo, estendendo la linea di galleggiamento e aumentando il contenuto di umidità nel nastro bagnato.
L'umidità eccessiva può causare rilievi o rotture multiple dovute a una pressione di stampa insufficiente.
L'elevata velocità di battitura aumenta anche il ritiro da essiccazione, determinando variazioni nei rapporti di velocità tra le diverse sezioni della macchina, influenzando le dimensioni della lamiera e riducendone la resistenza e la stabilità.
Rapporto polpa
Il rapporto di pasta di cellulosa dipende da fattori quali le caratteristiche della materia prima, il metodo di spappolamento, le prestazioni della macchina e il tipo di carta e i requisiti di qualità. Dopo aver determinato le condizioni del rapporto, è fondamentale attenersi scrupolosamente al processo per evitare interruzioni della produzione e un aumento dei costi.
Rapporto tra fibre lunghe e fibre corte
Un rapporto adeguato migliora l'adesione delle fibre, l'uniformità del foglio e la resistenza, riducendo al contempo i costi e aumentando l'efficienza.
Una quantità insufficiente di fibre lunghe riduce la forza di adesione e la resistenza del foglio a umido, causando rotture, mentre un eccesso di fibre lunghe risulta economicamente non fattibile.
Considerazioni speciali
La pasta di cellulosa chimica derivata da erbe, con fibre corte, pareti cellulari spesse e un elevato contenuto di emicellulosa, complica il processo di produzione della carta e ne compromette la qualità. Per ovviare a questi problemi, si possono miscelare materiali a fibra lunga di qualità superiore, come la pasta di cotone, legno o lino, nonostante il loro costo più elevato. Una corretta miscelazione di fibre lunghe e corte è fondamentale per garantire un processo di produzione della carta fluido, il rispetto degli standard qualitativi e l'efficienza dei costi.
Data di pubblicazione: 24 gennaio 2025


