

La misurazione accurata della densità della soluzione di zinco è essenziale per il controllo qualità del bagno di zincatura. Essa consente il monitoraggio in tempo reale del bagno di zinco e l'ottimizzazione continua del processo. Le tecniche di misurazione in situ, inclusi i densimetri a ultrasuoni per bagni di zinco, come il Lonnmeter, permettono agli operatori di monitorare la densità durante la galvanizzazione, regolando i parametri di input e prevenendo i guasti prima che compromettano il risultato del rivestimento. Questo approccio supporta sia l'ottimizzazione del processo di zincatura che la conformità normativa, riducendo gli sprechi e minimizzando i pezzi scartati.
Importanza della densità della soluzione di zinco nella zincatura elettrolitica in bagno
La densità della soluzione in un bagno di zincatura elettrolitica influenza direttamente i risultati chiave del processo di zincatura, incidendo sull'uniformità della placcatura, sull'adesione e sulla resistenza alla corrosione. La zincatura elettrolitica in bagno si basa su un elettrolita liquido ricco di ioni di zinco. La concentrazione, o densità, di questi ioni determina il modo in cui lo zinco si deposita sulle superfici metalliche e, in definitiva, la qualità della protezione ottenuta.
La ricerca dimostra che una densità ottimale del bagno consente di ottenere uno spessore di rivestimento costante e un'uniformità superficiale. Ad esempio, un aumento della concentrazione di ioni di zinco può produrre strati più spessi se il tempo di placcatura e la densità di corrente vengono gestiti con attenzione. Tuttavia, una densità eccessiva della soluzione aumenta la viscosità, riducendo la mobilità degli ioni e il trasporto di massa. Ciò può rallentare la deposizione di zinco e favorire la formazione di rivestimenti porosi e irregolari, con conseguenze negative sia sull'adesione che sulla resistenza alla corrosione. Studi condotti con bagni di solfato di zinco acidificato hanno rilevato che densità estremamente elevate, soprattutto se combinate con correnti elevate, causano reazioni collaterali come lo sviluppo di idrogeno e una scarsa uniformità. Il risultato: una ridotta integrità meccanica e una diminuzione delle proprietà protettive del rivestimento.

Bagno di zincatura
*
Mantenere la corretta densità del bagno di zinco è fondamentale per l'efficienza del processo e la qualità della placcatura. Una composizione dell'elettrolita controllata con precisione garantisce la massima efficienza di corrente, ovvero la misura di quanta energia elettrica viene effettivamente convertita in utile deposito di zinco rispetto all'energia persa a causa di reazioni secondarie. In teoria, un'elevata densità può sembrare vantaggiosa, poiché consente di utilizzare un maggior numero di ioni di zinco per la placcatura. In pratica, tuttavia, una densità eccessiva spesso introduce inefficienze dovute alla viscosità e instabilità del processo. All'aumentare della densità di corrente, l'efficienza di placcatura può inizialmente migliorare, ma alla fine si stabilizzerà o diminuirà se la densità della soluzione è troppo elevata.
In sintesi, la misurazione della densità della soluzione di zinco è fondamentale per la gestione del bagno di zincatura elettrolitica. Essa determina uniformità, adesione e resistenza alla corrosione, influenzando quasi ogni aspetto della qualità e dell'efficienza del bagno di zincatura. Solo attraverso un monitoraggio e un controllo accurati e precisi della densità del bagno è possibile ottenere in modo affidabile le proprietà protettive e meccaniche desiderate dei rivestimenti zincati.
Concetti chiave della misurazione in situ nella zincatura a bagno di zinco
La misurazione in situ nel contesto della zincatura a bagno si riferisce alla determinazione diretta e continua delle condizioni del bagno, come la densità della soluzione di zinco, senza la necessità di prelevare campioni o effettuare analisi di laboratorio. Questa tecnica opera nel cuore del processo di zincatura, fornendo informazioni precise e in tempo reale sull'ambiente di zincatura a bagno, anche in presenza di parametri operativi impegnativi tipici di una linea di zincatura elettrolitica a bagno.
Differenza rispetto al campionamento convenzionale e all'analisi di laboratorio
Gli approcci tradizionali al controllo di qualità del bagno di zincatura prevedono l'estrazione periodica di campioni del bagno e la loro analisi in laboratori esterni. Questo metodo presenta tuttavia alcune limitazioni fondamentali:
- Il prelievo di campioni può alterare le condizioni del bagno e introdurre un rischio di contaminazione.
- Le analisi di laboratorio sono lente e spesso richiedono ore per ottenere i risultati, il che ritarda gli eventuali aggiustamenti dei processi.
- Intervalli di misurazione poco frequenti possono causare variazioni di qualità tra i campioni.
- Le correzioni di temperatura e l'errore umano rappresentano problemi persistenti.
Al contrario, le tecniche di misurazione in situ della densità della soluzione di zinco, come il densimetro a ultrasuoni per il bagno di zinco e la misurazione a ultrasuoni dei bagni di galvanizzazione, eliminano i ritardi di campionamento e la necessità di regolazioni della temperatura. I dati vengono raccolti in modo continuo, direttamente nel bagno di zincatura, garantendo che la precisione della misurazione sia in linea con le condizioni del bagno in tempo reale. Questa differenza si traduce in un salto di qualità in termini di reattività e rappresentatività del bagno, evitando gli inconvenienti dei metodi di laboratorio.
Vantaggi della misurazione in situ
Il monitoraggio in tempo reale del bagno di zinco migliora l'ottimizzazione del processo, fornendo dati utilizzabili senza ritardi. Gli operatori possono monitorare istantaneamente la concentrazione di zinco, i livelli di scorie o la contaminazione durante l'intero processo di zincatura. La stabilità del bagno di galvanizzazione migliora notevolmente grazie ai seguenti fattori:
- L'identificazione immediata di condizioni fuori specifica consente correzioni di processo istantanee, prevenendo rivestimenti difettosi e un eccesso di scorie.
- I meccanismi di feedback automatizzati mantengono il controllo chimico; ad esempio, indicando con precisione quando un ciclo di pulizia si conclude in base ai segnali di trasformazione delle scorie.
- Il monitoraggio costante garantisce che la densità della soluzione di zinco rimanga entro parametri ottimali, limitando gli sprechi di reagenti ed energia e promuovendo operazioni sostenibili.
Gli analizzatori integrati e le tecniche di misurazione della densità in situ riducono la necessità di intervento da parte dell'operatore. Questa automazione favorisce una produttività continua, una maggiore sicurezza e un controllo qualità più rigoroso nell'ambiente del bagno di zincatura.
Il passaggio a misurazioni in situ automatizzate e in tempo reale, elemento centrale del moderno controllo qualità dei bagni di zincatura, consente di mantenere un'elevata qualità del rivestimento, ridurre al minimo le perdite di produzione e ottimizzare la gestione della chimica del bagno: vantaggi non ottenibili con le procedure standard di campionamento e analisi di laboratorio.
L'utilizzo di strumenti come Lonnmeter esemplifica questo cambiamento, consentendo una misurazione diretta e affidabile della densità ultrasonica dei bagni di galvanizzazione, fornendo al contempo dati essenziali per l'ottimizzazione continua del processo di zincatura.

Composizione del bagno di zincatura e variabili di processo
I bagni di zincatura si basano principalmente su tre composizioni chimiche: acide (come il solfato o il cloruro di zinco), alcaline (in genere sistemi a base di zincato senza cianuro) e a base di cianuro. Ciascuna composizione chimica presenta vantaggi e problematiche operative specifiche.
Bagni di zinco acidi
I bagni acidi, perlopiù a base di solfati o cloruri, offrono un'elevata efficienza di corrente e depositi brillanti e a grana fine. Sono particolarmente indicati in ambienti automatizzati ad alta produttività, consentendo di ottenere rivestimenti uniformi su substrati di acciaio. Tuttavia, è fondamentale un controllo preciso della concentrazione di zinco e acido; una quantità insufficiente di zinco porta a un rivestimento ruvido e poroso, mentre livelli eccessivi rallentano la deposizione, degradano la forma della grana e compromettono la resistenza alla corrosione. Gli additivi, tra cui brillantanti e livellanti, sono essenziali per mantenere la brillantezza e la uniformità della superficie. Un aspetto negativo è la rapida produzione di idrogeno, che richiede un'attenta agitazione e una gestione accurata della temperatura.
Bagni alcalini di zinco (senza cianuro)
Le soluzioni alcaline di zincato forniscono depositi più duttili e aderenti. Questi bagni sono apprezzati per la loro tolleranza alle impurità del substrato e per il loro elevato potere di penetrazione, fondamentale nella placcatura di geometrie complesse. La brillantezza e la definizione della grana dipendono da additivi organici accuratamente dosati: vettori, potenziatori, sbiancanti e livellanti lavorano in sinergia per ottenere finiture a specchio. Concentrazioni inferiori di potenziatori producono depositi più riflettenti, mentre un equilibrio non corretto può risultare in strati opachi e irregolari. I cambiamenti ambientali e normativi stanno rendendo i bagni alcalini senza cianuro lo standard, ma richiedono un controllo attento della concentrazione degli additivi e del pH.
Bagni di zinco a base di cianuro
Nonostante la loro storica popolarità ed efficacia su substrati difficili, i bagni al cianuro vengono rapidamente sostituiti a causa dell'estrema tossicità e delle problematiche normative. Questi bagni producono rivestimenti altamente uniformi e aderenti ed eccellono nella copertura di forme complesse, ma i gravi rischi per la salute e le violazioni delle normative ne limitano l'utilizzo. La ricerca e la pratica industriale contemporanee privilegiano sempre più i sistemi acidi o alcalini con tecnologie di produzione additiva avanzate.
Variabili critiche di processo
Il raggiungimento di risultati ottimali nel processo di zincatura dipende da un controllo rigoroso di diverse variabili di processo critiche:
- Concentrazione:La concentrazione di ioni di zinco influisce direttamente sullo spessore, sulla morfologia e sull'adesione del rivestimento. Nei bagni acidi, una concentrazione non corretta può causare rugosità o ridurre la velocità di deposizione. Nei sistemi alcalini, la concentrazione influisce sia sull'uniformità che sulla riflettività. La misurazione in tempo reale della densità della soluzione di zinco mediante densimetri a ultrasuoni, come Lonnmeter, offre un monitoraggio in situ del bagno per mantenere le concentrazioni target e la qualità del bagno. Ciò consente di rilevare rapidamente le deviazioni e migliora la riproducibilità del processo.
- Temperatura:Operare a temperature comprese tra 40 e 50 °C permette di ottenere rivestimenti lisci e uniformi; temperature più elevate accelerano la crescita dei grani, ma rischiano di formare depositi grossolani e fragili e riducono la resistenza alla corrosione. L'efficienza della galvanizzazione si mantiene al di sopra del 95% nell'intervallo di temperature standard, ma la qualità della superficie varia notevolmente al variare della temperatura.
- Agitazione:L'agitazione del bagno garantisce omogeneità e una distribuzione uniforme degli ioni. Un'agitazione efficace previene la formazione di gradienti che possono causare difetti o depositi irregolari.
- Additivi:La miscela e la proporzione degli additivi organici (veicolanti, potenziatori, sbiancanti, livellanti) sono decisive per ottenere la struttura granulare, l'adesione e la brillantezza superficiale desiderate. Tecniche come l'analisi voltammetrica consentono una misurazione accurata in situ dei livelli di additivi, supportando il controllo di qualità del bagno di zincatura e ottimizzando i risultati.
Influenza della composizione elettrolitica sulle caratteristiche del rivestimento
La composizione dell'elettrolita determina in modo fondamentale lo spessore del rivestimento, la livellatura della superficie, l'adesione e la qualità nel processo di zincatura. I bagni acidi producono strati lucidi e a grana fine quando la concentrazione e gli additivi sono bilanciati. I bagni alcalini danno rivestimenti più resistenti e duttili, con una distribuzione dello spessore superiore anche su forme irregolari. I bagni al cianuro, sebbene oggi rari, offrivano un'adesione e una copertura di altissimo livello, soprattutto in geometrie complesse.
I sistemi di additivi, studiati appositamente per la chimica del bagno, controllano la granulometria e la brillantezza del deposito. Ad esempio, nei bagni alcalini, la regolazione della sinergia tra vettore e potenziatore influenza la struttura dei grani e la riflettività superficiale. Bagni eccessivamente concentrati o additivi gestiti in modo inadeguato possono portare a rivestimenti densi ma fragili o irregolari, con conseguente riduzione della resistenza alla corrosione e compromissione delle proprietà meccaniche.
Correlazione tra densità, composizione del bagno e risultati della placcatura
La densità del bagno di zincatura riflette sia la concentrazione dell'elettrolita che il contenuto di additivi. La densità del bagno gioca un ruolo fondamentale nel determinare le caratteristiche fisiche e funzionali dei rivestimenti di zinco depositati. Rivestimenti più spessi e aderenti si ottengono con l'aumentare della densità del bagno, ma una densità eccessiva può ridurre la livellatura della superficie e indurre difetti nel tempo. Il monitoraggio in tempo reale del bagno di zinco, in particolare mediante misurazione a ultrasuoni, consente rapidi aggiustamenti del processo, mantenendo la densità del bagno entro intervalli ottimali per lo spessore e l'adesione del rivestimento desiderati.
Studi sperimentali dimostrano che gli spessori di rivestimento misurati spesso superano i modelli teorici, indicando complesse interazioni tra bagno e galvanizzazione non completamente catturate dalle equazioni tradizionali. Esperimenti di progettazione fattoriale confermano che sia la densità che la composizione della lega (ad esempio, il contenuto di nichel) migliorano significativamente le prestazioni, la durata e le qualità estetiche del rivestimento. L'adozione di tecniche di misurazione in situ, come quelle fornite da Lonnmeter, garantisce un miglioramento continuo e l'ottimizzazione del processo nella gestione del bagno di zincatura.
Metodi di misurazione della densità in situ
La misurazione diretta della densità della soluzione di zinco all'interno di un bagno di zincatura è fondamentale per il controllo del processo in tempo reale, consentendo una chimica ottimale del bagno e un controllo di qualità del bagno di zincatura. Le tecniche di misurazione in situ sono preferite per il monitoraggio continuo e la risposta rapida alle variazioni delle condizioni del bagno durante il processo di zincatura.
Densimetro a ultrasuoni Lonnmeter: principi, funzionamento e precisione
Il densimetro a ultrasuoni Lonnmeter misura la densità del bagno di zinco trasmettendo onde ultrasoniche attraverso la soluzione. Il tempo di volo e l'attenuazione di questi impulsi sono correlati alla densità del liquido. La misurazione a ultrasuoni dei bagni di galvanica si basa sulla relazione tra velocità del suono e densità del mezzo, consentendo letture precise e non invasive.
Il funzionamento prevede un gruppo trasduttore montato direttamente sul bagno, che campiona continuamente la soluzione di zinco. Gli algoritmi avanzati dello strumento traducono le misurazioni degli impulsi ultrasonici in valori di densità. La definizione delle misurazioni in situ richiede la raccolta dati in loco e in tempo reale senza prelevare campioni. I dispositivi Lonnmeter offrono:
- Monitoraggio in tempo reale del bagno di zinco, che fornisce un feedback costante per l'ottimizzazione del processo.
- Capacità di risposta rapida; i valori di densità si aggiornano in pochi secondi.
- L'accuratezza è generalmente entro ±0,001 g/cm³ per le soluzioni di zinco, sebbene la precisione finale dipenda dalla calibrazione e dalle condizioni del bagno.
Rispetto ai metodi manuali, il densimetro a ultrasuoni per bagni di zinco riduce al minimo la manodopera e il rischio di contaminazione o di errore del campione, garantendo risultati costanti nella zincatura elettrolitica in bagno.
Confronto con i metodi indiretti: idrometro, prelievo del campione, titolazione
La misurazione tradizionale indiretta della densità delle soluzioni di zinco prevede il prelievo di campioni fisici e la successiva analisi di laboratorio. Le pratiche comuni includono:
- IdrometroUtilizza i principi di galleggiamento per stimare la densità. La sensibilità è limitata dalle fluttuazioni di temperatura e dai contaminanti presenti nel bagno. Le letture non sono continue e potrebbero non essere aggiornate in tempo reale rispetto alle effettive variazioni del bagno.
- Prelievo di esempioPrevede l'estrazione del fluido del bagno, in genere seguita da pesatura o analisi volumetrica. Comporta il rischio di contaminazione del campione e può essere influenzato dalla stratificazione nella vasca di zincatura.
- TitolazioneStima la concentrazione di ioni di zinco ma non fornisce direttamente la densità della soluzione. Richiede reagenti chimici, operatori qualificati e campionamenti periodici. Il ritardo temporale può influire sul controllo del processo.
Gli approcci indiretti richiedono un intervento manuale, aumentando i tempi di inattività e riducendo la reattività alle variazioni della composizione del bagno. Le tecniche di misurazione della densità in tempo reale e in situ, come i misuratori a ultrasuoni Lonnmeter, superano queste limitazioni, offrendo un feedback continuo e diretto per l'ottimizzazione del processo del bagno.
Installazione e integrazione per l'analisi continua del bagno termostatico.
Una corretta installazione è fondamentale per una misurazione a ultrasuoni affidabile dei bagni galvanici. I passaggi e le considerazioni principali includono:
- Posizionare i sensori Lonnmeter lontano da bolle d'aria e turbolenze. Evitare punti elevati o l'installazione immediatamente successiva a quella di ingresso/uscita, poiché questi fattori possono interferire con la precisione delle misurazioni.
- Assicurarsi che vi siano tratti rettilinei di tubazione sufficientemente lunghi sia a monte che a valle per garantire profili di flusso stabili nel punto in cui è installato il contatore.
- Le superfici lisce e pulite di tubi o vasche riducono al minimo la perdita di segnale. Evitare le zone con incrostazioni o corrosione.
- Allineare i trasduttori utilizzando configurazioni a "V" o a "Z" per una propagazione ottimale delle onde. Posizionare i sensori sul lato dei tubi orizzontali per ridurre gli errori dovuti a bolle o sedimenti.
- Implementare una messa a terra e una schermatura robuste per il trasduttore e l'elettronica, soprattutto in installazioni metalliche, per evitare che il rumore elettrico influisca sulla misurazione degli impulsi ultrasonici.
- Configura le impostazioni del sensore con i parametri corretti del bagno e del recipiente, inclusi diametro, spessore della parete e proprietà del materiale.
- Utilizza gli strumenti di diagnostica integrati per verificare la qualità dell'installazione, identificando perdite di segnale, codici di errore o letture anomale.
L'integrazione continua dei densimetri a ultrasuoni Lonnmeter consente l'ottimizzazione ininterrotta del processo di zincatura e il controllo della qualità del bagno di galvanizzazione, sfruttando le tecniche di misurazione in situ per ottenere i migliori risultati.
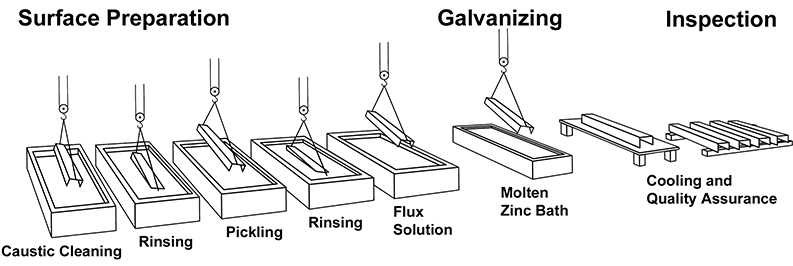
Processo di zincatura
*
Applicazioni pratiche delle misurazioni in situ nel controllo di processo
Le tecniche di misurazione in tempo reale e in situ, in particolare i densimetri a ultrasuoni, stanno rivoluzionando il processo di zincatura. Il monitoraggio continuo della densità del bagno di zincatura consente di apportare modifiche dinamiche al processo, fondamentali per ottenere risultati di alta qualità ed efficienza.
Regolazione del bagno in tempo reale per il mantenimento della densità ottimale
Grazie alla misurazione in situ nel processo di zincatura, gli operatori possono monitorare le fluttuazioni di densità in un bagno di zinco zincato con un feedback diretto e continuo. I densimetri a ultrasuoni per impianti di zincatura, come quelli di Lonnmeter, consentono agli operatori di correggere immediatamente la composizione del bagno, mantenendo la densità ideale per una verniciatura uniforme. Ad esempio, le letture di densità in tempo reale possono attivare l'aggiunta automatica di zinco o alluminio al bagno, garantendo che la soluzione rimanga entro le specifiche target e prevenendo la produzione di prodotti non conformi.
Individuazione precoce e prevenzione delle deviazioni di processo
La definizione di misurazioni continue in situ include l'individuazione di deviazioni come la formazione di scorie e la stratificazione della soluzione prima che abbiano un impatto sulla qualità del prodotto. Le scorie, o accumuli intermetallici (in particolare η-Fe2Al5), si manifestano come anomalie di densità all'interno del bagno. Le tecniche di misurazione della densità in situ individuano precocemente l'accumulo locale di scorie, soprattutto intorno alle superfici delle apparecchiature e alle scanalature dei rulli, che sono collegate a difetti del nastro nei prodotti siderurgici finiti. Allo stesso modo, la stratificazione della soluzione, ovvero la formazione di strati causata da gradienti di temperatura o di composizione, altera in modo rilevabile i profili di densità del bagno, segnalando la necessità di miscelazione o di regolazione del bagno per ripristinare l'omogeneità. L'integrazione con il monitoraggio del processo supporta avvisi e interventi di mitigazione in tempo reale, riducendo drasticamente i tassi di difettosità e i tempi di inattività.
Migliorare il controllo qualità attraverso una risposta rapida
La rapidità nel riconoscere e reagire alle variazioni di densità è fondamentale per un'efficace ottimizzazione del processo di zincatura. Non appena il monitoraggio in tempo reale del bagno di zincatura rileva una variazione di densità, gli operatori o i sistemi automatizzati possono intervenire, mantenendo lo spessore del rivestimento e la qualità della superficie. Per le linee di produzione ad alto volume, soprattutto nel settore automobilistico, queste rapide correzioni garantiscono uniformità e riducono gli scarti. La misurazione continua a ultrasuoni dei bagni di zincatura migliora la tracciabilità e consente una rapida verifica delle condizioni del bagno stesso, aspetto cruciale per il rispetto di rigorosi standard qualitativi.
Ottimizzazione del reintegro degli elettroliti e del consumo energetico
La misurazione della densità in situ fornisce informazioni vitali per l'ottimizzazione delle strategie di rifornimento dell'elettrolita, essenziali per la stabilità del bagno di zincatura. I dati di densità guidano l'aggiunta precisa di elettroliti e il controllo degli additivi, minimizzando i rischi di formazione di dendriti e di sviluppo di idrogeno, che degradano la stabilità dell'interfaccia. Ad esempio, il monitoraggio continuo consente un dosaggio accurato di sostanze come il Gly-Gly, che rafforzano la stabilità del bagno e prolungano i cicli operativi. Inoltre, mantenendo la densità costantemente ai livelli target, si riduce il consumo energetico, poiché l'interfaccia elettrochimica rimane efficiente e uniforme. Ciò si traduce in minori costi operativi e una maggiore sostenibilità della linea di zincatura industriale.
Integrazione: densimetri a ultrasuoni Lonnmeter
I sensori ceramici a ultrasuoni di ultima generazione di Lonnmeter rappresentano il punto di riferimento per la misurazione in situ nella zincatura. Le loro letture di densità in tempo reale consentono ai sistemi di controllo automatizzati di effettuare regolazioni dinamiche del processo. Questi sensori operano con elevata resistenza all'abrasione e alla deriva chimica, garantendo prestazioni costanti anche in ambienti industriali difficili. Installati direttamente nella soluzione di zinco, gli strumenti Lonnmeter inviano i dati di densità ai sistemi di controllo dell'impianto, che gestiscono automaticamente il dosaggio dei prodotti chimici, la temperatura o le velocità di miscelazione. Tale integrazione garantisce un controllo di qualità affidabile del bagno di zincatura e riduce drasticamente il rischio di errori manuali, contribuendo a una gestione del processo di zincatura più snella e resiliente.
Risoluzione dei problemi del bagno con la misurazione accurata della densità
L'instabilità del bagno, i rivestimenti di zinco non uniformi e l'eccessiva formazione di scorie rappresentano sfide costanti nei processi di zincatura. La misurazione accurata della densità della soluzione di zinco, soprattutto con tecniche di misurazione della densità in situ, consente la diagnosi e la correzione in tempo reale.
L'instabilità del bagno nei bagni di zincatura si manifesta spesso con fluttuazioni nella qualità del rivestimento, aumento del consumo di additivi o crescita anomala del bagno. Le cause includono una concentrazione di zinco incontrollata, una dissoluzione non uniforme dell'anodo, un risciacquo inadeguato e la contaminazione da ferro o altre impurità. Un eccessivo affidamento sulla superficie dell'anodo, anziché sulla misurazione diretta della densità della soluzione di zinco, porta frequentemente all'accumulo di zinco metallico, che richiede costosi interventi correttivi e comporta il rischio di opacizzazione o difetti di deposito. Utilizzando la tecnologia di densimetria a ultrasuoni, come Lonnmeter, gli operatori ottengono misurazioni precise in situ durante la zincatura, consentendo un feedback immediato e un intervento correttivo.
Le non uniformità dei rivestimenti di zinco sono strettamente correlate alle variazioni nella composizione del bagno di zincatura. Quando la densità scende al di sotto del livello ottimale, possono svilupparsi gradienti di campo elettrico e di concentrazione ionica, con conseguente formazione di strati irregolari o ruvidi. Il monitoraggio in tempo reale del bagno di zinco quantifica la densità locale del bagno, aiutando a correlare i problemi di uniformità alle variazioni della soluzione. Ad esempio, l'integrazione della definizione delle misurazioni in situ con l'analisi elettrochimica del bagno rivela se una diminuzione della densità deriva dall'esaurimento degli additivi, dal trascinamento dovuto ai risciacqui o da cambiamenti strutturali. Grazie a un controllo più rigoroso del processo con misurazioni a ultrasuoni dei bagni di galvanizzazione, è possibile ottenere miglioramenti nella levigatezza e nello spessore del rivestimento, soprattutto se combinati con additivi come sali di ammonio quaternario o nano-SiO2 per l'affinamento della grana.
L'eccessiva formazione di scorie, una delle principali problematiche nel controllo di qualità dei bagni di zincatura, è comunemente causata dalla precipitazione, indotta dalla densità, di composti intermetallici di zinco, ferro e alluminio. Quando la densità del bagno non è sufficientemente controllata, soprattutto nelle tecniche di zincatura a caldo, si possono formare gradienti di densità localizzati in prossimità di apparecchiature critiche, accelerando l'accumulo di scorie e causando interruzioni operative. I densimetri a ultrasuoni per le misurazioni del bagno di zinco evidenziano le aree di alterazione della densità, spesso correlate a zone di ristagno del fluido o a una gestione inadeguata della temperatura. Monitorando la densità della soluzione di zinco insieme alla temperatura e alla concentrazione, è possibile ottimizzare il bagno per ridurre la produzione di scorie. Recenti modelli di processo che utilizzano dati accoppiati di densità e fluidodinamica confermano che l'aumento della concentrazione di alluminio può ulteriormente ridurre al minimo le scorie, aspetto cruciale per l'ottimizzazione del processo del bagno.
L'integrazione dei dati sulla densità del bagno con altri controlli di processo trasforma la tradizionale risoluzione dei problemi. Sincronizzando la densità del bagno di zinco, la temperatura e la composizione del bagno di zincatura elettrolitica, i sistemi rilevano tempestivamente i fattori scatenanti dell'instabilità. Ad esempio, la combinazione delle letture a ultrasuoni di un Lonnmeter con l'analisi chimica diretta e i profili di temperatura crea una dashboard di monitoraggio completa. Questa integrazione consente una rapida regolazione degli agenti bagnanti, degli evaporatori e dei parametri elettrici, ottenendo rivestimenti stabili e di alta qualità senza un uso eccessivo di additivi. Nei processi di deposizione chimica da bagno, questa sinergia garantisce una crescita ottimale del film sottile e la resistenza alla corrosione, come confermato dalle prove industriali di integrazione basata su modelli.
In sintesi, il processo di zincatura trae vantaggio da un monitoraggio accurato e in tempo reale dei parametri del bagno. Strumenti come la misurazione della densità in situ, i sensori a ultrasuoni e i dati di processo integrati forniscono informazioni utili per la risoluzione dei problemi relativi a depositi non uniformi, la minimizzazione delle scorie e il mantenimento di bagni di zinco stabili ed efficienti.
Controllo qualità nel processo di zincatura
Garantire un'elevata qualità nel processo di zincatura dipende dal controllo e dalla verifica precisi della densità del bagno di zinco. Questo parametro influisce direttamente sullo spessore del rivestimento, sull'adesione e, in definitiva, sulla protezione a lungo termine dalla corrosione offerta dallo strato zincato.
Tecniche per la verifica dei risultati del processo relativi alla densità del bagno
La misurazione accurata della densità del bagno mediante tecniche di misurazione della densità in situ è fondamentale per la qualità del processo. Il monitoraggio in tempo reale del bagno di zinco, spesso effettuato tramite densimetro a ultrasuoni o fluorescenza a raggi X (XRF) in linea, fornisce dati cruciali sulla consistenza della soluzione durante le operazioni di galvanizzazione. Queste tecnologie consentono agli operatori di correlare la composizione del bagno con i parametri critici del prodotto.
- Spessore del rivestimento:Metodi di misurazione come la microscopia e la spettroscopia a fluorescenza di raggi X (XRF) quantificano lo strato di zinco applicato ai substrati. Una densità ottimizzata della soluzione di zinco garantisce il raggiungimento dello spessore di rivestimento desiderato, minimizzando i difetti legati a un rivestimento insufficiente o eccessivo. Ad esempio, è stato dimostrato che un aumento della concentrazione di ioni di zinco nel bagno produce costantemente strati protettivi più spessi e uniformi quando la temperatura e il tempo di placcatura sono rigorosamente controllati.
- Adesione:La verifica dell'adesione del rivestimento si basa su test standardizzati di flessione, adesione con nastro adesivo (ASTM D3359) e graffio, che analizzano il legame tra il rivestimento di zinco e l'acciaio sottostante. Depositi densi e omogenei, tipici di un bagno di zincatura controllato in modo ottimale, mostrano una forte adesione e soddisfano rigorosi standard industriali. Un controllo inadeguato della densità del bagno può portare a rivestimenti ruvidi e fragili con un'adesione compromessa, rilevabile in modo affidabile utilizzando questi metodi.
Utilizzo dei dati di densità nella documentazione di qualità e negli audit di processo
La misurazione della densità della soluzione di zinco costituisce la base della documentazione di processo necessaria per il controllo qualità del bagno di zincatura. I dati raccolti tramite misurazioni in situ durante la zincatura consentono una documentazione completa di ogni lotto di produzione. Ciò include:
- Registrazione di routine:Registrazione sistematica dei valori di densità del bagno insieme ai parametri di processo (temperatura, densità di corrente, aggiunte di elementi di lega).
- Tracciabilità:Questi dati garantiscono la tracciabilità, elemento chiave per le specifiche del cliente, la conformità normativa e gli audit interni. Strumenti affidabili come Lonnmeter assicurano l'accuratezza e l'integrità dei dati.
- Preparazione all'audit:Le verifiche di qualità si avvalgono della documentazione relativa alla densità del bagno per accertare la coerenza del processo, convalidare le proprietà del rivestimento e confermare la conformità agli standard stabiliti. Le incongruenze possono essere ricondotte a specifiche deviazioni di densità, facilitando l'adozione di misure correttive.
Collegamento tra la densità della soluzione, la resistenza alla corrosione a lungo termine e le prestazioni del rivestimento.
Il processo di zincatura a bagno si basa su una densità del bagno attentamente calibrata per garantire la resistenza alla corrosione e le prestazioni complessive del rivestimento. Studi empirici collegano l'aumento della densità del bagno, gestito attraverso una concentrazione controllata di ioni di zinco e additivi, a:
- Protezione anticorrosione migliorata:Strati di zinco più spessi e densi dimostrano una resistenza superiore nei test di esposizione accelerata. Tuttavia, una densità eccessiva può causare superfici ruvide, quindi un controllo ottimale è essenziale.
- Affidabilità meccanica:I rivestimenti uniformi, ottenuti tramite l'ottimizzazione del bagno in tempo reale, resistono a screpolature e scrostature, mantenendo la protezione anche in ambienti difficili.
- Ottimizzazione dei processi:Le modifiche alla densità del bagno di zincatura elettrolitica, rilevate tramite misurazioni in situ, sono direttamente correlate al miglioramento della durata del rivestimento e della resistenza agli agenti chimici. I sistemi a base di leghe (ad esempio, zinco-nichel) affinano ulteriormente la durabilità quando la composizione del bagno è gestita con precisione.
In sintesi, una misurazione completa della densità della soluzione di zinco, unita a solide procedure di verifica e documentazione, garantisce le prestazioni del rivestimento per l'acciaio zincato e assicura il successo nei controlli di qualità e negli audit di processo.
Strumenti e tecnologie per la misurazione della densità delle soluzioni di zinco
La moderna zincatura a bagno richiede una misurazione precisa della densità della soluzione di zinco per mantenere parametri di processo ottimali e garantire la qualità del rivestimento. Vengono impiegati diversi strumenti e tecniche di rilevamento, ognuno con principi di funzionamento, punti di forza e limiti distinti.
Strumenti avanzati per la misurazione della densità delle soluzioni di zinco
Densimetro a ultrasuoni Lonnmeter
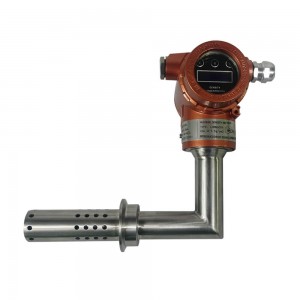
Il densimetro a ultrasuoni Lonnmeter è progettato per la misurazione in situ nei processi di zincatura. Utilizza onde ultrasoniche, misurandone la velocità e l'attenuazione mentre attraversano il bagno di zinco. Lo strumento fornisce un monitoraggio continuo e in tempo reale del bagno di zinco, risultando adatto ad ambienti di processo automatizzati. È non invasivo, ovvero non richiede alcun contatto diretto con la soluzione, riducendo il rischio di contaminazione o usura. Il dispositivo è progettato per funzionare in modo affidabile alle alte temperature e alle condizioni corrosive tipiche della zincatura elettrolitica in bagno.
Altre tecnologie di sensori disponibili
- Sensori capacitivi:Misurano le variazioni di capacità in risposta alla densità della soluzione e alla concentrazione ionica. Questi sensori sono compatti, possono essere installati in linea e forniscono un feedback rapido. Sono spesso utilizzati in sistemi ibridi di misurazione della densità per una maggiore precisione.
- Idrometri:Dispositivi manuali che sfruttano la spinta di galleggiamento per la misurazione della densità. Gli idrometri richiedono l'estrazione del campione e la lettura manuale, il che li rende meno adatti per applicazioni in tempo reale o automatizzate.
- Metodi di titolazione:Analisi di laboratorio della densità del bagno di zincatura mediante quantificazione della reazione chimica. Elevata precisione, ma laboriosa e non adatta all'ottimizzazione del processo o alle regolazioni in tempo reale.
Vantaggi e svantaggi dei metodi di misurazione della densità
Misurazione a ultrasuoni (ad esempio, Lonnmeter):
- Vantaggi:
- Consente tecniche di misurazione della densità in tempo reale e in situ.
- Compatibile con i sistemi SCADA per il controllo automatizzato della qualità dei bagni di zincatura.
- Resiste a temperature estreme e ambienti corrosivi.
- Nessun rischio di radiazioni; il funzionamento senza contatto riduce al minimo il rischio di contaminazione o danni.
- La precisione può raggiungere incertezze fino all'1% o anche inferiori, con modelli ibridi che offrono un'accuratezza fino allo 0,1% negli scenari di ottimizzazione del processo di zincatura a caldo.
- Svantaggi:
- Il costo iniziale di installazione è superiore a quello dei sensori tradizionali.
- Sensibile alle variazioni della fase del bagno (ad esempio, forti turbolenze o bolle di gas possono influenzare le letture).
- Richiede calibrazione periodica e pulizia accurata.
Sensori capacitivi:
- Vantaggi:
- Ideale per la misurazione rapida di soluzioni ioniche.
- Formato ridotto, scalabile per reti di sensori distribuite.
- Efficace per il monitoraggio ad alta velocità della concentrazione.
- Svantaggi:
- Può essere soggetto a incrostazioni degli elettrodi, soprattutto in bagni contaminati o con composizione chimica variabile.
- Richiede frequenti ricalibrazioni di base per mantenere la precisione.
Idrometri e metodi di titolazione:
- Vantaggi (idrometri):
- Struttura semplice, facilmente disponibile per le analisi di laboratorio.
- Svantaggi (idrometri):
- Funzionamento solo manuale; non adatto all'ottimizzazione del processo di zincatura a bagno.
- Soggetto a errori umani e variazioni ambientali.
- Vantaggi (Titolazione):
- Elevata specificità chimica e precisione per la validazione di laboratorio.
- Contro (Titolazione):
- È necessario prelevare un campione.
- Lento e laborioso, non adatto al controllo in tempo reale della zincatura a bagno di zinco.
Scegliere la tecnologia di misurazione della densità più adatta
Nella scelta di una tecnica di misurazione della densità per il processo di zincatura, è necessario tenere conto di diversi fattori:
Chimica del bagno:
Gli ambienti di galvanizzazione elettrolitica altamente acidi o alcalini richiedono sensori realizzati con leghe resistenti alla corrosione o polimeri speciali. Ad esempio, le sonde a ultrasuoni con rivestimenti funzionalizzati al plasma resistono più a lungo in soluzioni aggressive.
Ambiente operativo:
La definizione di misurazioni in situ si basa sulla capacità dei sensori di rimanere funzionanti all'interno del flusso di processo. I misuratori a ultrasuoni non invasivi come Lonnmeter riducono al minimo i tempi di inattività e la contaminazione. Per le configurazioni a più vasche, i sensori capacitivi offrono flessibilità di installazione, ma potrebbero richiedere involucri protettivi.
Precisione richiesta:
Per il controllo automatico e in tempo reale della qualità dei bagni di zincatura, il densimetro a ultrasuoni per bagni di zinco offre prestazioni superiori rispetto agli idrometri e ai metodi di titolazione. I sistemi ibridi che utilizzano sensori sia a ultrasuoni che capacitivi garantiscono la massima precisione e resistenza alla deriva. I metodi di misurazione manuale rimangono utili per la convalida in laboratorio, la risoluzione dei problemi o il benchmarking periodico.
Esempio di scenario:
In una linea di zincatura a bagno continuo che utilizza un sistema di monitoraggio in tempo reale basato su SCADA, si preferisce un densimetro a ultrasuoni integrato Lonnmeter per la sua precisione, la compatibilità con l'automazione e la resistenza alla corrosione. Al contrario, un processo di galvanizzazione a lotti con frequenti cambi di soluzione potrebbe impiegare idrometri per controlli periodici, a supporto ma non in sostituzione dell'automazione resa possibile da sensori avanzati.
Tabella riassuntiva dei criteri di selezione dei sensori:
| Tecnologia | Compatibilità con il bagno | Precisione | Idoneità all'automazione | Esigenze di manutenzione |
| Ultrasuoni (Lonnmetro) | Eccellente | Alto | SÌ | Moderare |
| Capacitivo | Bene | Medio-Alto | SÌ | Alto |
| Idrometro | Giusto | Basso | No | Basso |
| Titolazione | Variabile | Alto | No | Alto |
Una selezione e un'installazione accurate dei sensori sono alla base di una misurazione affidabile della densità della soluzione di zinco e garantiscono prestazioni di processo costanti per le operazioni di zincatura e galvanizzazione.






Domande frequenti
Che cos'è la misurazione in situ nel contesto dei bagni di zincatura?
La misurazione in situ consente di monitorare le proprietà del bagno di zincatura, come la densità della soluzione, direttamente durante la produzione, senza necessità di prelevare campioni. Gli operatori possono tracciare e controllare le caratteristiche del bagno in tempo reale, mantenendo la precisione senza interrompere il processo di zincatura. Questo approccio diretto permette rapide regolazioni, supportando l'ottimizzazione del processo di zincatura e migliorando il controllo qualità del bagno di galvanizzazione. Le tecniche di misurazione in situ, tra cui i test a ultrasuoni e l'analisi XRF online, sono sempre più apprezzate per la loro maggiore velocità e affidabilità rispetto ai metodi tradizionali di laboratorio esterni. Ad esempio, i sensori a ultrasuoni a immersione hanno dimostrato di essere in grado di effettuare misurazioni continue con risoluzione sub-micrometrica, catturando le variazioni dinamiche delle proprietà del bagno e della cinetica di placcatura durante il funzionamento.
Perché la densità della soluzione è fondamentale per la qualità del bagno di zincatura?
La corretta densità della soluzione nel bagno di zincatura è essenziale per ottenere risultati ottimali nel processo di zincatura. La densità controlla la composizione dell'elettrolita e, di conseguenza, influenza la formazione del rivestimento di zinco sul substrato di acciaio. Quando la densità della soluzione viene gestita con precisione:
- Lo spessore del rivestimento rimane uniforme su tutti i prodotti.
- La qualità dell'adesione è costante, evitando i problemi comuni della galvanica.
- La resistenza alla corrosione soddisfa i requisiti standard per le applicazioni industriali.
Se la densità della soluzione si discosta dai valori ottimali, possono verificarsi difetti come la formazione di scorie, una scarsa adesione e uno spessore irregolare del rivestimento. Mantenere la corretta densità del bagno rende inoltre efficienti il dosaggio chimico e la lega (con additivi come l'alluminio), ottimizzando il consumo di zinco e riducendo gli sprechi derivanti dalla zincatura elettrolitica in bagno. Il monitoraggio continuo e la rapida correzione della densità contribuiscono a garantire la qualità del prodotto e la stabilità del bagno.
Come funziona il densimetro a ultrasuoni Lonnmeter nella misurazione della densità di soluzioni di zinco?
Il densimetro a ultrasuoni Lonnmeter misura con precisione la densità della soluzione di zinco utilizzando il principio della propagazione delle onde sonore. Il dispositivo emette impulsi ultrasonici attraverso il bagno di zincatura; la velocità e l'attenuazione di queste onde dipendono dalla densità del mezzo. Analizzando le variazioni nel comportamento delle onde sonore, lo strumento calcola la densità esatta della soluzione in tempo reale. Questo monitoraggio in tempo reale del bagno di zinco facilita il controllo qualità automatizzato e le immediate regolazioni del processo. Tale misurazione a ultrasuoni dei bagni di galvanizzazione offre un'elevata ripetibilità ed è adatta sia per operazioni di zincatura a bagno continuo che discontinuo.
Le misurazioni in situ possono prevenire i problemi comuni di placcatura?
Sì, l'integrazione di tecniche di misurazione della densità in situ consente l'identificazione e la correzione rapide delle deviazioni dei parametri del bagno che causano difetti di placcatura. Gli operatori reagiscono in tempo reale alle fluttuazioni di densità, prevenendo problemi quali:
- Formazione di scorie causata da un eccesso di impurità disciolte.
- Rivestimenti irregolari dovuti a una composizione della soluzione non omogenea.
- Instabilità del bagno dovuta a variazioni di temperatura o di composizione chimica.
Analizzatori di processo come densimetri a ultrasuoni e dispositivi XRF online consentono questo livello di controllo, migliorando l'affidabilità del bagno di zinco e salvaguardando la qualità del rivestimento. Casi di studio nei settori automobilistico e nautico confermano che il monitoraggio in tempo reale riduce drasticamente l'incidenza dei difetti di placcatura, aumenta la resistenza alla corrosione e minimizza le costose rilavorazioni.
Con quale frequenza è necessario monitorare la densità del bagno di zincatura?
Per produzioni ad alto volume o critiche, il monitoraggio continuo in situ della densità mediante dispositivi come il densimetro a ultrasuoni Lonnmeter è l'ideale. Ciò garantisce che tutte le fluttuazioni vengano rilevate e corrette istantaneamente. Laddove il monitoraggio continuo non sia fattibile, si raccomandano intervalli di misurazione regolari, manuali o automatizzati. La frequenza deve essere commisurata all'intensità della produzione, alla dimensione del bagno e alla qualità del prodotto richiesta. I sistemi di misurazione automatizzati integrati con i controlli di impianto possono gestire controlli frequenti, mentre per le operazioni di dimensioni ridotte possono essere sufficienti controlli manuali periodici, a condizione che i controlli rimangano rigorosi per mantenere la stabilità del bagno e del prodotto.
Data di pubblicazione: 3 dicembre 2025


