

Monitoraggio della concentrazione di amido nella granulazione a umido
L'amido è un eccipiente essenziale nella produzione di compresse grazie alla sua versatilità e al suo costo contenuto. Le sfide nel processo di granulazione a umido si concentrano sul controllo preciso della sua concentrazione e del suo contenuto di umidità. Queste fluttuazioni sono una delle principali cause di difetti di qualità del prodotto finale, come la rottura delle compresse, le variazioni di peso e la dissoluzione non uniforme.
La tecnologia analitica di processo (PAT), in particolare i misuratori di concentrazione a ultrasuoni, per il monitoraggio in linea e in tempo reale controlla la concentrazione del legante a base di amido, passando da un paradigma tradizionale, reattivo e basato sui test a uno proattivo e basato sul controllo.
Sfide del monitoraggio online dell'urea
Ruoli fondamentali dell'amido nelle forme farmaceutiche solide
L'amido come eccipiente multifunzionale
L'amido è un biopolimero naturale, non tossico ed economico, uno degli eccipienti più utilizzati nelle forme farmaceutiche solide come le compresse. La sua versatilità rappresenta un vantaggio fondamentale, consentendogli di svolgere molteplici funzioni all'interno della stessa formulazione, agendo spesso sia da legante che da disgregante nella granulazione a umido.
Le proprietà funzionali dell'amidovaryLa fonte botanica dell'amido, come mais, patata o sorgo, ne determina il rapporto amilosio-amilopectina e la morfologia granulare. Queste differenze intrinseche implicano che gli amidi provenienti da fonti diverse non siano intercambiabili. Ad esempio, l'amido di patata ha in genere una viscosità maggiore, mentre l'amido di mais presenta caratteristiche di gelatinizzazione specifiche. Comprendere queste proprietà specifiche di ciascuna fonte è fondamentale per lo sviluppo di formulazioni.
La tabella seguente riassume la relazione tra le diverse fonti di amido e le loro funzioni:
| Fonte di amido | Rapporto tipico amilosio/amilopectina | Proprietà funzionali chiave | Caratteristiche fisico-chimiche |
| Mais | Circa 27:73 | Legante, disgregante, riempitivo | Temperatura di gelatinizzazione, viscosità media |
| Patata | Circa alle 22:25 | Disintegrante, riempitivo | Bassa temperatura di gelatinizzazione, alta viscosità |
| Sorgo | Circa 19,2:80,8 | Legante, disintegrante | Disintegrazione più rapida, tassi di dissoluzione più elevati |
Avete domande sull'ottimizzazione dei processi produttivi?
Spiegazione meccanicistica dell'azione dell'amido
L'amido come legante: l'importanza cruciale della gelatinizzazione
L'amido funge da efficace legante nella granulazione a umido grazie alla gelatinizzazione, un processo in cui calore e acqua alterano irreversibilmente la sua struttura cristallina. L'amido nativo, che non si scioglie in acqua fredda, richiede questa fase di cottura per idratare i suoi polimeri di amilosio e amilopectina, consentendo così la formazione di legami.
La struttura altamente ramificata e ad albero dell'amilopectina fornisce numerosi punti di ancoraggio, consentendole di tenere efficacemente unite le particelle. L'amilosio, invece, con la sua struttura lineare, aumenta la viscosità e forma una rete di gel raffreddandosi, rafforzando la stabilità dei granuli.
Per snellire i processi industriali ed eliminare la necessità di cottura, sono stati sviluppati gli amidi pregelatinizzati. Questi amidi, parzialmente o completamente gelatinizzati, si dissolvono in acqua fredda e possono essere aggiunti alle formulazioni sotto forma di polvere secca. Durante la granulazione, l'acqua li attiva in situ, semplificando la produzione e garantendo al contempo un'elevata capacità legante.
L'amido come disgregante: rigonfiamento e assorbimento capillare
L'amido è un classico disgregante, il cui principale meccanismo d'azione è il rigonfiamento. Quando una compressa entra in contatto con un mezzo acquoso, l'acqua penetra nella matrice porosa della compressa per capillarità. I granuli di amido assorbono l'acqua e si gonfiano fino a raggiungere un volume diverse volte superiore a quello originale. La pressione interna generata da questo rigonfiamento è sufficiente a superare le forze di legame della compressa e a provocarne la disgregazione in frammenti più piccoli.
L'efficacia dell'amido come disgregante è influenzata da fattori quali la sua concentrazione, la dimensione delle particelle e la forza di compressione applicata. Un risultato chiave è che, sebbene il rigonfiamento sia il meccanismo dominante, anche altri fenomeni, come la repulsione interparticellare e la semplice rottura dei legami idrogeno, contribuiscono alla disgregazione.
Sfide nella granulazione a umido of Tablascia
Concentrazione di amido e contenuto di umidità
Le fluttuazioni nella concentrazione della pasta di amido o nel contenuto di umidità della miscela di polveri rappresentano i principali "punti critici" nella granulazione a umido. Le prestazioni dell'amido come legante dipendono fortemente dalla sua preparazione. Ad esempio, se la pasta di amido è "poco cotta", non funzionerà come un efficace polimero legante perché la sua struttura cristallina rimane intatta.
Il ruolo dell'umidità è complesso. A bassi livelli, l'acqua può agire da lubrificante, migliorando la fluidità. Tuttavia, quando il contenuto di umidità supera un punto critico, aumenta significativamente la coesione tra le particelle formando forti ponti liquidi, il che riduce la fluidità. Ciò può portare a un riempimento inadeguato e non uniforme dello stampo durante la compressione delle compresse, causando variazioni di peso.
Questa relazione crea un effetto domino. La scarsa fluidità dovuta alle fluttuazioni di umidità non solo influisce sull'uniformità del peso, ma anche sulla costanza della forza di compressione, portando a una distribuzione più ampia della durezza e della densità delle compresse e, in definitiva, influenzando le prestazioni di dissoluzione. Ciò evidenzia il complesso legame tra attributi di qualità apparentemente non correlati.



Punti critici del processo
Una concentrazione errata del legante o un'attivazione insufficiente del polimero di amido possono portare alla formazione di granuli deboli e, di conseguenza, a compresse "morbide" soggette a scheggiature e crepe. Al contrario, una concentrazione eccessivamente elevata del legante o una sovra-granulazione possono creare granuli troppo densi e duri, che possono causare difetti come crepe e delaminazione durante la compressione delle compresse a causa dell'intrappolamento dell'aria e di un'insufficiente deformazione plastica.
Il processo di granulazione a umido è altamente sensibile a fattori quali il tempo di miscelazione a umido e la velocità della girante, che possono portare a una sovragranulazione e a un aumento della densità dei granuli. Questa è una sfida critica.
Un'osservazione degna di nota è la correlazione inversa non lineare tra la resistenza dei granuli e la resistenza alla trazione delle compresse. L'intuizione comune è che granuli più resistenti e densi, prodotti ad esempio mediante granulazione ad alto taglio, dovrebbero dare origine a compresse più resistenti. Tuttavia, le evidenze suggeriscono che i granuli prodotti mediante granulazione ad alto taglio, pur essendo i più densi e resistenti, danno luogo a compresse con la minore resistenza alla trazione. Questa non è una semplice contraddizione. Suggerisce che, mentre i legami intragranulari possono essere forti, i legami intergranulari che si formano durante la compressione delle compresse sono deboli. Ciò è dovuto al fatto che i granuli densi sono meno plastici e si deformano meno sotto compressione. Questa ridotta deformazione minimizza l'area di contatto tra i granuli e limita la formazione di ponti solidi, con conseguente debolezza meccanica della compressa finale, nonostante la resistenza dei granuli stessi. Pertanto, il controllo del punto finale della granulazione non mira a massimizzare la resistenza o la densità dei granuli, ma a raggiungere un equilibrio ottimale che garantisca sia una buona fluidità che un'adeguata comprimibilità per produrre una compressa finale robusta.
Impatto della concentrazione di amido sugli attributi di qualità del prodotto finale
Durezza e friabilità
L'aumento della concentrazione del legante generalmente si traduce in compresse con maggiore durezza e minore friabilità. L'amido offre proprietà leganti moderate rispetto ai polimeri sintetici come il PVP, producendo in genere compresse più morbide ma con migliori caratteristiche di disintegrazione. Uno studio sull'amido di mais pregelatinizzato ha rilevato che una concentrazione di legante compresa tra il 3% e il 9% rappresentava l'intervallo ottimale per ottenere proprietà fisiche accettabili.
Disintegrazione e dissoluzione
Esiste una chiara relazione inversa tra la concentrazione del legante a base di amido e la velocità di dissoluzione del farmaco. All'aumentare della concentrazione del legante, le compresse diventano più dure e il loro tempo di disintegrazione aumenta, il che a sua volta ritarda il rilascio del principio attivo farmaceutico (API).
Questo effetto ritardante dell'amido sulla dissoluzione può essere spiegato meccanicisticamente dalla formazione di uno "strato lisciviato". Quando una compressa contenente amido viene esposta a un mezzo di dissoluzione, l'amido sulla superficie della compressa si gonfia e forma uno strato viscoso, simile a un gel. Questo strato di gel è in gran parte privo del principio attivo. Di conseguenza, il principio attivo che si dissolve dal nucleo della compressa deve diffondere attraverso questa matrice di amido viscosa e gonfia per raggiungere il mezzo di dissoluzione. Questo processo di diffusione è una fase lenta e limitante la velocità di reazione.
Lo spessore e la viscosità di questo strato lisciviato sono direttamente proporzionali alla concentrazione di amido e al suo grado di gelatinizzazione. Pertanto, proprietà o concentrazioni di amido non uniformi portano direttamente a profili di dissoluzione variabili, che rappresentano un attributo di qualità critico (CQA) che incide sulla biodisponibilità del farmaco.
Densificazione di granuli e compresse
I parametri chiave per valutare la qualità dei granuli includono la densità apparente, la densità dopo compattazione e l'indice di compressibilità (CI). Gli studi hanno dimostrato che tempi di impastamento a umido più lunghi o velocità di rotazione dell'agitatore più elevate aumentano la densità apparente dei granuli grazie a un consolidamento più pronunciato.
Questa densificazione, pur migliorando la fluidità, si traduce in un indice di compressibilità inferiore, il che significa che i granuli sono più difficili da comprimere. Di conseguenza, la compressa finale potrebbe risultare più debole del previsto o richiedere forze di compressione maggiori, il che a sua volta può causare usura delle apparecchiature o problemi come la rottura delle compresse. Questo crea un complesso circolo vizioso in cui una piccola modifica del processo, come un leggero aumento della concentrazione di amido, può avere un effetto significativo e imprevedibile sulla qualità del prodotto finale.
| Concentrazione del legante di amido (% p/p) | Durezza della compressa (N) | Friabilità della compressa (%) | Tempo di disintegrazione (s) |
| 0% | Nessun raccoglitore | N / A | N / A |
| 3% | 20 – 30 | <1% | Non dipende dalla forza di compressione |
| 6% | 20 – 30 | <1% | Non dipende dalla forza di compressione |
| 9% | 20 – 30 | <1% | Non dipende dalla forza di compressione |
| 15% | 20 – 30 | <1% | Aumenta con la forza di compressione |
Nota: i valori di durezza variano in base ai dati relativi a una specifica forza di compressione.
Imperativo di un monitoraggio preciso in tempo reale
Limiti del controllo di qualità tradizionale
I metodi tradizionali di controllo qualità, come l'analisi offline o in linea di granuli o compresse essiccate, sono intrinsecamente reattivi. Si basano su campionamenti e test che richiedono molto tempo, senza fornire alcun feedback in tempo reale sul processo in corso. Questo ritardo rende impossibile prevenire la produzione di lotti non conformi, con conseguenti sprechi di materiale e perdite finanziarie significative.
Soluzione per il monitoraggio della concentrazione di amido
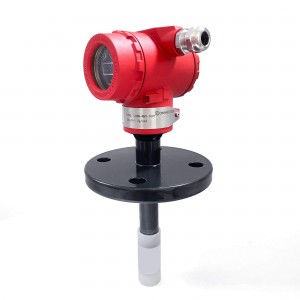
misuratori di concentrazione a ultrasuoniLa concentrazione o densità di un liquido si determina misurando la velocità con cui un'onda sonora lo attraversa. La velocità del suono è una funzione diretta delle proprietà fisiche del liquido, tra cui la sua concentrazione e la sua temperatura.
Questa tecnologia è particolarmente adatta ai processi farmaceutici grazie ai suoi vantaggi:
- Non invasivo:Il sensore non ha parti mobili e può essere inserito in un tubo o in un recipiente, fornendo misurazioni in tempo reale senza interrompere il flusso del processo.
- Imparziale:La misurazione non è influenzata dal colore, dalla trasparenza o dalla velocità di flusso del liquido, che sono invece limitazioni comuni dei metodi ottici.
- Diretto e meccanicistico:Misura direttamente la concentrazione della pasta di amido, un parametro chiave del processo che è causalmente collegato alla qualità del prodotto finale.
Posizione di installazione del misuratore di concentrazione a ultrasuoni online
L'impianto si concentra sulla fase di preparazione e aggiunta del legante, che avviene immediatamente dopo la miscelazione delle polveri secche ma prima dell'assemblaggio a umido. Questo posizionamento consente una regolazione proattiva della concentrazione e della viscosità della pasta di amido, intervenendo sulla variabilità intrinseca del legante liquido stesso.It's recommandeda assicurazionetallon folowing positions:
Brecipiente di preparazione inferiore: Il misuratore a ultrasuoni è montato in linea sul tubo di uscita o sul circuito di ricircolo del recipiente di preparazione del legante. Questo posizionamento cattura la pasta di amido'concentrazione durante la miscelazione o l'omogeneizzazione, rilevando incongruenze dovute alla variabilità dell'amido tra i lotti o a errori di preparazione.
Alimentazione liquida al granulatore: Il misuratore a ultrasuoni è installato in linea sulla linea di alimentazione del legante (in genere un tubo flessibile o un tubo in acciaio inossidabile) immediatamente a monte del granulatore.'Porta di aggiunta del liquido o gruppo ugello di spruzzatura. Questa è posizionata dopo la pompa di alimentazione ma prima della lancia di spruzzatura o del braccio distributore all'interno della ciotola del granulatore.


