

Misurazione della concentrazione di zucchero nella produzione di yogurt
Una comprensione sfumata dellinea di produzione dello yogurtè fondamentale per identificare i punti più importanti per la misurazione di precisione. Il processo è una delicata interazione di trasformazioni fisiche e reazioni biologiche, dove sottili variazioni in qualsiasi fase possono innescare una cascata di significative incongruenze nel prodotto finale. Questa analisi scompone questa complessa catena del valore per evidenziare lo scopo preciso e la tempistica critica diMisurazione della concentrazione di zuccheroin ogni fase.
TheModernYogurt ProducationProres
Miscelazione e standardizzazione iniziali degli ingredienti
Questa è la fase fondamentale in cui latte crudo, latte in polvere e dolcificanti liquidi vengono miscelati per raggiungere specifici obiettivi di composizione. La qualità del prodotto finale dipende da questa standardizzazione iniziale. L'obiettivo primario è stabilire un punto di partenza preciso e stabile per l'intero lotto di produzione, garantendo che la concentrazione di tutti gli zuccheri fermentabili, compreso il lattosio e gli eventuali dolcificanti aggiunti, sia controllata con precisione. Questo è un prerequisito per processi a valle prevedibili e per garantire la coerenza tra i lotti. Le materie prime per lo yogurt richiedono standard di alta qualità, come ad esempio un contenuto di solidi del latte non inferiore all'11,2%. Il contenuto di zuccheri è un indice di qualità sensoriale nelle bevande casearie, generalmente misurato come percentuale di solidi solubili (°Brix).
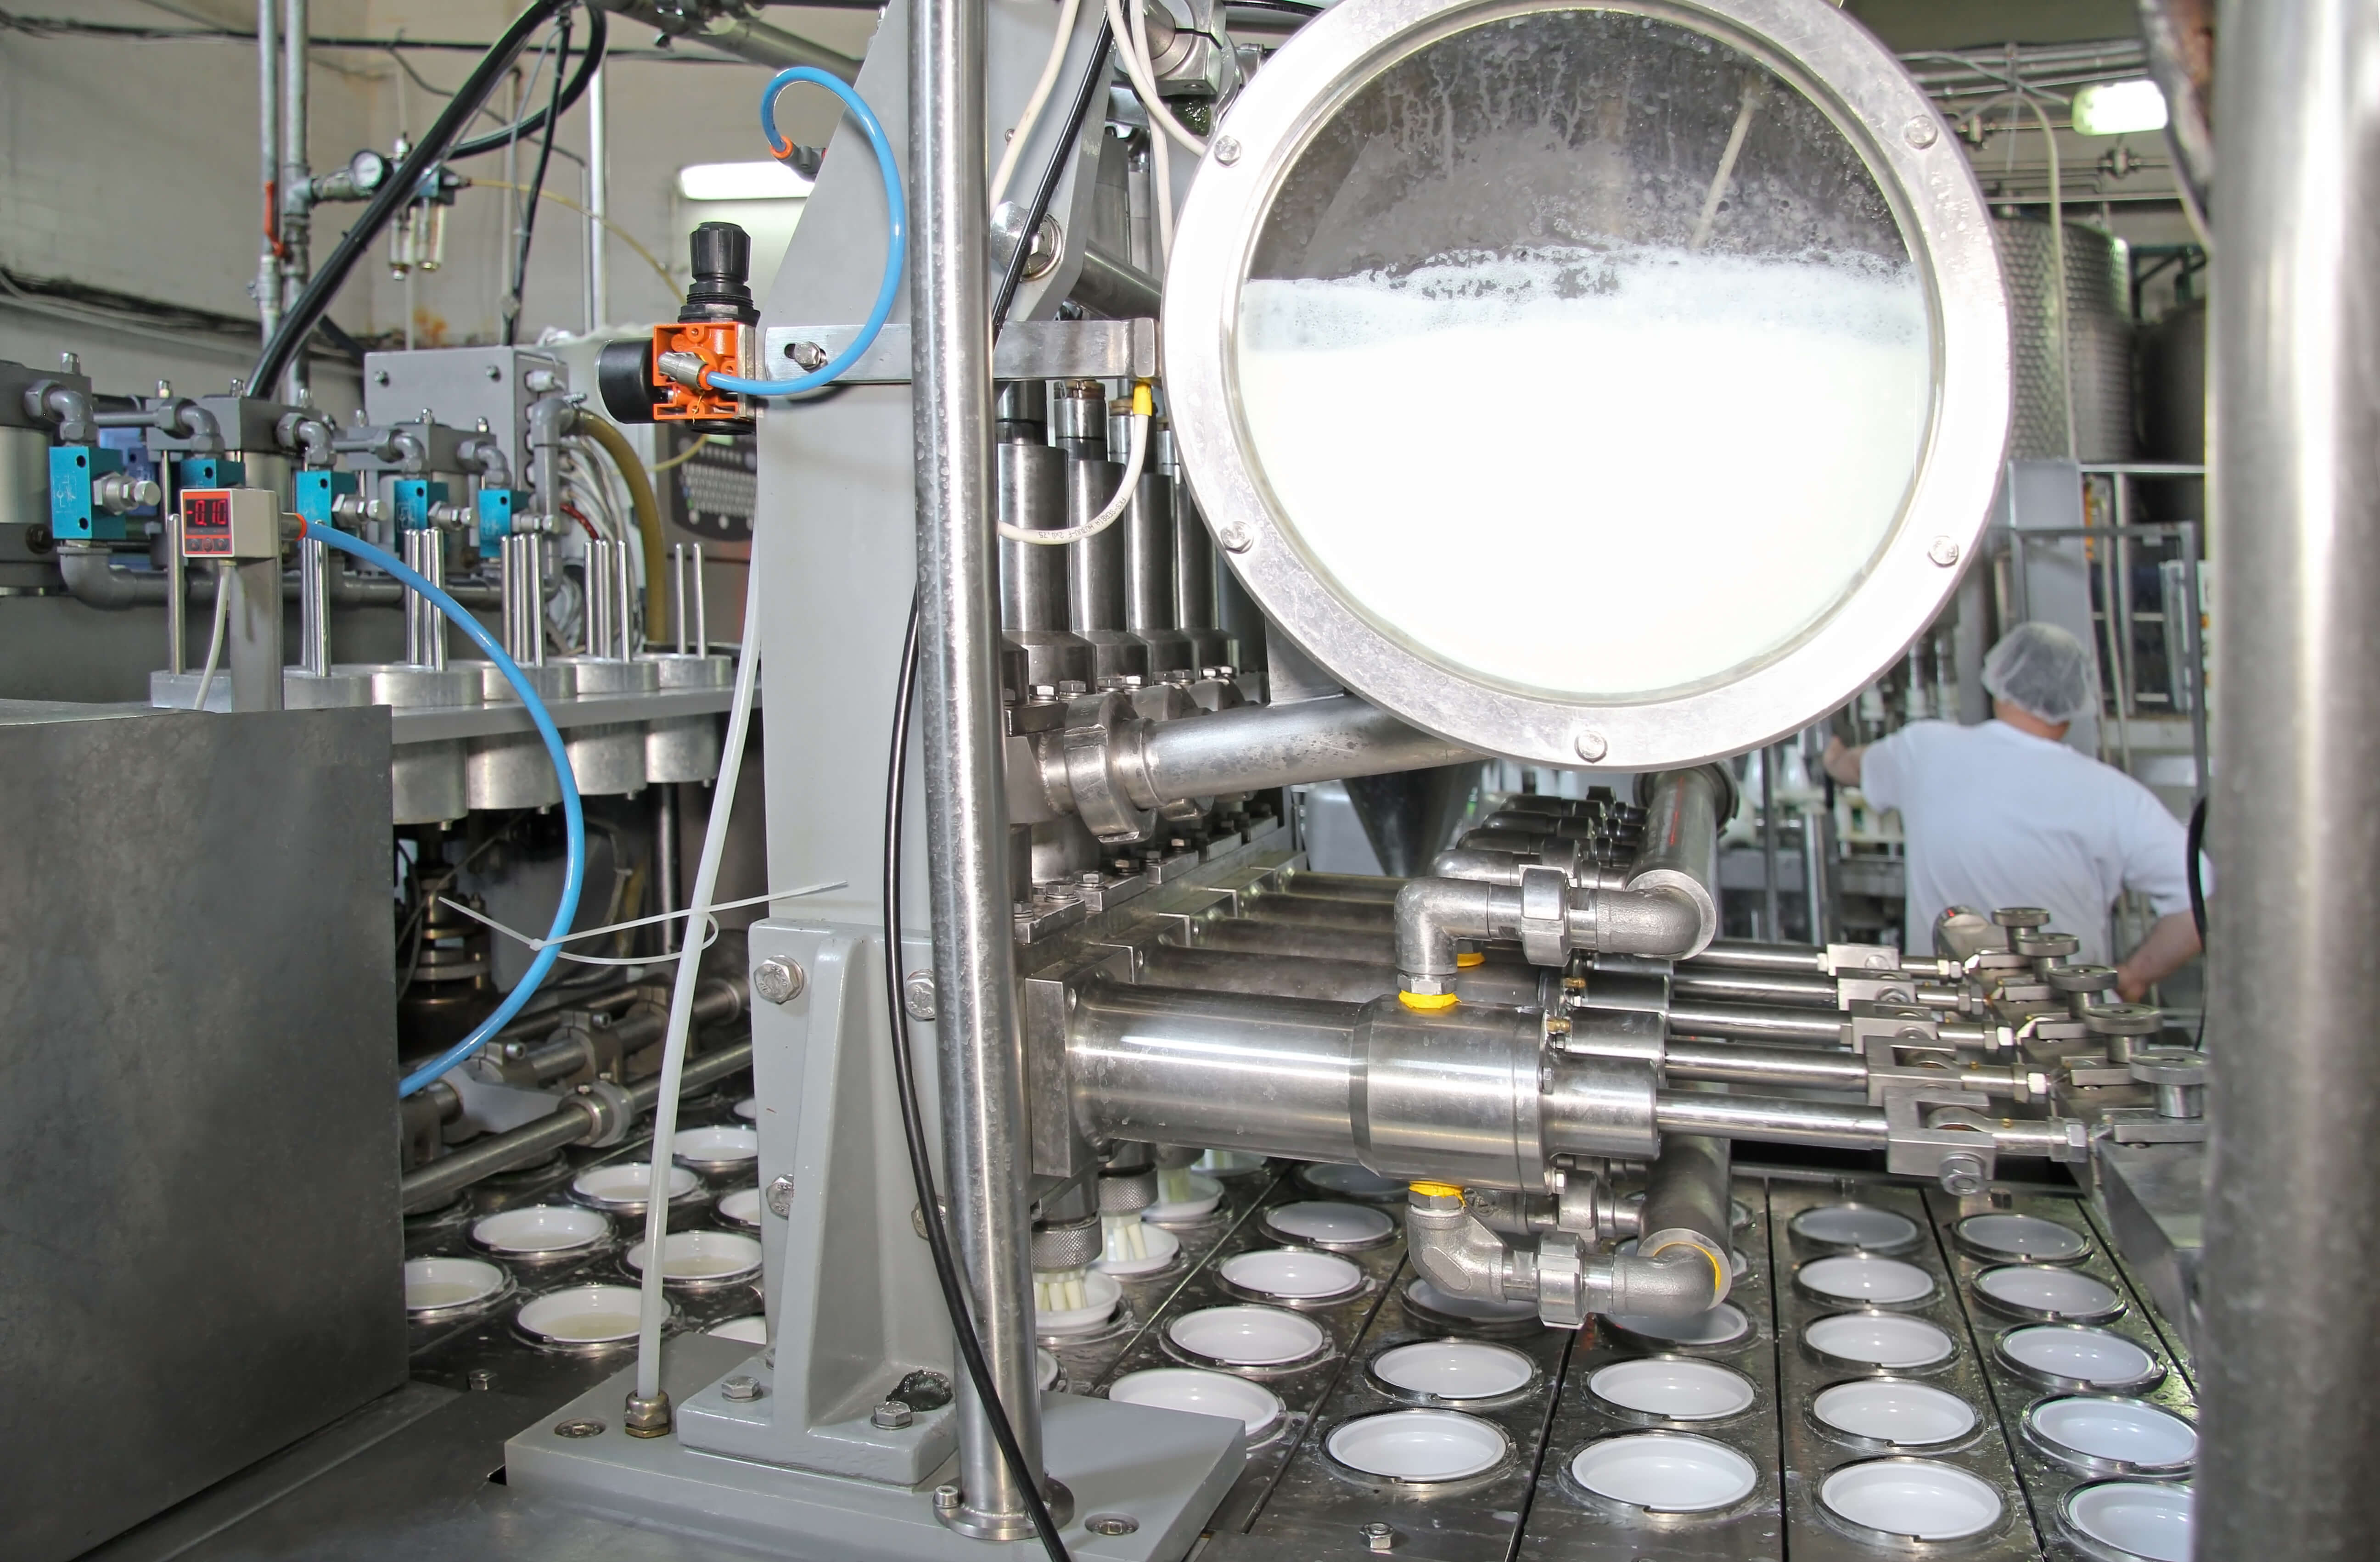
La precisione di questa prima misurazione ha un effetto a catena sull'intero processo. Un piccolo errore nella concentrazione iniziale di zucchero può portare a variazioni significative e imprevedibili nella cinetica di fermentazione. L'attività metabolica delStreptococcus thermophilusELactobacillus bulgaricusLa crescita delle colture è direttamente influenzata dalla disponibilità del loro substrato zuccherino, che a sua volta incide sulla velocità di abbassamento del pH e sul gusto, l'aroma e la consistenza finali dello yogurt. L'accuratezza iniziale non si limita al rispetto di una specifica; si tratta di stabilire una reazione biologica prevedibile, che è l'essenza stessa del controllo qualità nei prodotti fermentati.
Trattamento di base pre-fermentativo (omogeneizzazione e pastorizzazione)
Dopo la standardizzazione, la base di latte viene omogeneizzata per prevenire la separazione del grasso e pastorizzata per denaturare le proteine e inattivare i microrganismi indesiderati. La misurazione in questa fase serve come verifica finale della composizione della base di latte prima dell'inoculazione delle colture starter. Le condizioni estreme richiedono un sensore robusto e resistente al calore, alla pressione e all'eventuale presenza di aria.
La resilienza è un parametro di qualità non negoziabile per un sensore in questa fase. I sensori ottici o gravimetrici tradizionali fallirebbero in questo ambiente ostile. I rifrattometri sono sensibili alle fluttuazioni di temperatura e all'elevata torbidità del latte omogeneizzato.sensore a ultrasuoni, tuttavia, può gestire queste temperature (fino a200°C) ed è immune al colore, all'opacità e all'elevata concentrazione di schiuma che caratterizzano la base dello yogurt. Non si tratta di un miglioramento incrementale; è la capacità fondamentale che rende possibile la misurazione in linea in questo punto critico del processo.
Post-fermentazione e aromatizzazione
Dopo la fermentazione, lo yogurt viene raffreddato per arrestare la produzione di acido. Questa è la fase in cui aromi, frutta e dolcificanti vengono aggiunti alla base ormai addensata. Questo è il punto primario per la fase finaleMisurazione della concentrazione di zuccheroche è direttamente collegato al profilo sensoriale finale. L'obiettivo della misurazione è garantire che il prodotto finito soddisfi i requisiti di gusto, nutrizionali ed etichettatura relativi alla dolcezza. La ricerca indica che l'aggiunta di zucchero è un fattore chiave nel determinare il gusto, l'aroma, il colore e la consistenza finali dello yogurt. Uno studio ha osservato che l'aumento della concentrazione di zucchero riduceva il sapore acido e influenzava il gusto e l'aroma del prodotto finale.
La misurazione in questa fase può essere uno strumento di costruzione del marchio. Il contenuto finale di zucchero non è solo un numero su una scheda tecnica; è un attributo fondamentale per il consumatore. In un settore in cui i consumatori sono sempre più attenti al contenuto di zucchero, un controllo preciso rappresenta un vantaggio competitivo. Raggiungendo con precisione il livello di dolcezza desiderato, un produttore può garantire un profilo gustativo costante e in linea con le aspettative per il proprio marchio, riducendo i reclami dei consumatori e rafforzando la fedeltà al marchio. La capacità di apportare modifiche immediate e in tempo reale in questa fase, anziché affidarsi a correzioni di lotto, è la via diretta per raggiungere la leadership in termini di qualità.
Pre-riempimento/Confezionamento
Questo è l'ultimo controllo di qualità prima che il prodotto venga sigillato e spedito. Rappresenta l'ultima opportunità per verificarne la qualità. L'obiettivo è eseguire un controllo di qualità finale e definitivo per garantire che ogni singolo contenitore soddisfi le specifiche richieste sia in termini di profilo aromatico che di conformità normativa.
Questa misurazione finale sposta il paradigma da un processo reattivo e correttivo a uno proattivo e preventivo. Non si tratta più tanto di correggere il processo, quanto di convalidarlo. Grazie a una verifica finale continua, un produttore può identificare e mettere rapidamente in quarantena qualsiasi prodotto non conforme prima che raggiunga il mercato, riducendo così il rischio di costosi richiami, danni alla reputazione e problemi di assistenza clienti. Il rapido tempo di risposta di un sensore a ultrasuoni in linea è fondamentale in questo contesto, poiché può essere utilizzato per controllare una valvola deviatrice e deviare automaticamente il prodotto non conforme.
Avete domande sull'ottimizzazione dei processi produttivi?
La Tabella 1 fornisce una chiara roadmap di facile consultazione per ingegneri e manager di processo, identificando i punti di controllo chiave, il loro scopo e le specifiche richieste. Funge da quadro visivo per l'intera discussione strategica, dimostrando una profonda comprensione delprocesso di produzione commerciale dello yogurt.
Tabella 1: Fasi e obiettivi di misurazione critici nel processo di produzione dello yogurt
| Palcoscenico | Scopo primario | Parametri chiave | Precisione richiesta |
| Miscelazione e standardizzazione iniziali degli ingredienti | Stabilire un punto di partenza stabile; garantire la coerenza tra i diversi lotti. | Concentrazione di zucchero (°Brix), concentrazione di lattosio, temperatura. | ±0,01 Brix (o superiore) |
| Trattamento di base pre-fermentativo | Verifica finale della composizione prima dell'inoculazione; garantire la resistenza a condizioni avverse. | Concentrazione di zucchero (°Brix), temperatura, densità. | ±0,05 Brix |
| Post-fermentazione e aromatizzazione | Controllare il profilo sensoriale finale; garantire la conformità ai requisiti di etichettatura. | Concentrazione finale di zucchero (°Brix), acidità (pH). | ±0,05 Brix |
| Pre-riempimento/Confezionamento | Controllo finale di qualità; mitigazione del rischio di richiami di prodotti e tutela della reputazione del marchio. | Concentrazione finale di zucchero (°Brix), viscosità. | ±0,05 Brix |
Il vantaggio degli ultrasuoni: un'analisi tecnica approfondita
Questa sezione illustra perché la tecnologia a ultrasuoni non è semplicemente un'alternativa, ma una soluzione superiore per l'ambiente esigente della produzione di yogurt.
Principi di misurazione a ultrasuoni
Il principio fondamentale della misurazione della concentrazione tramite ultrasuoni è la relazione diretta tra la velocità del suono attraverso un mezzo e le sue proprietà fisiche, come la concentrazione e la densità. Il sensore emette un'onda ultrasonica, misura il tempo impiegato per percorrere una distanza fissa fino a un ricevitore e calcola la velocità del suono utilizzando la formula:
v=d/t. Questa velocità del suono è quindi correlata alla concentrazione dei solidi disciolti.Misuratore di concentrazione a ultrasuoni, ad esempio, funziona secondo questo principio e vanta una precisione di misurazione compresa tra lo 0,05% e lo 0,1%.
Analisi comparativa delle tecnologie di misurazione
In un mezzo complesso come lo yogurt, le tecnologie di misurazione tradizionali presentano limitazioni critiche. Un confronto diretto rivela la netta superiorità tecnica del metodo a ultrasuoni.
Refrattometri:Questi dispositivi si basano sull'indice di rifrazione della luce. Il loro principale punto debole nella produzione di yogurt è la sensibilità alla torbidità, al colore e alle particelle in sospensione, tutte caratteristiche tipiche del fluido. Si tratta fondamentalmente di una tecnologia ottica, il che li rende inadatti ai fluidi opachi.
Densimetri:Questi strumenti misurano la densità per dedurre la concentrazione. Sebbene utili, possono essere influenzati negativamente da elevate concentrazioni di schiuma o aria intrappolata, con conseguenti errori di misurazione.
Spettroscopia nel vicino infrarosso (NIR):Sebbene sia veloce e utile per l'analisi degli zuccheri, la spettroscopia NIR può essere complessa e richiedere un campione pulito, una calibrazione approfondita e un'analisi multivariata.
La differenza fondamentale risiede nel fatto che rifrattometri e densimetri misurano proprietà fisiche diverse (indice di rifrazione e densità, rispettivamente) per ricavare lo stesso valore (°Brix). Ciò comporta risultati differenti per lo stesso campione multicomponente. Non si tratta di una differenza tecnica di poco conto, bensì di un problema fondamentale di ambiguità e incoerenza. Un sensore a ultrasuoni, che effettua una singola misurazione in linea, elimina questa ambiguità. Fornisce un'unica fonte di dati affidabile e coerente, semplificando il controllo qualità e garantendo la comparabilità tra diversi stabilimenti o linee di produzione. In questo modo, il controllo qualità passa da un processo soggettivo e dipendente dallo strumento a un processo unico, oggettivo e definitivo.
La Tabella 2 fornisce un confronto completo di queste tecnologie.
Tabella 2: Confronto delle tecnologie di misurazione della concentrazione in linea
| Tecnologia | Precisione | Immunità alla torbidità/colore | Immunità alla schiuma | Resilienza CIP/SIP | Manutenzione | Complessità della calibrazione |
| Ultrasonico | Alto (±0,01% dell'intervallo) | Alto (non influenzato) | Alto (non influenzato) | Alto (costruito appositamente) | Molto basso (nessuna parte mobile) | Medio (con ML) |
| Rifrattometro | Elevato (in liquidi trasparenti) | Basso (inutilizzabile in fluidi opachi) | Mezzo | Medio (il prisma può sporcarsi) | Livello medio (pulizia/azzeramento) | Basso (per il saccarosio puro) |
| Misuratore di densità | Alto | Alto (non influenzato) | Basso (influenzato dall'aria) | Medio (il sensore potrebbe sporcarsi) | Livello medio (pulizia/azzeramento) | Basso (per il saccarosio puro) |
| Spettroscopia NIR | Alto | Basso (può essere sensibile) | Mezzo | Basso | Elevato (calibrazione complessa) | Elevato (multivariato) |



Altri misuratori di processo online

Superare le sfide ambientali
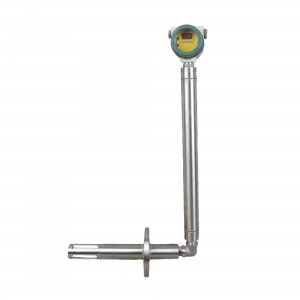
L'industria lattiero-casearia è uno degli ambienti più esigenti per i sensori di processo, a causa delle alte temperature, pressioni e dei rigorosi requisiti igienici. Questo sensore rappresenta un ottimo esempio di soluzione progettata per superare tali sfide. È insensibile a variazioni di colore, torbidità e alte concentrazioni di schiuma e può operare a temperature fino a 200 °C e pressioni fino a 500 bar. Si tratta di temperature ben superiori a quelle richieste per la pastorizzazione (90-95 °C) e per i processi CIP/SIP (fino a 130 °C). Il sensore è inoltre progettato per la compatibilità con i processi CIP, grazie al trasduttore igienico e alla struttura in acciaio inossidabile.
La capacità di un sensore di resistere ai cicli CIP/SIP senza rimozione manuale rappresenta un enorme vantaggio operativo ed economico. Un caso di studio su un sensore di livello a ultrasuoni dimostra come i design igienici e autopulenti eliminino le esigenze di manutenzione e le letture errate dovute a condensa e schiuma, il che si traduce direttamente in tempi di inattività ridotti, costi di manodopera inferiori e maggiore affidabilità del processo. Il sensore non è solo un dispositivo di misurazione; è una risorsa integrata nei protocolli di pulizia e manutenzione dell'impianto, che contribuisce direttamente all'efficienza operativa e al ritorno sull'investimento (ROI).
Analisi avanzate e automazione: superare i limiti del controllo di processo
Il vero valore di un sensore robusto si realizza quando i suoi dati vengono sfruttati appieno da un framework di automazione intelligente. Questa sezione descrive in dettaglio come i dati grezzi provenienti dai sensori a ultrasuoni vengono trasformati in informazioni utili, affrontando le sfide più complesse dell'analisi multicomponente e dell'integrazione a livello di impianto.
Padronanza della calibrazione per matrici complesse
Lo yogurt non è una semplice soluzione di saccarosio in acqua. Si tratta di una matrice complessa composta da lattosio, dolcificanti aggiunti, proteine e grassi. Una singola misurazione della velocità del suono potrebbe non essere sufficiente a distinguere tra questi componenti. La ricerca indica che le misurazioni a ultrasuoni possono essere combinate con algoritmi avanzati di apprendimento automatico, come i minimi quadrati parziali (PLS) e le macchine a vettori di supporto (SVM), per prevedere le concentrazioni in sospensioni complesse e multicomponenti. Ciò offre un significativo vantaggio competitivo nella produzione alimentare. La fusione multisensore è un'altra potente strategia per migliorare la precisione combinando dati provenienti da diverse fonti.
La sfida della differenziazione degli zuccheri multicomponenti non si risolve con il solo sensore, ma con una combinazione sinergica tra sensore e analisi avanzate. Il sensore fornisce un flusso ricco di dati ad alta frequenza e un modello di apprendimento automatico, addestrato su dati storici provenienti da diverse ricette di prodotto, impara a correlare con precisione tale flusso alla concentrazione di zucchero desiderata. Ciò rappresenta un cambiamento fondamentale, passando da una semplice misurazione basata sulla fisica a un sofisticato modello predittivo basato sui dati. Questa capacità trasforma il sensore da un semplice strumento in uno strumento analitico "intelligente" in grado di gestire le sfumature e la variabilità della produzione alimentare reale.
Integrazione perfetta tra SCADA e DCS
Un sensore è valido solo se è in grado di comunicare e integrarsi con il sistema nervoso centrale dell'impianto. Il sensore PS7020 supporta un'ampia gamma di protocolli di comunicazione, tra cui RS485, Modbus, Profibus-DP, Bluetooth 5.3 e doppie uscite 4-20 mA con HART. I protocolli di comunicazione standard come HART e Modbus sono fondamentali per collegare i dispositivi di campo con i sistemi di monitoraggio e controllo. I sistemi di acquisizione dati ad alta velocità (DAQ) sono cruciali per il monitoraggio e il controllo in tempo reale, garantendo bassa latenza ed elaborazione dati ad alta velocità.
L'industria lattiero-casearia è afflitta da "dati e informazioni frammentati" che impediscono un'analisi significativa. Scegliendo un sensore con supporto nativo per i protocolli standard del settore, un caseificio può evitare progetti di integrazione complessi e costosi. La possibilità di acquisire non solo un singolo valore di concentrazione, ma anche variabili secondarie come la velocità del suono e la temperatura tramite un protocollo digitale come HART o Modbus, fornisce un set di dati più ricco per analisi avanzate e risoluzione dei problemi. Ciò semplifica la progettazione del sistema e offre una visione unica e unificata del processo, un elemento chiave della "produzione intelligente".
Migliorare la coerenza del prodotto e il valore del marchio
La qualità costante è la pietra angolare della fedeltà al marchio. Un sistema di misurazione affidabile garantisce che il prodotto finale soddisfi costantemente le aspettative dei consumatori. Misurazioni accurate in tempo reale sono fondamentali per l'ottimizzazione del processo, il controllo qualità e il processo decisionale immediato. Il gusto e la qualità costanti del prodotto sono direttamente influenzati dalla concentrazione finale di zucchero.
Il valore della coerenza va ben oltre l'evitare reclami da parte dei clienti. Un marchio noto per la sua affidabilità e l'alta qualità dei suoi prodotti può applicare un prezzo più elevato, ampliare la propria quota di mercato e ridurre i costi di marketing. Il sistema di misurazione in tempo reale fornisce le basi basate sui dati per questa differenziazione qualitativa. Consente di passare da un modello di garanzia della qualità reattivo e correttivo a uno proattivo, orientato alla costruzione del marchio.
Efficienza operativa e risparmio sui costi di manutenzione
La robustezza dei sensori a ultrasuoni si traduce in significativi vantaggi operativi a lungo termine. Le caratteristiche di autoregolazione e autopulizia dei sensori a ultrasuoni avanzati eliminano le letture errate e i problemi di manutenzione che affliggono altri sistemi. Ciò riduce i tempi di inattività e i costi di manodopera, come dimostrato in un caso di studio in cui un caseificio ha riscontrato una maggiore affidabilità del processo e una riduzione dei tempi di fermo. L'assenza di parti mobili e materiali di consumo rende la soluzione "installa e dimentica", liberando tempo prezioso per la progettazione e la manutenzione. Il costo totale di proprietà (TCO) di un sistema a ultrasuoni robusto è significativamente inferiore rispetto ai sistemi tradizionali che richiedono frequenti interventi di manutenzione e ricalibrazione o hanno una breve durata in ambienti difficili.
ultrasuoni in lineaMisurazione della concentrazione di zuccheroRappresenta un salto di qualità nel controllo dei processi per l'industria lattiero-casearia, passando da un approccio basato su metodi reattivi, manuali e inaffidabili a un modello proattivo, guidato dai dati e altamente redditizio.Contact Lonnmmangiatore e starte Voirprocess optimizatione.


