

La misurazione continua della densità è fondamentale inproduzione di modelli in ceraPer la microfusione, il monitoraggio in tempo reale garantisce direttamente stabilità dimensionale, ritiro prevedibile e integrità superficiale/interna, qualità che si trasferiscono ai getti finali. Le incongruenze di densità generano difetti come bolle d'aria, riempimento incompleto o ritiro irregolare, che si trasformano in costosi difetti di fusione nelle fasi successive. Il monitoraggio in tempo reale controlla la composizione della cera, i parametri di iniezione e l'uniformità del materiale, mitigando i rischi e mantenendo la precisione necessaria per una microfusione affidabile.
Perché la qualità dei modelli in cera è importante
Il fondamento del processo di microfusione risiede nella precisione della realizzazione del modello in cera. Ogni deviazione dimensionale, imperfezione superficiale o incoerenza interna del modello in cera si ripercuote direttamente sul getto finale. Piccole variazioni nella densità o nella consistenza del modello in cera si amplificano durante le fasi successive, generando rischi di difetti di fusione come ritiri, instabilità dimensionale o imperfezioni superficiali.

Cere per microfusione
*
Il ritiro dei modelli in cera è una delle principali problematiche. Quando la cera fusa si raffredda e solidifica nello stampo, subisce una contrazione sia lineare che volumetrica. Se la densità della miscela di cera non è uniforme, questo ritiro diventa imprevedibile, compromettendo la precisione dimensionale del modello in cera e, in ultima analisi, la stabilità dimensionale nella microfusione. Studi dimostrano che il controllo della densità della cera, anche con l'aggiunta di cariche e resine specifiche, può ridurre il ritiro di oltre il 4%, migliorando notevolmente la fabbricazione di modelli in cera di alta precisione utilizzati nelle fusioni aerospaziali e per turbine.
I problemi di finitura superficiale rappresentano un altro rischio legato alla consistenza del modello in cera. Vuoti, bolle o inclusioni di particelle estranee nella cera provocano vaiolature sulla superficie interna dello stampo. Di conseguenza, la prevenzione dei difetti nella microfusione si concentra in larga misura sul controllo di qualità del modello in cera a monte. Anche con l'ottimizzazione avanzata del processo di deceratura, se sono presenti ritiri iniziali o difetti del modello, possono insorgere difetti come chiusure a freddo, superfici ruvide o riempimento incompleto, aumentando i tassi di scarto e i costi.
La coerenza del modello influisce sulla stabilità dimensionale durante l'intero processo di microfusione, non solo durante la solidificazione iniziale, ma anche durante il trasporto, la movimentazione e l'assemblaggio in cluster. Se i modelli in cera presentano resistenza o densità eterogenee, l'assemblaggio dei cluster diventa soggetto a disallineamenti, cedimenti e rotture, aumentando il rischio di ulteriori errori dimensionali. Un attento monitoraggio della qualità del materiale e dei parametri di movimentazione consente un solido controllo della qualità del materiale per la microfusione fin dalle prime fasi.
Tipologie di cera, miscele e loro effetti
Le miscele di cera per modelli sono meticolosamente progettate per bilanciare iniettabilità, facilità di sformatura e stabilità del modello finito. La paraffina è il componente più utilizzato; conferisce fluidità durante la manipolazione della cera fusa per la fusione e forma una superficie esterna liscia. Le proprietà della paraffina, in particolare il punto di fusione e la purezza, determinano sia la modellabilità che il controllo del tasso di ritiro durante la fusione.
L'acido stearico funge da plastificante, ammorbidendo la paraffina e promuovendo sia la flessibilità che l'efficienza di sformatura. Analisi peer-reviewed suggeriscono che l'ottimizzazione dei rapporti tra paraffina e acido stearico nella fusione, generalmente a un rapporto pari o prossimo a 1:1, produce risultati superiori in termini di modellabilità, controllo del ritiro e miglioramento della finitura superficiale della microfusione. I rapporti precisi vengono regolati in base all'applicazione: un contenuto di paraffina più elevato aumenta la resistenza e riduce la fragilità del modello, ma può causare bolle o rendimenti dimensionali instabili se troppo alto. Aumentare la proporzione di acido stearico oltre il livello ottimale migliora la resistenza termica e la finitura superficiale, ma può ridurre la tenacità meccanica del modello. Rapporti di massa di 1:1, soprattutto con paraffina ad alto punto di fusione (superiore a 60 °C), risultano ottimali per molti modelli in cera di uso generale.
Additivi come cera d'api, cera microcristallina o polimeri minori vengono regolarmente incorporati nelle miscele per ottimizzare le caratteristiche della cera in base alle specifiche esigenze di fusione. La cera d'api migliora la duttilità e modifica le caratteristiche di indurimento; la cera microcristallina migliora la resistenza e riduce la granulometria, producendo una superficie più fine. In contesti che richiedono sia un basso ritiro che una fusione di alta fedeltà, le miscele di cere multiple con paraffina (60%), cera d'api (25%), cera microcristallina (5%) e cera carnauba (10%) hanno dimostrato un minore ritiro e una migliore qualità superficiale.
La presenza e le proporzioni degli additivi influenzano non solo le proprietà fisiche, ma anche quelle meccaniche: resistenza del modello, allungamento a snervamento, resistenza alla deformazione termica e persino compatibilità chimica con le sospensioni ceramiche per gusci. La formulazione corretta previene i guasti dovuti alla manipolazione degli aggregati, riduce le distorsioni durante lo stampaggio e garantisce prestazioni robuste fino alla fusione finale. Inoltre, il controllo preciso della temperatura di iniezione, della forza di stampaggio applicata e del tempo di mantenimento è fondamentale quanto la selezione della cera per mantenere un'elevata precisione nella fabbricazione dei modelli in cera.
L'ottimizzazione della miscela di cera è un processo iterativo basato sui dati. Ogni modifica del materiale, che si tratti delle proprietà della paraffina, dell'acido stearico nelle miscele di cera o del tipo di additivo, può influenzare il tasso di ritiro del modello, la dilatazione termica e, in definitiva, le tecniche di prevenzione dei difetti di fusione. I conseguenti miglioramenti in termini di precisione del modello, riduzione del ritiro e finitura superficiale sono parte integrante dell'obiettivo più ampio di prevenzione dei difetti di fusione a cera persa e di miglioramento della finitura superficiale della fusione a cera persa.
Stampaggio a iniezione per modelli in cera: considerazioni sul processo
Parametri di stampaggio a iniezione e composizione chimica della cera
Controllo preciso distampaggio a iniezioneIl controllo dei parametri è fondamentale per il processo di produzione dei modelli in cera e per l'intero processo di microfusione. L'integrità e la precisione dimensionale dei modelli in cera per la fusione sono fortemente influenzate dalla temperatura di iniezione, dalla pressione e dal flusso del materiale. Mantenere una temperatura precisa durante l'iniezione è particolarmente importante per le proprietà della paraffina e per le formulazioni con additivi come l'acido stearico, poiché le variazioni di temperatura possono modificare la viscosità della cera fusa anche di un ordine di grandezza. Temperature più basse aumentano rapidamente la viscosità, con conseguente riempimento incompleto dello stampo e difetti superficiali, mentre temperature eccessive possono causare un riempimento eccessivo, rugosità superficiale o un ritiro ingiustificato.
La pressione svolge un duplice ruolo: una pressione di iniezione sufficiente garantisce il riempimento completo dello stampo, catturando i dettagli più fini, fondamentali per la fabbricazione di modelli in cera ad alta precisione, mentre una pressione eccessiva rischia di provocare cavitazione, ovvero la formazione di vuoti e crepe interne. La regolazione della velocità di iniezione consente ai produttori di bilanciare il tempo di riempimento con la replicazione dei dettagli del modello, influenzando sia la finitura superficiale che il potenziale di difetti nella microfusione.
La composizione chimica della cera determina in modo cruciale il comportamento del processo di iniezione. Variazioni nel rapporto tra paraffina e cera, nel contenuto di microcristalli e nell'uso di additivi come il polistirene reticolato o l'acido tereftalico modificano direttamente il profilo di viscosità del fuso. Ad esempio, un contenuto più elevato di paraffina in genere riduce la viscosità, favorendo la fluidità ma aumentando il rischio di ritiri o di eccessivo ritiro. Al contrario, l'aggiunta di cariche può aumentare la viscosità e la resistenza meccanica, ma, se non ben disperse, possono compromettere la fluidità e la qualità della superficie. L'ottimizzazione è un processo iterativo strettamente legato al feedback reale; riutilizzare le conoscenze acquisite durante il processo per regolare i parametri è fondamentale per migliorare la finitura superficiale della microfusione.
L'interazione tra la composizione della miscela di cera e i parametri di processo è evidente: una miscela ad alto contenuto di polietilene, ad esempio, richiede un'attenta calibrazione della temperatura e della pressione di iniezione per garantire il completo riempimento dello stampo e mantenere il tasso di ritiro entro i limiti previsti. Le evidenze sperimentali dimostrano che le regolazioni della viscosità in tempo reale, in risposta al lotto di cera e alle condizioni ambientali, sono cruciali per mantenere l'integrità del modello e ridurre al minimo i difetti.

Monitoraggio della densità e della qualità del materiale
La misurazione continua della densità durante lo stampaggio a iniezione di modelli in cera è necessaria per un controllo affidabile della qualità del materiale per la microfusione e per il controllo del tasso di ritiro durante la fusione. Le fluttuazioni di densità durante l'iniezione possono preannunciare incongruenze nella composizione della cera, riempimento incompleto dello stampo o intrappolamento di aria, tutti fattori che contribuiscono significativamente ai difetti della microfusione.
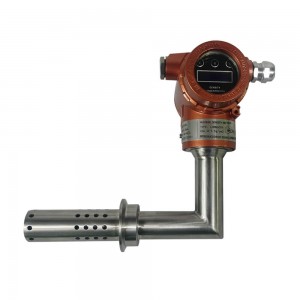
Lonnmeter, in qualità di produttore di densimetri in linea, offre la possibilità di monitorare in tempo reale la densità del modello in cera immediatamente dopo l'iniezione. Questi strumenti, installati sulla linea di iniezione, inviano misurazioni continue, consentendo ai team di controllo qualità di rilevare rapidamente le deviazioni dalle soglie di densità impostate. Questo approccio è in linea con le migliori pratiche che raccomandano il monitoraggio e la registrazione continua dei dati di densità, che rivelano le tendenze e consentono un monitoraggio immediato della qualità del materiale nelle operazioni di fusione.
Il monitoraggio in tempo reale della densità e della composizione informa gli operatori se è necessario regolare la gestione della cera fusa, ad esempio modificando la temperatura, la pressione o persino il rapporto di miscelazione della cera. I modelli che si discostano dalla densità target spesso presentano una scarsa stabilità dimensionale nella microfusione, con conseguenti problemi di ritiro variabile e di finitura superficiale nelle fasi successive.
Studi empirici dimostrano una correlazione diretta tra la densità uniforme del pattern e l'accuratezza dimensionale dei getti finali. I pattern con densità uniforme non solo resistono alla deformazione durante la sformatura e la manipolazione, ma minimizzano anche il ritiro imprevedibile durante l'ottimizzazione del processo di deceratura e la cottura del guscio ceramico. Questi controlli basati sulla densità consentono finestre di processo più ristrette e migliorano sostanzialmente l'aderenza alla geometria del getto.
Il monitoraggio continuo con strumenti di precisione favorisce la prevenzione dei difetti, migliora la riproducibilità del processo di produzione dei modelli in cera e costituisce la base delle tecniche di prevenzione dei difetti di fusione. Grazie a una stretta correlazione tra parametri di processo, composizione chimica della cera e monitoraggio in linea della densità, i produttori possono realizzare modelli in cera di alta qualità e uniformi, su misura per le rigorose applicazioni di microfusione.
Stabilità dimensionale, tasso di ritiro e finitura superficiale
Controllo del ritiro e mantenimento della precisione dimensionale
Durante il processo di microfusione, il modello in cera subisce una contrazione termica durante il raffreddamento e la solidificazione. Questa contrazione, nota come ritiro, è un fattore determinante per la stabilità dimensionale del prodotto finale. La contrazione si manifesta in due fasi: un raffreddamento iniziale all'interno dello stampo e un ulteriore ritiro dopo la sformatura, quando la cera si equilibra con l'ambiente. Entrambe le fasi sono influenzate dalla miscela di cera, dal materiale dello stampo, dalla geometria e dalla temperatura ambiente.
Le cere a base di paraffina, comunemente utilizzate nella produzione di modelli in cera, mostrano una sensibilità particolarmente elevata alle variazioni termiche. I modelli realizzati con cera di paraffina non caricata tendono a presentare maggiori variazioni dimensionali – fino a ±0,4% in lunghezza – nell'arco di 24 ore se esposti a fluttuazioni di temperatura, rispetto alle miscele di cera caricata. Gli stampi in gomma siliconica mostrano la minore variazione dimensionale tra i materiali per stampi, offrendo una notevole riduzione del ritiro per i modelli in cera di paraffina.
La formulazione del materiale, in particolare l'incorporazione di cariche come amido in polvere e resina terefenolica, riveste un ruolo cruciale. Le cariche possono ridurre il ritiro lineare di circa il 4,5% senza compromettere l'integrità superficiale. Le cere ad alto contenuto di cariche non solo stabilizzano le dimensioni, ma rendono anche il ritiro meno sensibile alle variazioni di temperatura ambientale.
Anche i parametri di processo rivestono un'importanza significativa. La temperatura di iniezione, la pressione di mantenimento e il tempo di mantenimento determinano la storia termica, le tensioni interne e l'omogeneità del riempimento di cera. La regolazione precisa di questi parametri, ad esempio tramite un'ottimizzazione ortogonale Taguchi L9, porta direttamente a una riduzione della variabilità del ritiro. Per componenti altamente complessi o dimensionalmente sensibili, l'analisi agli elementi finiti (FEA) è fondamentale. La FEA consente di prevedere e correggere con precisione il ritiro, la deformazione e altre deformazioni già in fase di progettazione. Ad esempio, i modelli di pale di turbina realizzati con parametri guidati dalla FEA presentano una deformazione significativamente inferiore, come confermato da macchine di misura a coordinate e analisi ottiche.
Il monitoraggio in tempo reale della densità durante la fase di iniezione del modello in cera convalida e calibra le simulazioni in base alle condizioni reali. Tale misurazione continua consente la regolazione dinamica dei parametri di processo, controllando con precisione il margine di ritiro e garantendo l'accuratezza dimensionale. L'implementazione di densimetri in linea, come quelli prodotti da Lonnmeter, ha dimostrato di fornire un feedback immediato, essenziale per la compensazione durante il processo di fabbricazione del modello in cera.
Il grafico rappresentativo riportato di seguito illustra il tasso di restringimento dei modelli in cera in funzione del rapporto paraffina-riempitivo e della temperatura ambiente:
| Formulazione della cera | Temperatura ambiente -5°C | 20°C | 35°C |
|---------------------------|-------------------|------|------|
| Paraffina pura | +0,31% | 0,00% | -0,11% |
| Paraffina + 10% Amido | +0,10% | 0,00% | -0,03% |
| Paraffina + 10% Resina TP | +0,12% | 0,00% | -0,04% |
| Stampo in silicone (caso migliore) | +0,05% | 0,00% | -0,01% |
Ciò sottolinea come sia la formulazione che un ambiente controllato siano necessari per limitare il restringimento nella produzione di modelli in cera di alta precisione.
Ottenere una finitura superficiale ottimale
La finitura superficiale dei modelli in cera ha un impatto diretto sul miglioramento della finitura superficiale della microfusione e sulla prevenzione dei difetti. Le caratteristiche superficiali sono determinate principalmente dalla formulazione della cera e dal controllo preciso del processo di stampaggio a iniezione. I modelli lisci riducono al minimo il rischio di difetti superficiali nella microfusione e facilitano la sformatura.
Il rapporto tra paraffina e acido stearico all'interno di una miscela è un fattore critico per il controllo della qualità superficiale. È stato dimostrato che l'aumento della percentuale di acido stearico, in un intervallo compreso tra il 5% e il 15%, migliora sia la levigatezza della superficie sia la facilità di sformatura. L'acido stearico agisce come plastificante, aumentando le proprietà di flusso della cera durante la fase di iniezione e consentendo una replicazione più precisa dello stampo. Rapporti quasi uguali di paraffina e acido stearico (ad esempio, 1:1) sono brevettati per ottenere risultati ottimali: minore ritiro, maggiore stabilità dimensionale e un notevole miglioramento della finitura superficiale.
Tuttavia, il beneficio è complesso: rapporti più elevati di acido stearico riducono il ritiro, ma possono alterare la fluidità della cera e le proprietà di indurimento se superati i limiti ottimali. La miscela di paraffina e acido stearico influenza la reologia della cera fusa, incidendo sia sulla finitura superficiale che sulla densità del disegno interno. Pertanto, il monitoraggio della qualità del materiale e un rigoroso controllo del processo sono essenziali durante la manipolazione della cera fusa per la fusione.
Anche i parametri dello stampaggio a iniezione di modelli in cera, in particolare temperatura e pressione, hanno una forte influenza. La viscosità della cera, che può variare di un ordine di grandezza tra 60 °C e 90 °C, determina la completezza e la fedeltà del riempimento dello stampo. Una temperatura o una pressione inadeguate causano un riempimento incompleto, chiusure a freddo, bave superficiali e rugosità. Al contrario, parametri ottimizzati migliorano il flusso della cera, producendo modelli con dettagli superficiali più fini e minime irregolarità superficiali.
I dati grafici evidenziano l'effetto del rapporto dell'acido stearico sulla rugosità superficiale media (Ra):
Acido stearico (%) | Rugosità superficiale media Ra (µm) |
|------------------|-------------------------------|
| 0 | 1,7 |
| 5 | 1.3 |
| 10 | 1.0 |
| 15 | 0,9 |
Ciò dimostra che l'aumento del contenuto di acido stearico entro intervalli controllati si traduce in superfici del modello in cera sensibilmente più lisce, vantaggiose per i successivi processi di fusione.
In sintesi, la gestione delle variabili chiave – ritiro e finitura superficiale – si basa sulla sinergia tra un'attenta selezione della miscela di cera, la misurazione del processo in tempo reale, l'ottimizzazione del processo e un rigoroso controllo dei parametri ambientali e di iniezione. Questo approccio olistico è alla base della fabbricazione di modelli in cera di alta precisione, di una solida prevenzione dei difetti nella microfusione e di una qualità superficiale finale superiore nei getti.
Controllo del rapporto di paraffina e gestione degli additivi
Il controllo preciso delle proporzioni di paraffina nella produzione di modelli in cera è fondamentale per il processo di microfusione. La percentuale di paraffina all'interno di una miscela influenza le caratteristiche del materiale di base: fluidità per lo stampaggio a iniezione, resistenza meccanica ed efficienza di rimozione del modello durante la deceratura. La messa a punto di queste caratteristiche consente sia di prevenire i difetti di fusione, sia di ottenere una migliore finitura superficiale e una maggiore precisione dimensionale.
La paraffina, se presente in concentrazioni più elevate (fino a circa il 40-45% in peso), aumenta l'elasticità delle miscele di cera e ne riduce la vulnerabilità alle fluttuazioni termiche. Tali composizioni favoriscono un robusto assorbimento di energia durante la manipolazione e la lavorazione, producendo modelli con buona lavorabilità e stabile mantenimento della forma. Tuttavia, un eccesso di paraffina può compromettere l'integrità meccanica destabilizzando la rete cristallina della miscela, il che indebolisce il modello e può introdurre imprecisioni dimensionali o microfratture che emergono durante la deceratura o la fusione del metallo.
Il controllo del tasso di ritiro e la stabilità dimensionale sono direttamente correlati al contenuto di paraffina. Un rapporto di paraffina bilanciato regola il comportamento del fuso e la contrazione indotta dal raffreddamento, entrambe variabili fondamentali che influenzano la geometria finale dei modelli in cera per la fusione. Ad esempio, i modelli con rapporti di paraffina non ottimali possono presentare un maggiore ritiro lineare o volumetrico, con conseguenti ripercussioni sull'aderenza allo stampo e sulla qualità della fusione successiva. Mantenere questo equilibrio migliora sia la resa dello stampaggio a iniezione dei modelli in cera sia il trasferimento dei dettagli superficiali.
La selezione degli additivi, in particolare l'uso dell'acido stearico, integra il controllo del rapporto di paraffina nella personalizzazione delle funzioni della miscela di cera. L'acido stearico modifica la cristallizzazione, favorendo la formazione di cristalliti più densi e di maggiori dimensioni che conferiscono maggiore compattezza e capacità di lavoro di taglio. Con le miscele di paraffina e acido stearico, l'ottimizzazione di questo rapporto aumenta non solo la robustezza meccanica, ma anche l'affidabilità del processo di deceratura. Se formulate correttamente, queste miscele producono modelli che si sformano in modo pulito e si traducono in una migliore finitura superficiale dei getti risultanti. Tuttavia, se le concentrazioni di acido stearico sono troppo elevate, possono verificarsi reazioni chimiche indesiderate (come la saponificazione), con il rischio di rugosità superficiale e persino di deterioramento dello stampo.
Alla base di queste scelte di materiali vi sono rigorose pratiche di controllo qualità. Le miscele devono essere sottoposte a regolari misurazioni di densità per verificarne l'omogeneità e rilevare eventuali contaminazioni con cere o particelle non desiderate. I protocolli moderni prevedono sia analisi di laboratorio, utilizzando metodi come la gascromatografia e la calorimetria differenziale a scansione per stabilire le impronte compositive, sia test fisici in corso di processo per proprietà chiave come il punto di fusione e la viscosità. Parametri fisici costanti indicano che una miscela è omogenea, a supporto della stabilità dimensionale e della prevenzione dei difetti.
I produttori si affidano sempre più a strumenti di misurazione continua, come i densimetri in linea prodotti da Lonnmeter, per ottenere un feedback in tempo reale durante la manipolazione della cera fusa per la colata. Questi strumenti, integrati nelle linee di produzione, consentono un monitoraggio accurato delle proprietà della paraffina in tutte le fasi. In combinazione con analisi di laboratorio periodiche per lo screening dei contaminanti e la verifica microstrutturale, questo approccio costituisce una solida protezione contro le variazioni di qualità.
Il monitoraggio di routine consente la correzione immediata dei rapporti di paraffina o dei livelli di additivi, garantendo tassi di restringimento stabili e un'accuratezza dimensionale ripetibile dei modelli. Negli ambienti di produzione, i dati di miscelazione provenienti da sistemi di misurazione in linea possono essere integrati in protocolli di gestione della qualità più ampi, assicurando che ogni lotto sia conforme ai parametri di fabbricazione dei modelli in cera e ai requisiti normativi.
In sintesi, il raggiungimento di rapporti ottimali tra paraffina e cera e la gestione del contenuto di additivi, in particolare dell'acido stearico, richiedono un sistema rigoroso di progettazione della miscela, controllo del processo in tempo reale e misurazione continua. Questa strategia garantisce un comportamento meccanico affidabile, una deceratura efficiente e modelli di cera di alta qualità e uniformi, essenziali per ottenere risultati di fusione di alta precisione.
Prestazioni di deceratura e prevenzione dei difetti di fusione
L'efficienza della deceratura è legata alla composizione della cera.
La composizione del modello in cera gioca un ruolo decisivo nella fase di deceratura del processo di microfusione. L'espansione termica e il comportamento di fusione della miscela di cera influenzano direttamente la robustezza del guscio ceramico. La paraffina, grazie al suo basso costo e alle favorevoli proprietà di stampaggio a iniezione, si espande rapidamente quando riscaldata. Se non gestita con attenzione, questa rapida espansione volumetrica esercita una pressione interna eccessiva che può causare la frattura del guscio, soprattutto in prossimità di regioni sottili o geometricamente complesse. Al contrario, la cera microcristallina o le cere con aggiunte controllate di acido stearico possono offrire un rammollimento più graduale e tassi di espansione inferiori, riducendo il rischio di fessurazione del guscio durante la deceratura.
Il rapporto tra paraffina e acido stearico deve essere bilanciato. Una maggiore quantità di acido stearico riduce la viscosità della cera, facilitando lo scolo della cera fusa e riducendo il rischio di evacuazione incompleta e di residui. Tuttavia, un eccesso di acido stearico può aumentare il tasso di espansione, incrementando paradossalmente il rischio di fessurazioni. Una precisa ottimizzazione della formulazione, ad esempio limitando i livelli di acido stearico e utilizzando la misurazione dell'espansione termica in corso di processo, contribuisce ad allineare le proprietà della cera con la resistenza del guscio e i parametri specifici dei cicli di deparaffinazione in autoclave o forno.
I dati sperimentali confermano che le cere con caratteristiche di contrazione ed espansione ottimizzate riducono l'insorgenza di difetti come crepe nel guscio e rimozione incompleta della cera. Uno spessore uniforme delle pareti e la presenza di nuclei o sfiati posizionati strategicamente contribuiscono ulteriormente ad alleviare la pressione e a promuovere un drenaggio completo. La progettazione degli sfiati, la rapida pressurizzazione dell'autoclave e le velocità di riscaldamento controllate sono strategie comprovate per ridurre al minimo i danni durante la rapida rimozione della paraffina.
Una rimozione incompleta della cera o una fusione non uniforme lasciano residui intrappolati sulla superficie del guscio ceramico, con il rischio di difetti di tipo inclusione. Per ovviare a questo problema, il processo di deceratura deve essere strettamente allineato alla composizione del modello, il che richiede un monitoraggio accurato del comportamento di fusione della cera e dei profili di temperatura del guscio. L'utilizzo di metodi di deceratura come FlashFire, che prevede la protezione con gas inerte, può ulteriormente proteggere i gusci da rotture o combustione della cera, soprattutto in modelli con paraffina volatile o cere miste.
Prevenire i difetti di fusione attraverso il controllo del processo
Il rigoroso controllo del processo di fabbricazione del modello in cera è fondamentale per prevenire i difetti della fusione a cera persa. Le variazioni di densità, composizione e stabilità dimensionale all'interno del modello in cera si ripercuotono direttamente sulla qualità del guscio ceramico e, successivamente, sul metallo fuso. Modelli con incongruenze di densità o tassi di ritiro non controllati correttamente possono causare punti deboli localizzati nel guscio, aumentando il rischio di rottura del guscio o di scarti di fusione con difetti superficiali, irregolarità o anomalie dimensionali.
Il monitoraggio continuo della densità del modello in cera, eventualmente tramite densimetri in linea come quelli prodotti da Lonnmeter, contribuisce a garantire una fabbricazione di modelli in cera di alta precisione. Confermando l'uniformità delle proprietà della paraffina in tutti i modelli iniettati, gli ingegneri di processo possono individuare rapidamente problemi come cera fredda o mal miscelata che causano vuoti, inclusioni d'aria o irregolarità superficiali. L'individuazione precoce e la correzione del processo in questa fase prevengono la successiva comparsa di crepe nel guscio o instabilità dimensionale durante la deceratura e la colata del metallo.
La formazione di vaiolature superficiali e i difetti dimensionali sono spesso riconducibili a una manipolazione o formulazione impropria delle miscele di cera, come ad esempio fluttuazioni di temperatura, umidità eccessiva o contaminazione durante lo stampaggio a iniezione del modello in cera. Un rigoroso monitoraggio della qualità del materiale e controlli ambientali (temperatura, umidità) durante lo stampaggio a iniezione del modello in cera migliorano significativamente la finitura superficiale dei getti e limitano il rischio di distorsioni da ritiro.
Il processo di deceratura, in particolare la velocità e l'uniformità del riscaldamento del guscio, deve essere controllato con precisione per salvaguardarne l'integrità. Il monitoraggio dell'aumento di temperatura, della permeabilità del guscio e della cinetica di evacuazione della cera consente un intervento rapido in caso di anomalie, come un eccessivo accumulo di pressione o una rimozione incompleta. Il controllo di processo in linea, abbinato ai dati sulla densità e sulla composizione della cera, permette ai produttori di mantenere la stabilità dimensionale e ridurre i difetti a valle, come la rottura del guscio, le inclusioni superficiali o le fusioni fuori tolleranza.
Un'analisi completa delle cause alla base dei difetti più comuni, che vanno dalle crepe del guscio e dalle inclusioni superficiali alle cavità da ritiro, rivela che gli interventi proattivi nelle fasi di manipolazione e deceratura della cera rappresentano il mezzo più efficace per prevenire i difetti di fusione. Con le tolleranze della microfusione che diventano sempre più stringenti, la sinergia tra una preparazione controllata del materiale, un monitoraggio preciso del processo e cicli di deceratura ottimizzati è fondamentale per ottenere sia stampi a guscio robusti che fusioni finali prive di difetti.

Integrazione continua tra misurazione e controllo qualità
La misurazione continua della densità e della consistenza dei modelli in cera è la pietra angolare del controllo qualità nella produzione di modelli in cera ad alta precisione. Esistono due strategie principali: la misurazione campione per campione e la misurazione in linea. La misurazione campione per campione si basa sulla selezione di pezzi dalla produzione e sulla misurazione del loro peso, delle dimensioni o dello spostamento per calcolare la densità. Sebbene semplice, questo metodo introduce un ritardo tra il verificarsi della deviazione e il suo rilevamento, consentendo potenzialmente ai modelli fuori specifica di proseguire lungo la linea senza essere individuati.
La misurazione in linea risolve queste problematiche integrando piattaforme di sensori direttamente nel processo di stampaggio a iniezione dei modelli in cera. I densimetri in linea, come quelli prodotti da Lonnmeter, monitorano continuamente parametri quali portata massica, spostamento volumetrico o indicatori di densità in tempo reale durante la produzione. Ad esempio, un densimetro in linea può essere installato a valle della pressa a iniezione per tracciare il profilo di densità di ciascun modello in cera all'uscita dallo stampo. Le deviazioni dalle soglie di densità impostate attivano immediatamente allarmi o regolazioni del processo, minimizzando il rischio di difetti di fusione a cera persa e stabilizzando sia il tasso di ritiro che la precisione dimensionale.
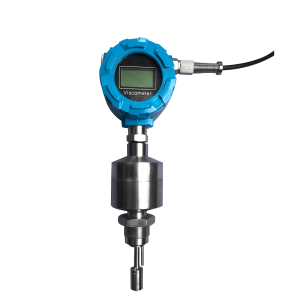
I viscosimetri in linea avanzati integrano il monitoraggio della densità misurando le caratteristiche di flusso della cera fusa. Poiché il rapporto tra paraffina, acido stearico e altri additivi influenza sia il flusso del materiale che la densità del modello solidificato, i dati di viscosità in tempo reale forniscono un feedback prezioso per mantenere proprietà ottimali della miscela di cera. In pratica, i segnali dei sensori provenienti dai viscosimetri e densimetri in linea vengono integrati nel processo di fabbricazione del modello in cera, consentendo un controllo preciso sia sulla composizione della cera che sulla gestione della cera fusa per la fusione.
Sebbene Lonnmeter si concentri esclusivamente sulla strumentazione con sensori fisici, i sensori sono progettati per fornire dati continui e ad alta risoluzione, fondamentali per la documentazione e la tracciabilità del processo. Ogni lettura di densità può essere sincronizzata con identificatori univoci, come numeri di lotto o tag digitali, creando un registro dati di qualità coerente che si estende dall'iniezione della cera fino all'assemblaggio dello stampo.
Questi dati di qualità svolgono diverse funzioni critiche:
- Rilevamento immediato dei difetti e prevenzione dei difetti nella fusione a cera persa, attivando risposte a deviazioni nella consistenza, densità o viscosità del materiale.
- Miglioramento del processo a lungo termine, che consente l'analisi retrospettiva delle tendenze di densità, delle proprietà della paraffina e dei loro effetti sulla stabilità dimensionale o sulla finitura superficiale del modello in cera.
- Tracciabilità completa, grazie al mantenimento di una traccia digitale dei risultati delle misurazioni lungo l'intero ciclo produttivo. Ciò supporta i requisiti normativi nei settori ad alta affidabilità e consente un'individuazione precisa delle cause dei difetti di fusione durante le indagini.
I dati acquisiti da misuratori in linea come quelli di Lonnmeter vengono in genere mappati su caratteristiche del modello, tra cui la variabilità della densità, i profili del tasso di ritiro e altri parametri chiave che influenzano il processo di microfusione. Ad esempio, valori di densità al di fuori di un intervallo predefinito possono indicare problemi nei rapporti di paraffina, fluttuazioni di temperatura o manipolazione impropria, tutti elementi che possono essere rapidamente identificati e corretti per prevenire difetti e migliorare la finitura superficiale del getto.
La rappresentazione grafica dell'andamento nel tempo della densità del modello di cera, ricavata dai dati del misuratore in linea, è uno strumento di visualizzazione fondamentale sia per gli operatori che per gli ingegneri di processo. Queste visualizzazioni aiutano a identificare rapidamente le variazioni di processo, siano esse cicliche, casuali o sistematiche, che possono poi essere correlate a eventi operativi o cambiamenti del materiale, garantendo un monitoraggio affidabile della qualità del materiale nella fusione.
In modo completo, la misurazione continua in linea e la rigorosa integrazione dei dati di controllo qualità consentono alle operazioni di produzione di modelli in cera di ridurre al minimo l'ispezione manuale, aumentare la produttività e migliorare sistematicamente i risultati della fusione delle anime: accuratezza dimensionale, controllo del ritiro e qualità della superficie. Questo approccio offre un percorso strutturato e verificabile per ridurre i difetti e migliorare la riproducibilità dei modelli in cera di alta precisione in tutte le applicazioni di microfusione.






Domande frequenti
Qual è l'importanza della misurazione continua della densità nella produzione di modelli in cera?
La misurazione continua della densità è un elemento fondamentale nella produzione di modelli in cera. Una densità uniforme garantisce che i modelli in cera replichino accuratamente la geometria del progetto, aspetto cruciale per il successo del processo di microfusione. Le variazioni di densità della cera influiscono direttamente sulla stabilità dimensionale, sui tassi di ritiro e sulla qualità della finitura superficiale dei modelli. Una densità non uniforme può causare intrappolamento d'aria, riempimento incompleto e difetti interni, che in definitiva aumentano il rischio di difetti di fusione o rilavorazioni. L'individuazione precoce di tali incongruenze, soprattutto con densimetri in linea come quelli prodotti da Lonnmeter, consente di apportare immediatamente modifiche al processo. Ciò si traduce in una migliore resa del processo, tolleranze dimensionali più strette e una maggiore integrità superficiale, sia con le tecniche di prototipazione rapida che con quelle tradizionali, per i modelli in cera destinati alla fusione. La misurazione diretta e in tempo reale fornisce un monitoraggio critico della qualità del materiale nella fusione e supporta una risposta rapida in contesti ad alta produttività, risultando fondamentale per un solido controllo della qualità del materiale per la microfusione e per le tecniche di prevenzione dei difetti di fusione.
In che modo il rapporto tra paraffina e cera influisce sulla produzione di modelli in cera?
Il rapporto tra paraffina e cera in una miscela determina proprietà fondamentali come la fluidità, la resistenza meccanica, il comportamento al ritiro e la facilità di distacco del modello. Un contenuto di paraffina più elevato in genere aumenta la fluidità, rendendo più efficiente la manipolazione della cera fusa per la fusione e consentendo un riempimento uniforme del modello durante lo stampaggio a iniezione con modello in cera. Tuttavia, un eccesso di paraffina può aumentare il ritiro e ridurre la resistenza, con il rischio di distorsioni e difetti durante il raffreddamento o la rimozione della cera. Ottimizzando i rapporti tra paraffina e cera nella fusione, i produttori possono raggiungere un equilibrio: resistenza sufficiente per la manipolazione, ritiro controllato per la precisione dimensionale e miglioramento della finitura superficiale. L'integrazione di cera microcristallina o polimeri con la paraffina può ulteriormente migliorare la robustezza meccanica e il controllo del tasso di ritiro nella fusione. Il rapporto preciso deve essere in linea con i requisiti specifici del modello, influenzando ogni aspetto, dalla rimozione del modello alla prevenzione dei difetti nella microfusione.
Perché la stabilità dimensionale è fondamentale nel processo di microfusione?
La stabilità dimensionale dei modelli in cera è fondamentale per la produzione di getti finali che corrispondano alle specifiche di progetto. Se un modello in cera si deforma o si restringe in modo imprevedibile, il getto metallico corrispondente erediterà queste deviazioni, con il risultato che i pezzi potrebbero non adattarsi o non funzionare come previsto. Per la fabbricazione di modelli in cera ad alta precisione, il controllo della stabilità dimensionale in ogni fase è vitale per evitare costose regolazioni post-fusione o scarti. Modelli coerenti sono alla base del processo di microfusione, dove anche piccole instabilità possono tradursi in costose rilavorazioni dello stampo, errori di assemblaggio o compromissione dell'affidabilità del prodotto. Pertanto, la stabilità dimensionale contribuisce all'efficienza complessiva del processo e al controllo della qualità del materiale per la microfusione.
Che ruolo svolge l'acido stearico nello stampaggio a iniezione di modelli in cera?
L'acido stearico viene incorporato nelle miscele di cera come modificatore di processo. La sua inclusione migliora le caratteristiche di flusso della cera fusa durante lo stampaggio a iniezione di modelli in cera, riducendo la viscosità e consentendo alla cera di riempire completamente le cavità dello stampo, anche quelle con geometrie complesse. Oltre a migliorare la fluidità, l'acido stearico agisce come agente distaccante interno dello stampo, minimizzando l'adesione del modello alle pareti dello stampo e riducendo il rischio di strappi o riempimento incompleto. Ciò si traduce in separazioni più nette, minori imperfezioni superficiali e riproduzioni affidabili: vantaggi concreti per migliorare la finitura superficiale dei getti e minimizzare i rischi di difetti di fusione legati al modello.
In che modo il monitoraggio del tasso di ritiro può prevenire i difetti di fusione?
Il controllo del ritiro in fusione è essenziale per prevenire deviazioni dimensionali, porosità e cricche nei prodotti finiti. Il monitoraggio in tempo reale del ritiro del modello in cera, tramite misurazione diretta o modellazione adattiva, consente agli ingegneri di processo di regolare in modo proattivo parametri quali la temperatura dello stampo, la velocità di iniezione o la velocità di raffreddamento. Un attento monitoraggio permette di identificare le aree a rischio di contrazione eccessiva, in modo da poter modificare le condizioni prima che si manifestino difetti. Esempi in letteratura dimostrano che questa gestione adattiva riduce sia i difetti di fusione minori che maggiori, portando a rese più elevate al primo passaggio e a una riduzione degli scarti. Nella microfusione, il monitoraggio continuo del ritiro si integra perfettamente con altre tecniche di prevenzione dei difetti, soprattutto quando i modelli devono mantenere geometrie complesse per applicazioni critiche.
Data di pubblicazione: 15 dicembre 2025


