

La rimozione del legante è una fase centrale del processo di stampaggio a iniezione di metalli (MIM), fondamentale per la produzione di componenti di alta qualità. Il suo ruolo è quello di rimuovere selettivamente il materiale legante dai pezzi "verdi" – polveri metalliche stampate tenute insieme da un sistema legante appositamente progettato – preservandone la geometria e l'integrità. L'efficacia della rimozione del legante influisce direttamente sulla porosità, sulla distorsione e sulle proprietà meccaniche dei pezzi finali. Una gestione inadeguata del processo di rimozione del legante può lasciare residui di legante, con conseguente sinterizzazione imprevedibile e compromissione dell'affidabilità strutturale.
Importanza del debinding nella qualità dei componenti MIM
Il processo di rimozione del legante determina se i pezzi raggiungeranno la densità, la qualità superficiale e la precisione dimensionale desiderate. Una rimozione incontrollata del legante può causare:
- Fessurazioni dovute a gradienti termici o di stress.
- Porosità eccessiva se il legante fuoriesce troppo rapidamente o in modo non uniforme.
- La distorsione dovuta al ritiro differenziale agisce sulle strutture di polvere parzialmente supportate.
- Contaminanti residui, derivanti da un'estrazione incompleta, che compromettono la resistenza alla corrosione e la resistenza meccanica.
Gli studi dimostrano che prolungare i tempi di riscaldamento e di mantenimento durante la rimozione del legante termico può ridurre significativamente la porosità del pezzo finale, dal 23% al 12% nei casi sperimentali. Pertanto, è necessario un controllo preciso dei profili tempo-temperatura e dell'atmosfera durante l'intero processo di rimozione del legante.

Stampaggio a iniezione di metalli
*
Composizione dei leganti: ruoli e influenza sull'integrità del componente grezzo
I leganti utilizzati nella tecnologia MIM combinano in genere diversi componenti polimerici e additivi, ognuno con proprietà e funzioni di rimozione del legante distinte. I sistemi leganti più comuni includono miscele di polipropilene, polietilene, poliossimetilene (POM) e cere.
- Il legante primario (ad esempio, POM) fornisce resistenza meccanica e plasticità durante lo stampaggio.
- I componenti leganti secondari facilitano l'estrazione, sia tramite solventi che con catalizzatori, senza alterare la forma del pezzo.
La composizione chimica del legante influisce sulla velocità di rimozione del legante, sui livelli di impurità residue e sulla manipolazione del pezzo grezzo. Ad esempio, i sistemi leganti puliti come PPC/POM per il titanio riducono al minimo il carbonio e l'ossigeno residui, garantendo la conformità agli standard ASTM F2989 per dispositivi medicali. Adattare la composizione del legante allo specifico metodo di rimozione del legante consente una rimozione uniforme del legante, riduce il rischio di cricche e mantiene la connettività della polvere per la successiva sinterizzazione.
Interazione tra sgrassaggio, rimozione del legante e risultati della sinterizzazione
La rimozione dei leganti comprende diversi metodi, i più importanti dei quali sono la rimozione dei leganti tramite solventi e la rimozione dei leganti catalitici, ciascuno dei quali interagisce con le tecniche di sgrassaggio industriali:
- legame del solventeUtilizza solventi per sciogliere i componenti del legante, spesso impiegato come prima fase. Il successo dipende da una penetrazione uniforme del solvente, che può essere monitorata utilizzando densimetri per liquidi, densimetri a ultrasuoni o misuratori di concentrazione chimica come il densimetro a ultrasuoni Lonnmeter. La rimozione uniforme del legante in questa fase è fondamentale per evitare la porosità localizzata.
- Debding cataliticoIl processo prevede la decomposizione del legante (ad esempio, POM) in presenza di un catalizzatore acido, rimuovendo rapidamente il legante in tutto il volume del componente. Il controllo della concentrazione e della distribuzione del catalizzatore può essere supportato da strumenti di misurazione della densità del liquido a ultrasuoni per il monitoraggio del processo, garantendo reazioni chimiche costanti.
La sgrassatura, come tecnica industriale, si sovrappone all'estrazione iniziale del legante, preparando il terreno per la completa rimozione del legante stesso. I tassi di rimozione misurati e le concentrazioni dei prodotti chimici verificano il successo del processo e prevengono i difetti.
La qualità della rimozione del legante influisce sui risultati della sinterizzazione. Se i residui di legante persistono o la geometria del pezzo risulta compromessa durante l'estrazione:
- La sinterizzazione può amplificare le distorsioni, poiché le regioni non supportate si densificano in modo non uniforme.
- I contaminanti residui provocano reazioni indesiderate, riducendo la resistenza del materiale e l'affidabilità funzionale.
Un meticoloso allineamento tra il controllo del processo di sgrassaggio, la scelta della formulazione del legante e il monitoraggio in tempo reale con strumenti di precisione (ad esempio, misuratori di concentrazione chimica Lonnmeter) determina la densità, la purezza e la fedeltà dimensionale dei componenti MIM. L'ottimizzazione di tutte le fasi garantisce che i pezzi soddisfino sia gli standard industriali che i requisiti specifici dell'applicazione.
Il processo di sgrassaggio: preparazione per una dislegatura efficace
La sgrassatura è la prima fase essenziale nella preparazione dei pezzi grezzi stampati a iniezione di metallo (MIM) per il processo di rimozione del legante. Il suo scopo principale è quello di rimuovere la frazione solubile a basso peso molecolare dei leganti organici, tipicamente cere, oli o polimeri, dal pezzo stampato prima di procedere con fasi di rimozione del legante più aggressive. Eseguire una sgrassatura efficiente contribuisce a salvaguardare la geometria e l'integrità meccanica del pezzo e ha un impatto diretto sulla resa e sulla qualità del prodotto finale.
Scopo e importanza dello sgrassaggio prima della rimozione del nastro adesivo nella tecnologia MIM
Nella tecnologia MIM, i pezzi grezzi contengono una percentuale significativa di legante che tiene insieme le polveri metalliche. Prima che questi pezzi vengano sottoposti a processi di rimozione del legante più aggressivi, come la rimozione termica o catalitica, la prima fase di rimozione del legante viene effettuata tramite sgrassaggio. Questa fase utilizza solventi o fluidi in fase vapore per sciogliere ed estrarre i componenti del legante facilmente solubili. Un corretto sgrassaggio previene la rapida formazione di gas durante le successive fasi di rimozione del legante, che altrimenti potrebbero causare tensioni, crepe o vuoti interni, soprattutto in geometrie complesse o a parete sottile.
Grazie all'estrazione della frazione iniziale di legante, la sgrassatura riduce significativamente i rischi legati a una perdita irregolare o improvvisa di legante nelle successive fasi di sgrassatura termica o catalitica. Questo processo contribuisce a mantenere la stabilità dimensionale e a proteggere le caratteristiche delicate, fondamentali in applicazioni di alta precisione come componenti medicali o dispositivi elettronici miniaturizzati.
Fluidi sgrassanti comunemente utilizzati nella preparazione MIM
La scelta del fluido sgrassante è strettamente legata alla formulazione del legante e alla complessità geometrica del pezzo. I fluidi sgrassanti comunemente utilizzati nella tecnologia MIM sono:
- Solventi non polari:Acetone, eptano e cicloesano dissolvono efficacemente i leganti a base di cera o ricchi di idrocarburi.
- Solventi polari:Gli alcoli o le loro miscele vengono utilizzati quando sono presenti sistemi leganti polimerici o polari.
- Agenti sgrassanti specifici:I sistemi di solventi miscelati sono progettati per ottimizzare la solubilità, la sicurezza del processo o ridurre l'impatto ambientale.
- Fluidi sgrassanti in fase vapore:Agenti specializzati che utilizzano l'esposizione controllata al vapore per un'estrazione uniforme.
Le tecniche di sgrassaggio industriale possono utilizzare bagni a immersione, camere a fase vapore o sistemi a spruzzo, spesso con agitazione o ultrasuoni per migliorare la penetrazione del solvente e la diffusione del legante. Il grado di efficacia può essere influenzato dalla temperatura del solvente, dalla sua concentrazione, dal tempo di esposizione e dall'agitazione del pezzo.
Collegamento tra efficienza di sgrassaggio e prestazioni di debinding successive
Una sgrassatura efficace è fondamentale per tutti i processi di rimozione del legante a valle. La rimozione incompleta della frazione di legante solubile comporta diverse problematiche critiche:
- Il legante residuo causa una rete di pori irregolare, aumentando la probabilità di crepe o deformazioni durante la rimozione del legante tramite processo termico o catalitico.
- I residui rimasti potrebbero reagire o decomporsi in modo inadeguato, causando contaminazione superficiale o un aumento della porosità nella parte sinterizzata.
- Quando lo sgrassaggio è ben ottimizzato, utilizzando il tipo di fluido e i parametri di processo corretti, la successiva rimozione del legante termico o catalitico procede in modo più uniforme e rapido, minimizzando i tempi di lavorazione e riducendo il tasso di difetti.
Il controllo qualità nella sgrassatura viene spesso effettuato tramite tecniche di monitoraggio in tempo reale. Strumenti in linea come un densimetro per liquidi o un densimetro a ultrasuoni aiutano a monitorare l'andamento dell'estrazione misurando le variazioni di densità o composizione del solvente. Dispositivi come il densimetro a ultrasuoni Lonnmeter o il misuratore di concentrazione chimica Lonnmeter vengono utilizzati per la misurazione della densità dei liquidi tramite ultrasuoni, fornendo dati preziosi per evitare processi insufficienti o eccessivi. Tali misurazioni garantiscono la rimozione della frazione di legante richiesta, supportando direttamente la ripetibilità del processo e la qualità del prodotto sia nei metodi di sgrassatura a solvente che in quelli ibridi o catalitici.
In sintesi, il processo di sgrassaggio non riguarda solo la rimozione iniziale del legante, ma è una fase critica e precisa che determina il successo dell'intero flusso di lavoro di sgrassaggio MIM e la qualità finale del pezzo.
Processo di debinding con solventi: principi e migliori pratiche
La rimozione del legante tramite solvente è una fase fondamentale del processo di rimozione del legante nello stampaggio a iniezione di metalli (MIM) e nelle relative tecniche di produzione avanzate. La scelta del solvente appropriato e la gestione dei parametri di processo influiscono direttamente sulla velocità di rimozione del legante, sulla qualità dei pezzi e sulla sicurezza operativa. Questa sezione descrive in dettaglio i principali metodi di rimozione del legante tramite solvente utilizzati nella produzione, le variabili critiche e l'importanza della misurazione della densità del liquido per il controllo del processo.
Principi fondamentali del processo di debinding con solvente
Il processo di rimozione dei leganti tramite solvente si concentra sull'eliminazione delle frazioni solubili dei leganti dai pezzi stampati allo stato grezzo. I solventi comunemente utilizzati includono:
- n-eptano:Ideale per sistemi leganti a base di stearina di palma, ampiamente utilizzato per leghe di magnesio (ad es. ZK60) e superleghe di nichel a 60 °C. L'estrazione si completa in genere entro 4 ore, ottimizzata per una rapida sgrassatura e formazione dei pori.
- Cicloesano:Un'alternativa efficace ai leganti organici contenenti grassi, con requisiti di gestione della temperatura simili.
- Acetone:Utilizzato per specifici sistemi di leganti organici, in particolare nei casi in cui la composizione chimica del legante favorisce la solubilità dell'acetone.
- Acqua:Ideale per leganti contenenti polietilenglicole (PEG). Riscaldata, l'acqua può offrire un processo di delegatura più delicato e sicuro rispetto ai solventi organici, in particolare nella produzione additiva.
- Vapore di acido nitrico:Utilizzato nel processo di rimozione catalitica del legante poliossimetilene (POM). Funziona a temperature più elevate (110–120 °C) e consente una rapida e selettiva degradazione del legante.
Intervalli di temperatura di funzionamentoSono fondamentali per controllare la velocità di estrazione del legante e prevenire un eccessivo rigonfiamento dei componenti o un rammollimento della superficie. Ad esempio, la rimozione della stearina di palma nei compatti di lega di magnesio ZK60 è ottimizzata a 60 °C, bilanciando una rapida rimozione del legante con un rischio minimo di deformazione del pezzo.
La composizione del legante e la complessità geometrica richiedono un attento bilanciamento: se la temperatura del solvente è troppo elevata o il tempo di permanenza eccessivo, potrebbero verificarsi un rigonfiamento eccessivo o una perdita di resistenza allo stato grezzo. Al contrario, una temperatura insufficiente o un'esposizione inadeguata al solvente possono portare a una rimozione incompleta del legante, intrappolando residui organici.

Misurazione della densità del liquido in Rimozione dei raccoglitori
Il monitoraggio in linea della composizione del solvente è fondamentale per mantenere la coerenza del processo di sgrassaggio. I densimetri per liquidi, come il densimetro a ultrasuoni Lonnmeter e il misuratore di concentrazione chimica Lonnmeter, offrono un feedback in tempo reale sulla purezza del solvente e sulla concentrazione del legante durante il processo di sgrassaggio.
Quando il legante si dissolve nel solvente, la densità e la viscosità della miscela cambiano in modo misurabile. La misurazione della densità dei liquidi tramite ultrasuoni fornisce una quantificazione accurata e non invasiva della concentrazione chimica. Ciò consente agli operatori di:
- Monitorare i livelli di saturazione del solvente, prevenendo variazioni indesiderate del processo.
- Valutare la cinetica e la completezza della dissoluzione del legante in diversi lotti.
- Regolare la frequenza di ricambio del solvente, il tempo di permanenza e la temperatura in base al feedback in tempo reale.
- Prevenire gonfiori o rammollimenti eccessivi preceduti da rapidi cambiamenti di densità.
Sfide industriali: trovare un equilibrio tra velocità di rimozione e integrità
I produttori si trovano ad affrontare continue sfide nel confronto tra i processi di rimozione del legante tramite solventi e quelli catalitici. Accelerare la rimozione del legante attraverso temperature più elevate o solventi aggressivi può compromettere l'integrità dei pezzi grezzi, causando rigonfiamenti e deformazioni. D'altro canto, condizioni eccessivamente prudenti possono portare a una sgrassatura incompleta, lasciando residui organici che compromettono la sinterizzazione finale.
Le tecniche di sgrassaggio industriale efficaci bilanciano la velocità di rimozione con la stabilità dei componenti. La scelta del solvente, della temperatura e della strategia di misurazione (in particolare l'uso di densimetri a ultrasuoni per il monitoraggio della concentrazione chimica) consente di raggiungere questo equilibrio. Modelli predittivi completi, best practice pratiche e monitoraggio in tempo reale della densità del liquido sono tutti elementi essenziali per una rimozione del legante costante e di alta qualità nei processi MIM e in contesti produttivi correlati.
Processo di debinding catalitico: meccanismi e controllo del processo
La rimozione catalitica del legante è un processo specialistico ampiamente utilizzato nello stampaggio a iniezione di metalli (MIM) e nello stampaggio a iniezione di ceramica (CIM). A differenza della rimozione del legante tramite solventi, che utilizza solventi liquidi per sciogliere i componenti del legante, la rimozione catalitica elimina il legante polimerico primario mediante reazione chimica con vapori acidi. Questa sezione descrive in dettaglio i meccanismi, le variabili di processo, le tipiche composizioni chimiche dei leganti, i vantaggi comparativi e il ruolo del monitoraggio della densità nel controllo del processo.
Chimica del debinding con vapore acido
Alla base del processo di rimozione catalitica del legante vi è un sistema legante costituito da un polimero, più comunemente poliossimetilene (POM), che subisce una depolimerizzazione catalizzata da acido. Tradizionalmente, il vapore di acido nitrico permea la parte porosa "verde", reagendo con il POM per produrre formaldeide gassosa volatile. Più recentemente, l'acido ossalico in polvere è stato impiegato come fonte di vapore in cartucce appositamente progettate. Riscaldando, l'acido ossalico sublima formando vapori acidi che catalizzano in modo analogo la decomposizione del POM, facilitando una manipolazione più sicura e riducendo i rischi ambientali rispetto ai sistemi a base di acido nitrico.
Il ruolo della misurazione della densità dei liquidi nei fluidi disincrostanti e sgrassanti
Nel processo di stampaggio a iniezione di metalli (MIM), la misurazione della densità del fluido è fondamentale sia per la fase di sgrassaggio che per quella di rimozione del legante, poiché queste determinano la qualità del pezzo, la prevalenza dei difetti e l'efficienza complessiva del processo. La scelta e il controllo della densità del fluido influenzano direttamente il trasporto di massa e le dinamiche di rimozione del legante durante i metodi di rimozione del legante nella produzione, inclusi i processi di rimozione del legante tramite solventi e catalitici.
Perché la densità del fluido è importante per lo sgrassaggio e la rimozione dei leganti MIM
L'efficienza del processo di rimozione del legante dipende da un trasferimento di massa ottimale tra il fluido e il pezzo "verde" stampato. Nella rimozione del legante tramite solvente, la densità del fluido determina i tassi di penetrazione ed estrazione. I solventi a bassa densità consentono una diffusione più rapida, ma possono causare una rimozione incompleta del legante, creando tensioni interne o pezzi non omogenei. Al contrario, i solventi ad alta densità tendono a fornire un'estrazione del legante più uniforme, soprattutto in componenti con sezioni trasversali spesse. Ciò riduce crepe, deformazioni o intrappolamento del legante, che altrimenti potrebbero compromettere la resistenza meccanica dopo la sinterizzazione. Principi simili si applicano nella rimozione catalitica del legante: la densità del fluido influenza l'azione capillare e la migrazione del legante, quindi il controllo di questa proprietà è cruciale sia per i metodi di rimozione del legante tramite solvente che per quelli catalitici.
Impatto dei dati di densità in tempo reale sull'ottimizzazione dei processi e sulla prevenzione dei difetti
Il monitoraggio in tempo reale dei fluidi di processo per la rimozione del legante è essenziale per reagire alle variazioni di concentrazione del solvente o alla contaminazione, che possono verificarsi durante l'uso ripetuto. Il controllo del processo trae vantaggio dalla misurazione continua: utilizzando dispositivi in linea come i densimetri a ultrasuoni Lonnmeter o i misuratori di concentrazione chimica, gli operatori possono correggere rapidamente le deviazioni. Ciò riduce il rischio di rimozione eccessiva o insufficiente del legante, prevenendo così difetti come porosità, instabilità dimensionale o residui di "nucleo nero". Studi dimostrano che nelle applicazioni MIM dell'acciaio inossidabile, il mantenimento della densità del fluido entro un intervallo definito migliora la frazione di rimozione del legante fino al 15%, con un minor numero di difetti post-sinterizzazione. Questo approccio basato sui dati riduce anche gli sprechi e migliora la coerenza tra i lotti, soprattutto in ambienti di produzione ad alta produttività.
Tecniche per la misurazione della concentrazione di fluidi e solventi
L'idrometria tradizionale rimane lo standard in alcuni impianti; prevede l'immersione di un galleggiante calibrato nel fluido e la lettura della densità su una scala graduata. Sebbene semplice, l'idrometria è in genere limitata dalla manipolazione manuale, dalle letture soggettive e dall'impossibilità di fornire dati continui in condizioni dinamiche tipiche delle tecniche di sgrassaggio industriali.
I densimetri avanzati offrono numerosi vantaggi negli ambienti di processo moderni. La misurazione della densità dei liquidi tramite ultrasuoni, impiegata in dispositivi come il densimetro a ultrasuoni Lonnmeter, rileva le variazioni di densità utilizzando la velocità del suono nel liquido. Questi misuratori in linea non risentono del colore o della torbidità del fluido, fornendo un output digitale in tempo reale adatto ai controlli di processo automatizzati. I misuratori di concentrazione chimica di Lonnmeter funzionano in modo simile e possono essere personalizzati per fluidi di debinding a base di solventi rispetto a fluidi di debinding catalitico, consentendo un monitoraggio preciso dei rapporti tra solventi o agenti chimici in fluidi misti.
L'adozione di densimetri per liquidi in linea e in tempo reale rafforza il controllo dei processi di rimozione del legante catalitico e a solvente, nonché le tecniche di sgrassaggio industriale, consentendo la produzione di componenti metallici uniformi e con un numero minimo di difetti. Questo approccio permette interventi rapidi, una raccolta dati affidabile e, in definitiva, rese di processo più elevate, il tutto grazie alla misurazione precisa della densità e della concentrazione dei fluidi.

Debding catalitico
*
Implementazione di misuratori di concentrazione a ultrasuoni e chimici in MIM
Funzionalità e vantaggi del densimetro a ultrasuoni Lonnmeter
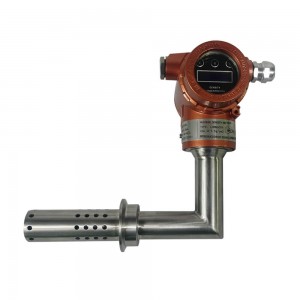
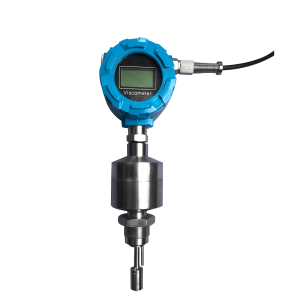
Il densimetro a ultrasuoni Lonnmeter consente la misurazione non invasiva, continua e in tempo reale della densità dei liquidi nei processi di stampaggio a iniezione di metalli (MIM). Trasmettendo onde ultrasoniche ad alta frequenza attraverso il mezzo, calcola la densità in base alla velocità del suono e all'attenuazione. Questo metodo evita prelievi invasivi, preservando l'integrità del processo e riducendo il rischio di contaminazione.
Il monitoraggio continuo garantisce l'individuazione immediata di anomalie quali la separazione delle materie prime, la variazione di fase del legante o l'agglomerazione delle particelle. Nei processi di delegatura con solventi, le letture di densità in linea contribuiscono a mantenere la composizione del solvente desiderata, influenzando direttamente la velocità di rimozione del legante e la qualità del componente finale. Per la delegatura catalitica, il misuratore fornisce un feedback immediato sulla composizione del mezzo, consentendo agli operatori di regolare le condizioni per evitare una rimozione insufficiente o eccessiva del legante.
Il controllo di processo in tempo reale migliora la qualità e riduce al minimo gli scarti. Ad esempio, le fluttuazioni di densità nelle sospensioni di legante e metallo possono segnalare una miscelazione o un dosaggio di polvere non corretti. Interventi correttivi rapidi basati sui dati del densimetro contribuiscono a mantenere proprietà meccaniche ottimali e stabilità dimensionale dei pezzi finiti. Gli adattamenti nelle tecniche di sgrassaggio, come le portate o la sostituzione del solvente, vengono ottimizzati utilizzando i dati derivati dal densimetro, garantendo il rispetto di standard di sgrassaggio industriali uniformi.
Il misuratore di concentrazione chimica Lonnmeter
Principi di funzionamento
Il misuratore di concentrazione chimica Lonnmeter funziona misurando proprietà fisiche, come l'indice di rifrazione o la conduttività elettrica, correlate alla concentrazione di sostanze disciolte. Alcuni modelli integrano sensori ottici o elettrochimici, generando dati di concentrazione precisi per solventi, catalizzatori o additivi.
Ottimizzazione della forza del solvente o dell'agente catalitico
Una misurazione accurata della concentrazione è fondamentale per regolare la forza del solvente o del catalizzatore in base allo specifico processo di rimozione del legante, sia esso a solvente o catalitico. Nella rimozione a solvente, il mantenimento di una concentrazione ottimale garantisce una rapida dissoluzione del legante senza residui o deformazioni. Nella rimozione catalitica, il misuratore aiuta a calibrare i livelli del vettore in modo che l'agente catalitico reagisca in modo completo, bilanciando la velocità di rimozione del legante con l'integrità del componente finale.
Le tecniche di sgrassaggio industriale si basano su un controllo preciso delle concentrazioni chimiche per massimizzare l'efficacia della pulizia e ridurre al minimo gli sprechi. Il misuratore di concentrazione chimica Lonnmeter fornisce dati istantanei per la gestione continua del bagno o della materia prima.
Migliorare l'automazione e la garanzia della qualità attraverso un monitoraggio preciso.
L'integrazione del misuratore di concentrazione chimica nei sistemi automatizzati di rimozione del legante rafforza il controllo del processo e migliora la garanzia di qualità. Le correzioni del processo avvengono rapidamente, attivate da deviazioni nelle letture di concentrazione. Questo approccio riduce al minimo l'intervento manuale, minimizza gli errori dell'operatore e consente la tracciabilità delle registrazioni di processo.
Dati di concentrazione migliorati contribuiscono direttamente alla conformità con i metodi di debinding previsti dagli standard di produzione. Gli operatori ottengono maggiore affidabilità nella coerenza tra i lotti sia per i processi di debinding a solvente che per quelli catalitici. I principali vantaggi includono:
- Aumento della produttività con un minor numero di scarti,
- Migliore coerenza dimensionale,
- Validazione semplificata delle condizioni del processo di rimozione del legante.
Grazie al monitoraggio automatizzato e preciso tramite densimetri a ultrasuoni e misuratori di concentrazione chimica Lonnmeter, le operazioni MIM raggiungono un controllo efficace sia sulla fase di sgrassaggio che su quella di rimozione del legante, riducendo il rischio di difetti e garantendo la qualità del prodotto.
Linee guida pratiche per l'integrazione dei densimetri nelle operazioni MIM
La scelta di densimetri per liquidi adatti alle linee di sgrassaggio e rimozione del legante nello stampaggio a iniezione di metalli (MIM) richiede attenzione alla natura chimica dei solventi, alla temperatura di processo e ai rischi di contaminazione. L'apparecchiatura scelta deve fornire misurazioni precise per consentire un controllo efficace dei metodi di rimozione del legante in produzione, sia che si utilizzi la rimozione del legante tramite solventi o catalizzatori.
Correlazione tra le letture di densità, i punti finali del processo e la qualità.
Il monitoraggio preciso della densità facilita l'identificazione delle fasi chiave del processo di rimozione del legante. Durante la rimozione del legante con solventi, una diminuzione della densità del liquido segnala in genere la dissoluzione del legante, indicando un'efficace sgrassatura. Nella rimozione catalitica del legante, le variazioni di densità possono aiutare a ottimizzare la concentrazione del catalizzatore e il tempo di esposizione per la completa rimozione del legante.
La correlazione sistematica delle misurazioni di densità con i risultati relativi alla qualità dei pezzi, come la completezza della rimozione del legante, le condizioni della superficie e la stabilità dimensionale, favorisce il miglioramento continuo. Ad esempio, controlli ripetuti della densità possono identificare una rimozione incompleta del legante, che può derivare da una concentrazione di solvente inadeguata o da una circolazione insufficiente. Gli operatori possono stabilire valori di soglia per la densità in corrispondenza dei punti finali, sfruttando i dati in tempo reale dei densimetri a ultrasuoni Lonnmeter per arrestare il processo esattamente al raggiungimento dei valori target.
L'utilizzo di misuratori di concentrazione chimica affina ulteriormente il controllo, soprattutto per i solventi soggetti a variazioni di volume o contaminazione. Collegando i dati di densità e concentrazione, gli operatori si assicurano che le decisioni relative alla rimozione del legante tramite solventi o catalizzatori rimangano basate sui dati, garantendo una qualità riproducibile e tassi di scarto minimi anche su cicli di produzione prolungati.
Campioni di correlazione offline frequenti, supportati da letture in linea, confermano l'affidabilità dei misuratori installati e forniscono informazioni utili per un'ulteriore ottimizzazione del processo, soprattutto laddove gli intervalli di densità tollerati sono ristretti o dove le ricette di processo variano tra i lotti di prodotto.
Risoluzione dei problemi comuni nel monitoraggio dei fluidi di sgrassaggio e disaccoppiamento
Gli errori di misurazione nel monitoraggio dei fluidi di sgrassaggio e dislegatura possono compromettere il controllo del processo e la qualità finale del pezzo. Le principali fonti di errore includono la contaminazione, le fluttuazioni di temperatura e le perturbazioni meccaniche. Ognuna di queste influisce sulla precisione dei densimetri dei liquidi e dei misuratori di concentrazione chimica.
Individuazione e risoluzione delle fonti di errore di misurazione
I contaminanti, come residui di legante, oli di processo o particelle estranee, possono alterare la densità del fluido. Ciò falsa le letture dei densimetri a ultrasuoni, portando a ipotesi errate sul trasferimento di massa nei processi di delegatura con solventi o catalitici. Le tipiche fonti di contaminazione includono una pulizia preliminare incompleta o detriti provenienti dagli utensili MIM.
Le fluttuazioni di temperatura influiscono sulla densità e sulla viscosità dei fluidi sgrassanti. I densimetri a ultrasuoni e i misuratori di concentrazione chimica Lonnmeter si basano su temperature stabili per garantire misurazioni ripetibili. Se la temperatura varia anche solo di pochi gradi durante la rimozione del legante con solventi o con catalizzatori, le letture della densità del fluido diventano inaffidabili. Ciò può causare errori nei tassi di rimozione del legante e compromettere l'uniformità della rimozione.
Anche le perturbazioni meccaniche, come le vibrazioni dei macchinari o le brusche variazioni della portata, possono compromettere la precisione dei sensori. Queste possono causare falsi picchi o cali durante il monitoraggio delle prestazioni del processo di delegatura con solvente.
Azioni correttive e controlli di routine per una precisione costante
La calibrazione periodica è essenziale per mantenere l'affidabilità dei sensori. Gli operatori devono eseguire test di calibrazione sui densimetri a ultrasuoni e sui misuratori di concentrazione chimica Lonnmeter a intervalli definiti, confrontandoli con standard noti prima della rimozione del legante con solventi e durante le fasi di sgrassaggio.
La pulizia frequente delle superfici dei sensori riduce il rischio di contaminazione. Le ispezioni programmate degli alloggiamenti dei densimetri in linea prevengono l'accumulo di corpi estranei, un problema ricorrente sia nei processi di debinding a solvente che in quelli di debinding catalitico.
Le sonde di temperatura devono rimanere precise e sincronizzate con le misurazioni di densità. Verificare le prestazioni delle sonde settimanalmente durante le produzioni ad alto volume. Convalidare le letture delle sonde all'inizio di ogni ciclo, in particolare per i processi di rimozione del legante sensibili ai profili termici.
L'isolamento meccanico dei sensori può ridurre al minimo l'impatto delle vibrazioni. Utilizzare supporti antivibranti e posizionare i sensori lontano da giunzioni ad alto flusso nei sistemi di sgrassaggio industriali. Verificare la stabilità dei sensori con cicli di verifica periodici durante il processo.
Ruolo dei misuratori avanzati nella minimizzazione dell'errore umano e nella garanzia della ripetibilità
La tecnologia dei densimetri a ultrasuoni e dei misuratori di concentrazione chimica di Lonnmeter migliora la ripetibilità delle misurazioni. Questi strumenti mantengono un'elevata precisione durante il monitoraggio continuo in linea, riducendo la dipendenza dal giudizio dell'operatore. La compensazione della temperatura integrata previene la deriva derivante dalle variazioni di temperatura del fluido, una sfida comune sia nel debinding catalitico che nel confronto tra debinding catalitico e debinding a solvente.
I misuratori avanzati riducono al minimo l'intervento manuale. Forniscono letture digitali dirette che possono essere registrate, facilitando il tracciamento delle misurazioni durante l'intero processo di rimozione del legante. I controlli sistematici di ripetibilità e l'autodiagnosi riducono gli errori manuali che un tempo affliggevano i metodi di rimozione del legante nella produzione industriale.
Ad esempio, durante le tecniche di sgrassaggio industriale, la misurazione in linea della densità del liquido tramite ultrasuoni con Lonnmeter rileva sottili variazioni nella composizione del fluido, consentendo interventi correttivi tempestivi. Gli avvisi in tempo reale attivano la pulizia o la ricalibrazione, garantendo la coerenza del processo senza la necessità di software specializzati o sistemi di controllo automatizzati.
Queste soluzioni hardware forniscono dati affidabili anche in ambienti MIM impegnativi, contribuendo alla riduzione dei difetti e a una qualità costante dei pezzi nei flussi di lavoro di rimozione del legante e sgrassaggio.






Domande frequenti (FAQ)
Qual è la differenza tra sgrassaggio e processo di rimozione del legante nello stampaggio a iniezione dei metalli?
La sgrassatura si riferisce alla fase iniziale di pulizia per rimuovere oli, lubrificanti, fluidi di lavorazione e altri contaminanti superficiali da pezzi grezzi o polveri metalliche. Questo processo garantisce che le superfici siano prive di residui che potrebbero interferire con le fasi successive. I metodi includono il lavaggio con solventi, bagni a ultrasuoni e soluzioni acquose. La debinding, al contrario, è la rimozione controllata del legante organico, che costituisce fino al 40% della massa del materiale stampato. La debinding impiega processi a base di solventi, catalitici, termici o acquosi per estrarre il legante dall'interno del pezzo, creando una struttura porosa che lo prepara per la sinterizzazione. Mentre la sgrassatura si concentra sulla contaminazione esterna, la debinding mira alla rimozione del legante interno, essenziale per l'integrità strutturale e le proprietà finali del pezzo.
In che modo un densimetro per liquidi agevola il processo di rimozione del solvente?
Un densimetro per liquidi, come ad esempio il densimetro a ultrasuoni Lonnmeter, fornisce una misurazione continua e in tempo reale della concentrazione del solvente nel bagno di rimozione del legante. Le variazioni di densità del liquido rivelano cambiamenti nella purezza del solvente, la presenza di frammenti di legante disciolti e i livelli di contaminazione. Questo monitoraggio consente un controllo preciso dell'ambiente di rimozione del legante, permettendo una rapida individuazione del degrado o del sovraccarico del solvente. Di conseguenza, i produttori possono mantenere tassi di estrazione del legante costanti, limitare il rischio di una rimozione incompleta del legante e garantire una qualità dei pezzi prevedibile e ripetibile.
Quali sono i principali vantaggi derivanti dall'utilizzo del misuratore di concentrazione chimica Lonnmeter durante la rimozione catalitica del legante?
La rimozione catalitica del legante utilizza agenti chimici, come i vapori acidi, per scomporre selettivamente i componenti del legante. Il misuratore di concentrazione chimica Lonnmeter offre una misurazione diretta e in linea della concentrazione del vapore acido o dell'agente catalitico. Monitorando con precisione i livelli di sostanze chimiche attive, il misuratore garantisce condizioni di processo stabili, contribuendo a evitare una rimozione insufficiente del legante (in cui il legante residuo indebolisce i pezzi) o una rimozione eccessiva (che può causare deformazioni o difetti superficiali). Un controllo affidabile della concentrazione aumenta la produttività, riduce al minimo gli scarti e garantisce che la rimozione del legante avvenga al ritmo previsto per ogni lotto.
Perché è importante monitorare la densità del fluido nel processo di sgrassaggio?
Mantenere una densità precisa del fluido sgrassante è fondamentale, poiché essa riflette la capacità di pulizia del fluido e il suo livello di contaminazione. Con la dissoluzione di oli, lubrificanti e sporco, la densità del fluido varia. L'utilizzo di un densimetro a ultrasuoni per liquidi Lonnmeter consente agli operatori di monitorare l'accumulo di contaminanti, segnalare quando è necessario sostituire o rabboccare i fluidi e garantire l'efficacia del fluido dal primo all'ultimo pezzo. Il monitoraggio costante della densità riduce la probabilità di difetti superficiali, di pulizia incompleta e assicura condizioni ottimali per le successive fasi di slegatura e sinterizzazione.
È possibile ottimizzare la rimozione del solvente per geometrie MIM complesse?
Sì. La combinazione del monitoraggio in tempo reale della densità e della concentrazione consente la regolazione dinamica dei tempi di rimozione del legante e della concentrazione del solvente in base allo spessore del pezzo, alle geometrie complesse e ai tipi di legante. I modelli di processo possono integrare i dati provenienti da misuratori in linea come il Lonnmeter per calibrare con precisione le variabili, garantendo una penetrazione uniforme del solvente e una rimozione del legante uniforme in ogni pezzo. Questa personalizzazione è particolarmente vantaggiosa per componenti miniaturizzati o altamente complessi, dove una rimozione non uniforme del legante rischia di causare vuoti interni, deformazioni o una sinterizzazione incompleta.
Data di pubblicazione: 8 dicembre 2025


