

Il flusso di stampo è un materiale ingegnerizzato multifunzionale essenziale per il processo di colata continua. Il suo impiego strategico sulla superficie del bagno di acciaio fuso determina direttamente la qualità del prodotto, la resa e la costanza nella moderna siderurgia.
La densità del flusso di fusione liquido è fondamentale per controllare il trasferimento di calore e garantire un raffreddamento uniforme nel processo di colata continua. Variazioni nella densità del flusso comportano un'estrazione di calore non uniforme, aumentando il rischio di stress termico, problemi di formazione del guscio e difetti superficiali nella lastra. Simulazioni e misurazioni in impianto confermano che lo spessore del film di scoria solida, una proprietà strettamente legata alla densità del flusso, domina il regime di trasferimento di calore locale. Film di scoria più spessi e densi aumentano la resistenza termica e riducono il flusso di calore locale, mentre una densità di flusso più uniforme favorisce un raffreddamento costante, cruciale per la stabilità della lastra e il controllo di qualità..
Funzioni principali del flusso di stampaggio
Controllo del trasferimento di calore
Il flusso di fusione regola il trasferimento di calore dall'acciaio fuso allo stampo di rame, garantendo una solidificazione stabile e uniforme. La formazione di una pellicola di scoria solidificata, il cui spessore e la cui cristallinità variano durante la colata, agisce come una resistenza termica. Questo strato di scoria, insieme alle intercapedini d'aria transitorie, stabilisce il gradiente termico che guida la crescita del guscio d'acciaio. Un controllo termico ottimale previene il surriscaldamento locale o il raffreddamento eccessivo, entrambi responsabili di difetti superficiali o di una solidificazione incompleta. La modellazione matematica e le misurazioni industriali dimostrano che lo spessore della pellicola di scoria e la viscosità del flusso sono i fattori principali che influenzano la resistenza termica e, di conseguenza, l'efficienza del trasferimento di calore all'interno dello stampo.

Processo di colata continua
*
Fornire lubrificazione
Uno strato di flusso liquido riduce l'attrito tra il guscio d'acciaio in crescita e la parete dello stampo, prevenendo l'adesione e le lacerazioni meccaniche. Una lubrificazione uniforme minimizza difetti come segni di oscillazione e cricche longitudinali sulla superficie della billetta o della lastra. La viscosità, la temperatura di fusione e la stabilità della scoria liquida all'interfaccia acciaio-stampo sono fattori determinanti; interfacce sottolubrificate causano fluttuazioni termiche e disturbi locali della solidificazione. Il miglioramento della lubrificazione attraverso la regolazione della composizione chimica del flusso è direttamente correlato alla levigatezza della superficie e all'affidabilità operativa.
Prevenire l'ossidazione secondaria
Il flusso di stampo funge sia da copertura fisica che da barriera reattiva, proteggendo l'acciaio fuso dai gas atmosferici. Impedendo la penetrazione dell'ossigeno, si sopprime la formazione di ossidi indesiderati sulla superficie dell'acciaio. La composizione del flusso e la stabilità delle sue proprietà fisiche, in particolare la basicità (rapporto tra CaO e SiO₂), garantiscono una solida formazione della barriera e limitano la generazione di inclusioni. Il flusso deve inoltre limitare l'assorbimento di transizioni dannose come la precipitazione di perovskite, che altrimenti potrebbero compromettere la purezza dell'acciaio.
Inclusioni assorbenti
Durante la solidificazione, le inclusioni non metalliche risalgono in superficie. I flussi di stampaggio ben progettati assorbono e intrappolano efficacemente queste inclusioni, impedendone il reincorporamento nel prodotto. La composizione del flusso deve facilitare questa funzione senza favorire reazioni secondarie o alterare negativamente la viscosità. Questa duplice funzione – rimuovere le inclusioni mantenendo al contempo la fluidità – è fondamentale per la produzione di acciaio di alta qualità.
Impatto sulla qualità della superficie e sulla velocità operativa
L'efficacia del flusso di stampo determina direttamente la finitura superficiale di billette, blumi o bramme. Un controllo uniforme del trasferimento di calore e della lubrificazione garantisce una crescita omogenea del guscio, riducendo segni di oscillazione e crepe. Studi su scala industriale confermano che parametri di flusso ottimizzati producono superfici più lisce e meno difetti, soprattutto a velocità di colata superiori a 3 m/min.
Il miglioramento della velocità operativa nel processo di colata continua dipende dai progressi nella gestione del flusso di stampo. A velocità più elevate, una fusione incompleta o irregolare, una lubrificazione insufficiente o un surriscaldamento localizzato possono innescare cedimenti superficiali catastrofici o rotture del guscio. L'aumento della velocità accentua ulteriormente la relazione tra profilo del flusso termico, stabilità della lubrificazione e controllo dei difetti, rafforzando la necessità di un rigoroso controllo delle proprietà del flusso di stampo.
Fusione ad alta velocità: sfide nella selezione e gestione del flusso
La colata continua ad alta velocità amplifica le difficoltà nel controllo del comportamento del flusso di stampo:
- Trasferimento di calore instabile:La solidificazione rapida aumenta i gradienti termici, con il rischio di formazione irregolare del guscio o di fessurazioni localizzate se le proprietà del flusso non sono sufficientemente robuste o reattive.
- Controllo della cristallizzazione:Velocità di colata elevate possono alterare l'equilibrio cristallino/vetroso desiderato nello strato di scoria solidificata. Una cristallizzazione eccessivamente rapida può intrappolare strati di flusso, aumentando la resistenza termica oltre il livello ottimale e causando crepe interne. Una cristallizzazione troppo lenta provoca un'eccessiva lubrificazione e una dispersione di calore eccessiva, aumentando i segni di oscillazione e le depressioni.
- Prestazioni di lubrificazione:A velocità più elevate, la finestra temporale per la formazione del film di scoria si restringe. I flussi devono mantenere una bassa viscosità e una fusione sincronizzata, altrimenti è probabile che si verifichino adesione e lacerazioni superficiali.
- Prevenzione dell'ossidazione:L'aumento dell'agitazione e le fluttuazioni del livello del metallo favoriscono il contatto con l'atmosfera, richiedendo flussi con elevata stabilità compositiva e rapide proprietà di copertura del fuso.
- Assorbimento di inclusione:Elevati tassi di scarico richiedono flussi ad azione rapida per mantenere un intrappolamento e una rimozione continui senza permettere alle inclusioni di fuoriuscire.
L'esperienza industriale dimostra che proprietà comeviscosità del flussoLa temperatura di cristallizzazione e la resistenza della composizione alle variazioni chimiche devono essere gestite e monitorate in modo continuo. Gli approcci a questo scopo includono la caratterizzazione in tempo reale mediante strumenti avanzati per la misurazione della densità dei fluidi, come il densimetro a ultrasuoni Lonnmeter o il densimetro a diapason Lonnmeter, che consentono il controllo adattivo della dinamica dello strato di flusso.
In sintesi, il raggiungimento di miglioramenti nel processo di colata continua, soprattutto in termini di controllo qualità e velocità operativa, si basa su proprietà e controllo rigorosi del flusso di colata: bilanciando il trasferimento di calore, la lubrificazione, la prevenzione dell'ossidazione e l'assorbimento delle inclusioni in diverse qualità di acciaio e condizioni di colata.
Proprietà critiche del flusso di stampaggio per prestazioni ottimizzate
Il flusso di stampo è fondamentale per il miglioramento del processo di colata continua e per il controllo qualità. Le sue proprietà fisiche determinano direttamente l'efficacia dei metodi di controllo del trasferimento di calore nella fusione dell'acciaio, delle tecniche di lubrificazione degli stampi e della prevenzione dei difetti.
Viscosità: lubrificazione, trasferimento di calore e prevenzione delle crepe.
ILviscosità del flusso di stampaggioRegola la lubrificazione tra il guscio d'acciaio e lo stampo di rame. Una viscosità adeguata garantisce un film lubrificante stabile, necessario per ridurre l'attrito tra la billetta e lo stampo e per prevenire l'ossidazione secondaria nell'acciaio fuso. Una viscosità inferiore aumenta la lubrificazione, minimizzando il rischio di cricche longitudinali, impedendo il contatto diretto tra guscio e stampo e una crescita irregolare del guscio. Tuttavia, la viscosità deve essere controllata con attenzione: se è troppo bassa, un eccessivo trasferimento di calore può causare cricche superficiali; se è troppo alta, la lubrificazione diventa insufficiente, con conseguente adesione del guscio o formazione di cricche.
L'aggiunta di elementi come l'MgO funge da agente disgregante nella massa fusa, riducendo l'energia di attivazione e modificandone la struttura. Ciò si traduce in una minore viscosità, migliorando sia la lubrificazione che il comportamento di cristallizzazione e producendo un raffreddamento più uniforme nella colata continua. Ad esempio, la regolazione della viscosità nella colata ad alta velocità di bramme sottili ha portato a significative riduzioni dei difetti superficiali, con flussi ottimizzati che si traducono in una migliore uniformità di crescita del guscio e in un minor numero di cricche superficiali.
Velocità di fusione e temperatura: rapida copertura dello stampo e controllo del calore
La velocità e la temperatura di fusione determinano la rapidità con cui lo stampo viene ricoperto dal flusso liquido. Una copertura rapida e uniforme dello stampo è essenziale per controllare la dissipazione del calore e garantire la lubrificazione nelle prime fasi della formazione del guscio. Per le operazioni di colata ad alta velocità (≥3 m/min), i flussi per stampi devono raggiungere temperature di fusione inferiori a 1000 °C e completare la fusione entro 41 secondi per mantenere l'efficienza di colata e prevenire difetti superficiali.
Componenti esotermici (ad esempio, CaSi o Si) e distribuzioni granulometriche mirate accelerano la velocità di fusione fornendo calore di reazione aggiuntivo. Quando queste proprietà sono ottimizzate, si riducono al minimo difetti come l'intrappolamento del flusso e i ritardi nella copertura. Esempi includono flussi di stampaggio a fusione rapida che consentono di ottenere strati di lubrificazione uniformi e privi di difetti a velocità di colata superiori a 3 m/min, mentre una cinetica di fusione controllata contribuisce a mantenere una distribuzione uniforme del calore e a sopprimere le cricche longitudinali.
Basicità e frazioni dei componenti: regolazione della reologia e della cristallizzazione
La basicità (rapporto CaO/SiO2) influenza fortemente il comportamento reologico del flusso di stampaggio e il suo modello di cristallizzazione. Una basicità più elevata in genere riduce la viscosità e accelera la cristallizzazione, influenzando la capacità del flusso di adsorbire le inclusioni nell'acciaio fuso e di promuovere una crescita uniforme del guscio. Il contenuto di altri ossidi come MgO, Al2O3 e ossidi alcalini (ad esempio, Na2O, Li2O) modula ulteriormente la struttura del flusso.
Le frazioni dei componenti regolano le principali proprietà reologiche:
- L'aumento di MgO o Na2O interrompe la rete di silicati, riducendo la viscosità del fuso e favorendo lo sviluppo di uno strato interfacciale vetroso e ben lubrificato.
- Una basicità controllata stabilizza il processo di cristallizzazione, che regola il flusso di calore tra l'acciaio e lo stampo; una cristallizzazione bilanciata è necessaria per un'estrazione costante delle billette e una qualità del prodotto uniforme.
Le variazioni nei rapporti tra questi componenti devono essere in linea con le qualità di acciaio e le velocità di colata previste, al fine di evitare deviazioni che potrebbero compromettere le proprietà e il controllo del flusso di stampo.
Considerazioni ambientali: Sviluppo di flussi senza fluoro
Le normative ambientali sempre più stringenti stanno spingendo verso una transizione verso flussi di stampaggio privi di fluoro, poiché le formulazioni tradizionali che utilizzano CaF2 o NaF producono emissioni di gas fluorurati che minacciano la qualità dell'aria nei luoghi di lavoro e la sostenibilità. La sostituzione del fluoro con ossidi come B2O3, Na2O e TiO2 soddisfa i requisiti tecnici in termini di controllo della viscosità e del trasferimento di calore, riducendo al contempo le emissioni nocive.
Ad esempio, i sistemi CaO–SiO2–Al2O3–Na2O–B2O3 presentano fusione e reologia simili agli analoghi fluorurati. L'aggiunta di Li2O o di una quantità moderata di Na2O semplifica ulteriormente la struttura del vetro, riducendo la viscosità e migliorando la lubrificazione. Le prove di laboratorio confermano che queste formulazioni alternative offrono prestazioni competitive con tassi di emissione inferiori. Tuttavia, la selezione dei componenti e la basicità devono rimanere strettamente controllate per evitare deviazioni impreviste in condizioni di fusione difficili.
Incorporando strumenti di misurazione della densità dei fluidi in tempo reale, come il densimetro a ultrasuoni Lonnmeter eDensitàmetro a diapason LonnmeterQuesti strumenti aiutano a verificare le proprietà fisiche del flusso, supportando l'ottimizzazione del flusso di stampo per colata continua e il controllo qualità della colata continua. Forniscono dati precisi sulla densità del flusso di stampo liquido, consentendo di effettuare regolazioni quotidiane del processo per operazioni robuste e rispettose dell'ambiente.
L'ottimizzazione di queste proprietà critiche garantisce che il flusso di stampo svolga correttamente le sue funzioni di rimozione delle inclusioni, lubrificazione nella colata continua e raffreddamento efficace e uniforme: ogni fase del processo di colata continua è legata al giusto equilibrio di queste caratteristiche.

Misurazione della densità dei fluidi nella gestione del flusso di stampaggio
Importanza della densità del fluido nel comportamento del flusso di stampaggio
La densità del flusso influisce anche sulla capacità del flusso di stampo di assorbire le inclusioni non metalliche, impedendo che si trasformino in difetti nell'acciaio. Uno strato di flusso più denso migliora l'affondabilità e la velocità di assorbimento delle inclusioni in sospensione all'interfaccia scoria-acciaio. Quando le condizioni di processo favoriscono il flusso verso l'alto, ad esempio tramite frenatura elettromagnetica, la densità del flusso migliora ulteriormente la rimozione delle inclusioni, contribuendo a prevenire l'ossidazione secondaria nell'acciaio fuso e a massimizzare la purezza. Tuttavia, un'elevata densità deve essere bilanciata con la corretta viscosità per mantenere una lubrificazione adeguata tra la billetta e lo stampo. Una densità eccessiva senza un comportamento di flusso corrispondente può portare a instabilità all'interfaccia scoria/acciaio, aumentando il rischio di intrappolamento del flusso e disturbi operativi.
Il controllo di queste proprietà è alla base di aspetti cruciali per l'ottimizzazione dei processi: dai metodi di controllo del trasferimento di calore nella colata dell'acciaio alla riduzione dell'attrito e al miglioramento della qualità di bramme e billette. Il monitoraggio e la regolazione continui della densità del flusso di colata ottimizzano obiettivi chiave: raffreddamento uniforme, rimozione delle inclusioni e lubrificazione efficace nella colata continua.
Strumenti moderni per la misurazione della densità dei fluidi
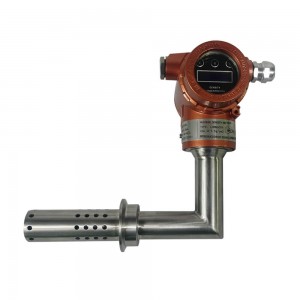
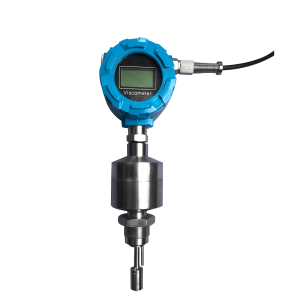
La misurazione precisa della densità del flusso di stampo è essenziale per migliorare il processo di colata continua e per ottenere una produzione di acciaio ad alte prestazioni. Sono disponibili diversi tipi di strumenti, tra i più importanti figurano il densimetro per flussi di stampo liquidi, il densimetro a diapason Lonnmeter e il densimetro a ultrasuoni Lonnmeter.
ILmisuratore di densità del flusso di stampaggio liquidoÈ specificamente progettato per l'ambiente difficile della misurazione del flusso fuso. Questo dispositivo si basa tipicamente sul principio di galleggiamento: un sensore di massa e volume noti viene immerso nel flusso fuso e la forza verso l'alto esercitata dal flusso consente allo strumento di determinarne la densità. A causa dell'ambiente altamente reattivo e ad alta temperatura, tali misuratori sono progettati con materiali robusti e non reattivi e con involucri protettivi, che consentono misurazioni ripetibili senza contaminare il flusso.
ILDensitàmetro a diapason LonnmeterOffre maggiore precisione e affidabilità grazie al suo principio di misurazione fisico. Funziona sfruttando la variazione della frequenza di risonanza di una forcella vibrante immersa nel flusso fuso o liquido. Al variare della densità del fluido, la frequenza di risonanza si sposta, consentendo una misurazione della densità in tempo reale e in linea. I principali vantaggi includono:
- Compensazione della temperatura integrata: fondamentale per la stabilità del processo in presenza di fluttuazioni di temperatura.
- Uscita dati digitale per l'integrazione diretta con i sistemi di controllo di processo.
- Idoneità comprovata per atmosfere esplosive, corrosive o ad alta temperatura, incluso il rispetto degli standard di sicurezza.
- Resilienza operativa per un monitoraggio continuo, 24 ore su 24, a differenza del campionamento manuale periodico.
Ad esempio, nel sistema di gestione del flusso di un impianto siderurgico, un densimetro a diapason Lonnmeter installato nella linea di trasferimento del flusso fornisce un feedback continuo, consentendo agli operatori di regolare tempestivamente i parametri di colata per mantenere proprietà ottimali del flusso di stampo e ridurre la probabilità di difetti.
ILdensimetro a ultrasuoni LonnmeterConsente valutazioni rapide e senza contatto della densità. Invia impulsi ultrasonici attraverso il flusso fuso o liquido, misurando il tempo e l'attenuazione dei segnali acustici. La densità viene ricavata dalla velocità di propagazione e dalla perdita di energia, che dipendono dalla densità del mezzo. I principali vantaggi includono:
- Letture rapide e ripetibili, a supporto di decisioni operative in tempo reale.
- Integrazione perfetta con l'automazione di processo per l'ottimizzazione del flusso di stampo per colata continua.
- Rischio ridotto di corrosione e accumulo di residui sul sensore, poiché quest'ultimo non necessita di contatto diretto con il flusso.
La scelta degli strumenti per ambienti di colata continua ad alte prestazioni dipende da diversi criteri:
- Intervallo di temperatura di funzionamento: i sensori devono essere in grado di resistere al calore estremo del flusso fuso.
- Compatibilità con la composizione del flusso: i materiali del sensore devono resistere alla corrosione e all'attacco chimico.
- Velocità e frequenza di misurazione: per il controllo dinamico dei processi sono preferibili dati continui e in tempo reale.
- Integrazione con i sistemi di automazione di processo esistenti.
- Precisione e ripetibilità: strumenti come il Lonnmeter garantiscono tolleranze di processo ristrette e una gestione della qualità basata sui dati.
Mantenere la precisione durante le fluttuazioni del processo:
Le variazioni di temperatura e di composizione del flusso sono comuni nella colata continua. Sia i diapason Lonnmeter che i densimetri a ultrasuoni includono funzioni di compensazione della temperatura, che correggono la dipendenza termica della risposta del sensore e della frequenza di risonanza. Le procedure operative includono controlli di routine della pulizia e dell'integrità del sensore, soprattutto dopo importanti modifiche al processo o a intervalli regolari.
Garantire la ripetibilità e l'integrità dei dati:
La ripetibilità delle misurazioni dipende da un'installazione stabile, dall'assenza di bolle d'aria (che possono influenzare sia le letture di galleggiamento che quelle del diapason vibrante) e dalla prevenzione dell'adesione di detriti o particelle solide alle superfici del sensore. Per le applicazioni in linea, la gestione del flusso intorno al sensore garantisce un campione costante e rappresentativo del flusso di processo. L'installazione di sensori ridondanti, con unità primarie e di riserva, protegge ulteriormente dalla deriva dei dati e garantisce che il controllo di qualità della colata continua non venga compromesso da un eventuale guasto del sensore.
Dati registrati damisurazione della densità del fluidoGli strumenti devono essere conservati in modo sicuro, con output in tempo reale integrati nei pannelli di controllo del processo. Gli allarmi automatici possono avvisare gli operatori di deviazioni dalle specifiche, consentendo un'azione correttiva immediata per mantenere un controllo preciso sulle proprietà del flusso di stampaggio e, di conseguenza, su tutti i parametri critici per la qualità a valle nel processo di colata continua.
Integrazione della misurazione della densità nel miglioramento del processo di colata continua
La misurazione in tempo reale della densità del fluido è fondamentale per il miglioramento dei moderni processi di colata continua. Il monitoraggio diretto della densità del flusso di stampo fornisce dati utilizzabili per un controllo adattivo, migliorando la qualità dell'acciaio attraverso un'influenza precisa sul trasferimento di calore, la lubrificazione e la solidificazione.
Monitoraggio della densità in tempo reale per il controllo adattivo della colata
La misurazione continua e in situ della densità del flusso di stampo consente agli operatori di monitorare le variazioni di densità durante l'intero processo di colata. Grazie a strumenti avanzati, come i sensori interferometrici, è possibile monitorare in tempo reale proprietà critiche quali lo spessore del film di flusso e l'evoluzione dell'intercapedine d'aria. Queste informazioni permettono di regolare immediatamente la composizione del flusso di stampo o i parametri di colata, riducendo al minimo il tempo tra il rilevamento delle anomalie e l'intervento correttivo. Ad esempio, se viene rilevata una diminuzione della densità del flusso di stampo, gli operatori possono aumentare l'aggiunta di polvere di stampo o regolare i parametri di temperatura per stabilizzare il comportamento del flusso e prevenire difetti di forma.
Sebbene i sistemi a fibra ottica e interferometrici dominino attualmente il monitoraggio ad alta risoluzione, i densimetri a ultrasuoni e a diapason Lonnmeter offrono valide alternative per un controllo di processo più ampio. Questi strumenti forniscono un feedback istantaneo sulla densità del flusso, offrendo avvisi tempestivi su condizioni in evoluzione che potrebbero influire sulla solidificazione o portare a una colata non uniforme.
Cicli di feedback: dati di densità con velocità, lubrificazione e gestione del calore
L'integrazione di strumenti di misurazione della densità dei fluidi in un'architettura di controllo a circuito chiuso trasforma la reattività del processo. I dati di densità in tempo reale alimentano i controllori logici programmabili (PLC) e i sistemi avanzati di controllo di processo, ottimizzando l'interazione tra le variabili chiave del processo di fusione.
- Velocità di lancio:Anomalie nella densità del flusso di stampaggio segnalano un'estrazione di calore non ottimale o un potenziale rischio di rottura. I sistemi utilizzano le letture di densità per modulare la velocità di colata, riducendo al minimo i difetti legati a tassi di crescita del guscio non appropriati.
- Regolazione della lubrificazione:Il monitoraggio accurato della densità garantisce che il flusso fuso formi un film lubrificante adeguato, riducendo l'attrito tra la billetta e lo stampo. Una densità inferiore al previsto può attivare regolazioni automatiche della lubrificazione, mantenendo condizioni ottimali all'interfaccia di colata e prevenendo l'adesione.
- Gestione del calore:Le misurazioni della densità influenzano profondamente i metodi di controllo del trasferimento di calore nella fusione dell'acciaio. Le misurazioni in tempo reale consentono agli operatori di regolare il flusso dell'acqua di raffreddamento o i regimi di raffreddamento secondario, garantendo un raffreddamento uniforme su tutta la larghezza e lo spessore dello stampo.
Tra gli esempi si annovera l'utilizzo di un sistema di regolazione adattiva dello spruzzo d'acqua, direttamente collegato alle letture dei sensori di densità e temperatura, che garantisce uno sviluppo uniforme del guscio anche in presenza di input variabili di materia prima o fluttuazioni ambientali.

Flusso per stampi per colata continua
*
Ruolo nella riduzione delle cricche longitudinali superficiali attraverso l'ottimizzazione del trasferimento di calore e della crescita della solidificazione
Le cricche longitudinali rappresentano una sfida costante per il controllo qualità della colata continua. Questi difetti sono spesso legati a un trasferimento di calore non uniforme e a una solidificazione irregolare del guscio. La misurazione in tempo reale della densità del flusso di stampo funge da indicatore precoce di irregolarità del film di flusso o di variazioni della conduttività termica.
L'ottimizzazione del flusso di colata continua sfrutta questi dati per affinare la composizione del flusso, ottenendo una copertura uniforme e velocità di solidificazione prevedibili. Le tecniche di misurazione della densità del fluido contribuiscono a mantenere l'equilibrio ottimale tra isolamento e lubrificazione, garantendo una dissipazione costante del calore dalla superficie del billetta. La modifica delle condizioni di colata in risposta alle variazioni di densità favorisce un raffreddamento uniforme nella colata continua, fondamentale per ridurre le sollecitazioni termiche che causano la formazione di cricche superficiali.
L'uso routinario di densimetri per flussi di fusione liquidi, come il densimetro a ultrasuoni Lonnmeter o il densimetro a diapason Lonnmeter, contribuisce anche a prevenire l'ossidazione secondaria nell'acciaio fuso, poiché un'adeguata copertura di flusso isola l'acciaio dall'ossigeno atmosferico. Allo stesso tempo, queste soluzioni migliorano la rimozione delle inclusioni, garantendo che il flusso rimanga nel suo intervallo ideale di viscosità e densità per l'adsorbimento delle inclusioni non metalliche, con un impatto diretto sulla pulizia e sulla qualità complessiva dell'acciaio.
Integrando strumentazione ad alta risoluzione e reattiva per la misurazione della densità nella colata continua, le acciaierie riducono sistematicamente il rischio di difetti legati alla colata e aumentano l'affidabilità operativa, ottenendo una maggiore stabilità del processo e una migliore qualità del prodotto finito grazie a interventi basati sui dati e meccanismi di feedback.
Miglioramento delle prestazioni dei flussi di stampaggio tramite tecniche analitiche
Le prestazioni dei flussi di stampo nel processo di colata continua dipendono da proprietà attentamente progettate che garantiscono un raffreddamento uniforme, una lubrificazione efficace e una rimozione costante delle inclusioni. Le tecniche analitiche avanzate sono diventate fondamentali per ottimizzare questi flussi al fine di migliorare la qualità dell'acciaio e l'affidabilità della colata.
Correlazione tra la misurazione della densità e i risultati relativi alla qualità della superficie
La convalida delle strategie di ottimizzazione del flusso comporta la correlazione dei dati di laboratorio con i risultati di fusione nel mondo reale. Strumenti come ildensimetro a ultrasuoni LonnmeterEDensitàmetro a diapason LonnmeterQuesti strumenti, rappresentativi dei moderni strumenti di misurazione della densità dei fluidi, consentono il monitoraggio in tempo reale delle proprietà del flusso di stampo liquido. Monitorando continuamente la densità del flusso, gli operatori possono regolare i parametri di processo per mantenere un controllo ottimale del trasferimento di calore e ridurre l'attrito, con un impatto diretto sulla qualità superficiale dei lingotti fusi.
Lubrificazione, trasferimento di calore e controllo qualità: effetti sinergici
Nel processo di colata continua, la misurazione precisa della densità del fluido è fondamentale per migliorare le prestazioni del flusso di stampo. La densità misurata influisce direttamente sulla lubrificazione, sul trasferimento di calore e sul controllo qualità, favorendo il miglioramento del processo di colata continua attraverso solide proprietà del flusso di stampo e strategie di controllo efficaci.
Influenza della densità sulla lubrificazione e sulla riduzione dell'attrito
Valori di densità accurati del flusso di stampaggio liquido sono fondamentali per controllare l'attrito tra la billetta o la lastra in fase di solidificazione e le pareti dello stampo. Un flusso di stampaggio a densità più elevata forma generalmente una pellicola di flusso liquido più spessa all'interfaccia acciaio-stampo, separando efficacemente lo stampo dal guscio in crescita. Questo strato di pellicola riduce il coefficiente di attrito nei punti di contatto critici: più denso e uniforme è il film di flusso, maggiore sarà la riduzione dell'attrito e la stabilità del processo. Ad esempio, le misurazioni effettuate con un densimetro a diapason Lonnmeter possono contribuire a mantenere uno spessore ottimale della pellicola, garantendo un movimento fluido del filo e minimizzando il rischio di rottura.
Il controllo preciso della densità consente di regolare la composizione del flusso di stampaggio e i parametri di colata per ottimizzare la viscosità e l'infiltrazione del film. Una viscosità inferiore e una densità controllata permettono al flusso di scorrere più liberamente, riducendo la resistenza durante il movimento del filamento. Tuttavia, uno spessore eccessivo del film, pur riducendo l'attrito, può ostacolare l'estrazione del calore e la solidificazione del guscio. Mantenere il giusto equilibrio, guidato da strumenti di misurazione della densità del fluido, è una tecnica chiave di lubrificazione dello stampo per ridurre l'attrito tra la billetta e lo stampo senza compromettere il trasferimento di calore o causare adesione o crepe.
Controllo del trasferimento di calore per un raffreddamento uniforme e la minimizzazione dei difetti
La densità influenza non solo la lubrificazione, ma anche il trasferimento di calore nella colata continua. La conducibilità termica e lo spessore dei film di scoria dello stampo, sia liquidi che solidi, sono correlati alla composizione e alla densità del flusso. Un trasferimento di calore uniforme attraverso lo stampo è fondamentale per ottenere velocità di raffreddamento costanti, prerequisito essenziale per una produzione di acciaio priva di difetti. Utilizzando tecniche di misurazione della densità dei fluidi, gli operatori possono ottimizzare la composizione delle scorie per il flusso di stampo nella colata continua, puntando a valori di densità ideali che favoriscano la formazione uniforme del film di scoria.
Un profilo di densità misurato fornisce un feedback in tempo reale per modificare le velocità di raffreddamento dello stampo. Ad esempio, un densimetro a ultrasuoni Lonnmeter offre letture rapide, consentendo regolazioni veloci nei metodi di controllo del trasferimento di calore nella fusione dell'acciaio. Uno spessore uniforme del flusso liquido di stampo, determinato da una densità costante, garantisce gradienti di temperatura uniformi, riducendo al minimo la formazione di crepe, la crescita irregolare del guscio e le oscillazioni superficiali.
Tra gli esempi si possono citare l'allungamento dello stampo o l'ottimizzazione della sua conicità per limitare le bolle d'aria: azioni che risultano affidabili se guidate dai dati provenienti da strumenti di misurazione della densità dei fluidi. Questi interventi, nel loro complesso, garantiscono una dissipazione del calore stabile, fondamentale per il controllo qualità e la stabilità del processo.
Adsorbimento per densità e inclusione, prevenzione dell'ossidazione secondaria
La densità influenza anche la capacità del flusso di stampo di adsorbire le inclusioni nell'acciaio fuso e di prevenire l'ossidazione secondaria. In particolare, i flussi a densità più elevata forniscono un'interfaccia più consistente per l'assorbimento delle inclusioni non metalliche (come Al₂O₃ e SiO₂), estraendo queste particelle dall'acciaio e intrappolandole nella scoria. Ciò si traduce in un acciaio più pulito e in un miglioramento della qualità metallurgica.
Una densità ottimizzata favorisce lo sviluppo di film di scoria continui e uniformi, che agiscono come barriere fisiche e chimiche contro l'ossigeno atmosferico. Questo scudo sopprime la riossidazione, o ossidazione secondaria, che altrimenti potrebbe produrre fasi fragili o ossidi dannosi nel prodotto. Una densità di flusso uniforme, ottimizzata mediante tecniche avanzate di misurazione della densità del fluido, rafforza le strategie di prevenzione, soprattutto in condizioni di rigonfiamento ad alta velocità o dinamiche nello stampo.
Strumenti avanzati, come i misuratori di densità del flusso di fusione liquido, consentono misurazioni in loco a supporto della rimozione delle inclusioni nell'acciaio fuso, orientata alla qualità, e per prevenire l'ossidazione secondaria nell'acciaio fuso, anche in presenza di condizioni di colata variabili.
Controllo di qualità integrato tramite gestione della densità
La regolazione continua della densità del flusso di stampo consente strategie di controllo qualità in tempo reale. Integrando i dati provenienti dagli strumenti di misurazione della densità del fluido Lonnmeter, gli operatori di colata possono ottimizzare la lubrificazione, affinare il trasferimento di calore e mantenere gli obiettivi di pulizia. Correlare la densità con le azioni di controllo del processo garantisce che tutti gli effetti sinergici – lubrificazione, raffreddamento controllato e purificazione – siano armonizzati per migliorare le prestazioni del processo di colata continua.
Raccomandazioni pratiche per l'implementazione industriale
Integrazione dei misuratori di densità del flusso di stampaggio liquido nei flussi di lavoro di colata continua
Per ottimizzare il processo di colata continua, la corretta integrazione dei misuratori di densità del flusso liquido nello stampo, come il densimetro a ultrasuoni Lonnmeter e il densimetro a diapason Lonnmeter, richiede un allineamento meticoloso con le procedure di misurazione esistenti. Valutare il flusso di lavoro per identificare i punti di controllo cruciali in cui il monitoraggio in tempo reale della densità del flusso nello stampo contribuisce a controllare il trasferimento di calore nella colata continua, a ottenere un raffreddamento uniforme e a migliorare le tecniche di lubrificazione dello stampo. Installare i densimetri in punti di campionamento stabili vicino allo stampo per rilevare le proprietà rappresentative del flusso riducendo al minimo le perturbazioni fluidodinamiche.
Instradare i flussi di dati degli strumenti direttamente ai sistemi di controllo di processo. Abilitare gli avvisi automatici per le letture fuori specifica per sollecitare l'intervento dell'operatore sulle proprietà del flusso di stampaggio e sul relativo controllo. Mantenere un cablaggio sicuro e ridondante per gli ambienti difficili dell'acciaieria, proteggendo le apparecchiature da vibrazioni, calore e schizzi di scorie. I protocolli di messa in servizio devono includere la calibrazione di base utilizzando fluidi di riferimento standardizzati per garantire un controllo di qualità continuo.
Selezionedi strumenti per la misurazione della densità dei fluidi
Selezionare gli strumenti di misurazione della densità dei fluidi in base alle esigenze del processo:
- UtilizzoDensimetri a ultrasuoni Lonnmeterdove le temperature, le pressioni o le composizioni del flusso di processo sono soggette a fluttuazioni. La tecnologia a ultrasuoni garantisce letture affidabili e continue e una minore frequenza di ricalibrazione, adattandosi ad ambienti sensibili a un controllo preciso del processo, come quelli che prevengono l'ossidazione secondaria nell'acciaio fuso e supportano l'ottimizzazione del flusso di stampo per la colata continua.
- ScegliereMisuratori di densità del diapason Lonnmeterper impianti con temperatura, flusso e composizione stabili, dove vibrazioni e flusso turbolento sono minimi.
Osservando scrupolosamente queste raccomandazioni, gli impianti garantiranno in modo costante che le proprietà del flusso di stampaggio favoriscano la rimozione delle inclusioni nell'acciaio fuso, una lubrificazione efficace e una qualità di fusione ottimale lungo l'intero processo produttivo.






Domande frequenti (FAQ)
Che cos'è il flusso di stampo e perché la sua densità è importante nel processo di colata continua?
Il flusso di stampo è un materiale appositamente progettato e applicato sulla superficie dell'acciaio fuso durante la colata continua. Le sue funzioni principali sono la lubrificazione, in particolare la riduzione dell'attrito tra la billetta e la parete dello stampo, e la regolazione del trasferimento di calore per una solidificazione uniforme. Il flusso di stampo funge anche da barriera protettiva, prevenendo l'ossidazione secondaria e adsorbendo le inclusioni non metalliche presenti nell'acciaio. La densità del flusso di stampo influisce direttamente sulle sue prestazioni; una densità corretta garantisce uno strato uniforme per un efficace trasferimento di calore e lubrificazione, mantenendo al contempo l'integrità fisica a velocità e condizioni di colata variabili. Una densità insufficiente del flusso può compromettere l'isolamento, causando difetti superficiali e una maggiore suscettibilità all'ossidazione, soprattutto negli acciai legati avanzati o nelle applicazioni di colata ad alta velocità. Il monitoraggio continuo e il controllo adattivo della densità del flusso sono necessari per ottenere una qualità di colata ottimale e la stabilità del processo.
In che modo un misuratore di densità del flusso di stampo liquido migliora il controllo del processo di colata continua?
Un misuratore di densità del flusso di stampaggio liquido consente il monitoraggio in tempo reale e ad alta precisione della densità del flusso all'interno dello stampo di colata. Integrando tali strumenti di misurazione, gli operatori ottengono un feedback immediato sulle condizioni del flusso, consentendo una rapida regolazione dei tassi di applicazione, della composizione chimica e delle impostazioni di temperatura. Questo controllo preciso garantisce un trasferimento di calore e una lubrificazione stabili, riducendo i casi di fessurazione superficiale, rottura del guscio e riossidazione. La maggiore trasparenza del processo facilita inoltre un migliore controllo qualità, con un assorbimento costante delle inclusioni e un minor numero di difetti. I miglioramenti del processo di colata continua si ottengono correlando i dati di densità con i parametri di processo, il che porta a un raffreddamento uniforme, una lubrificazione ottimizzata e una stabilità complessiva della colata.
Quali sono le differenze tra il diapason Lonnmeter e i densimetri a ultrasuoni nella misurazione della densità dei fluidi?
Il densimetro a diapason Lonnmeter utilizza elementi vibranti sensibili alle variazioni di densità del fluido, fornendo letture estremamente precise e stabili. Eccelle in ambienti con flussi viscosi o con presenza di bolle, adattandosi bene alle rapide variazioni delle proprietà e consentendo tempi di risposta rapidi. Il design a diapason è robusto, privo di parti in movimento e con ridotte esigenze di manutenzione.
Il densimetro a ultrasuoni Lonnmeter offre un approccio diverso, utilizzando le onde sonore per misurare la densità in modo non invasivo. Consente misurazioni rapide e si integra più facilmente nei sistemi di monitoraggio automatizzati. I densimetri a ultrasuoni sono meno sensibili alle fluttuazioni di temperatura e viscosità, garantendo prestazioni affidabili anche in ambienti difficili e ad alta temperatura. In genere, comportano costi operativi inferiori a lungo termine e mantengono una precisione stabile nel tempo. La scelta tra questi strumenti dovrebbe tenere conto della viscosità del flusso, dei requisiti di installazione e del livello di automazione desiderato.
In che modo il controllo della densità del flusso di muffa contribuisce a prevenire l'ossidazione secondaria?
Una densità stabile e sufficiente del flusso di colata forma uno strato protettivo continuo e ininterrotto sulla superficie dell'acciaio fuso. Questa barriera fisica isola l'acciaio fuso dall'ossigeno atmosferico, minimizzando il rischio di ossidazione secondaria. Un efficace controllo della densità garantisce che il flusso rimanga distribuito uniformemente, indipendentemente dalle fluttuazioni della velocità di colata o della composizione dell'acciaio, mantenendo costanti le proprietà di barriera. Senza una densità adeguata, possono verificarsi lacune o assottigliamenti, esponendo l'acciaio all'ossidazione e causando inclusioni e un degrado della qualità superficiale. Il monitoraggio in tempo reale tramite strumenti di misurazione della densità del fluido consente agli operatori di mantenere questa funzione protettiva durante l'intero ciclo di colata.
In che modo gli strumenti di misurazione della densità dei fluidi contribuiscono al miglioramento dei processi nella colata continua dell'acciaio?
Gli strumenti di misurazione della densità del fluido consentono agli operatori di regolare continuamente i parametri di colata sulla base di un feedback in tempo reale. Ciò favorisce un raffreddamento uniforme regolando il trasferimento di calore, elemento essenziale per evitare cricche interne e garantire lo spessore desiderato del guscio. Una corretta misurazione della densità promuove inoltre una lubrificazione efficace, riducendo l'attrito tra la billetta e lo stampo, minimizzando i rischi di rottura e consentendo velocità di colata più elevate. Inoltre, questi strumenti contribuiscono a mantenere proprietà del flusso ottimali per l'assorbimento delle inclusioni nell'acciaio fuso, con conseguente produzione di acciaio più pulito. L'approccio basato sui dati, facilitato da tali strumenti, promuove un solido controllo di qualità della colata continua e l'ottimizzazione del flusso di stampo, garantendo una maggiore uniformità del prodotto e un minor numero di difetti.
Data di pubblicazione: 1° dicembre 2025


