

La produzione di rivestimenti e adesivi in poliuretano (PU) è un processo complesso e articolato in più fasi, governato da delicate reazioni chimiche. Sebbene la domanda di questi materiali continui a crescere in tutti i settori, la loro produzione presenta una serie di sfide fondamentali che incidono direttamente sulla qualità del prodotto, sull'efficienza produttiva e sulla redditività complessiva. Una comprensione approfondita di queste problematiche di base è essenziale per sviluppare una strategia di miglioramento efficace e al contempo pragmatica.
1.1. Complessità e variabilità chimica intrinseche: la sfida della rapida polimerizzazione
La produzione di poliuretano è una reazione di poliaddizione tra polioli e isocianati, un processo spesso rapido e fortemente esotermico. La velocità e il calore generati da questa reazione rendono estremamente difficile un controllo preciso. L'intrinseca complessità è ulteriormente aggravata dalla sensibilità della reazione a fattori esterni come temperatura, umidità e presenza di catalizzatori. Piccole fluttuazioni incontrollate di queste condizioni ambientali o dei materiali in ingresso possono portare a variazioni significative delle proprietà del prodotto finale, tra cui il tempo di indurimento e le prestazioni fisiche.
Una sfida fondamentale in questo contesto è la "breve durata di lavorabilità" di molti sistemi poliuretanici a rapida polimerizzazione. Le scale temporali di produzione del gas e di reticolazione del poliuretano sono spesso troppo brevi per essere compatibili con i metodi di caratterizzazione tradizionali. Questo rappresenta un problema ingegneristico ed economico centrale. Le procedure tradizionali di controllo qualità (QC), che prevedono il prelievo di un campione dal reattore e il suo trasporto in laboratorio per l'analisi, sono intrinsecamente imperfette. Il processo di titolazione in laboratorio è lento e, aspetto critico, le proprietà chimiche del campione iniziano a modificarsi nel momento stesso in cui viene rimosso dal reattore ed esposto alle condizioni ambientali. Questa latenza implica che i risultati di laboratorio rappresentino un'analisi a posteriori di un lotto già prodotto. I dati non solo non sono utilizzabili, perché arrivano troppo tardi per consentire un intervento, ma sono anche potenzialmente inaccurati, in quanto non rappresentano più lo stato del materiale all'interno del reattore di produzione. Questa fondamentale incompatibilità tra il controllo qualità tradizionale, basato su tempi di latenza, e la rapida cinetica della chimica del poliuretano è il problema principale che il monitoraggio e la modellazione avanzati devono affrontare.
1.2. Cause principali dell'incoerenza dei lotti e della formazione di difetti
Le incongruenze tra i lotti e la formazione di difetti non sono eventi casuali, ma la diretta conseguenza di una mancanza di precisione nel controllo dei parametri critici del processo. Il prodotto finale è estremamente sensibile al rapporto tra i componenti, alla tecnica di miscelazione e al profilo termico durante l'intero processo. Una miscelazione impropria, ad esempio, può portare a una dispersione non uniforme di riempitivi o indurenti, causando "tensioni interne" e difetti nel prodotto finale.
La precisione dell'immissione delle materie prime, in particolare il rapporto molare tra gruppi isocianato (NCO) e idrossile (OH), è fondamentale per mantenere la continuità qualitativa. Questo rapporto NCO/OH determina direttamente le proprietà del prodotto finale; all'aumentare del rapporto, aumentano anche le principali proprietà fisiche come la resistenza alla trazione, il modulo elastico e la durezza. Il rapporto influenza anche la viscosità e il comportamento di polimerizzazione del materiale. Altre condizioni critiche del processo, come il profilo termico, sono altrettanto importanti. Un riscaldamento insufficiente o non uniforme può causare una polimerizzazione non omogenea e ritiri localizzati, mentre i componenti volatili possono evaporare rapidamente, dando luogo a bolle e imperfezioni.
Un'analisi dettagliata delle cause alla base dei difetti rivela che un singolo sensore o parametro è spesso insufficiente per una diagnosi accurata. Un problema come "Nessun gel o mancata polimerizzazione" potrebbe essere causato da un rapporto di miscelazione errato, calore insufficiente o miscelazione impropria. Queste cause sono spesso interconnesse. Ad esempio, una temperatura troppo bassa rallenta il processo di polimerizzazione e può essere erroneamente diagnosticata come un problema con il rapporto tra i materiali. Per comprendere e affrontare veramente la causa principale, è necessario misurare simultaneamente più parametri. Ciò richiede una suite completa di sensori in grado di correlare i dati in tempo reale provenienti da diverse fonti per isolare il vero fattore causale dai sintomi risultanti, un compito che va oltre le capacità del monitoraggio tradizionale a punto singolo.
1.3. Impatto economico e ambientale delle inefficienze
Le sfide tecniche nella produzione di poliuretano hanno ripercussioni economiche e ambientali dirette e significative. Le materie prime di alta qualità, come polioli e isocianati, sono costose e i loro prezzi sono soggetti a fluttuazioni dovute a interruzioni della catena di approvvigionamento, alla dipendenza dal petrolio greggio e alla domanda globale. Quando un lotto di prodotti non soddisfa le specifiche di qualità, lo spreco di materie prime rappresenta una perdita finanziaria diretta che aggrava ulteriormente questi costi elevati. Anche i fermi macchina imprevisti, derivanti dalla necessità di individuare e correggere le deviazioni di processo, costituiscono un'importante voce di spesa.
Sul fronte ambientale, le inefficienze e gli sprechi intrinseci ai metodi di produzione tradizionali rappresentano una seria preoccupazione. Molti rivestimenti poliuretanici convenzionali sono a base di solventi e contribuiscono all'inquinamento atmosferico attraverso le emissioni di composti organici volatili (COV). Sebbene le industrie stiano adottando sempre più alternative a base d'acqua e a basso contenuto di COV, queste spesso non riescono a eguagliare le prestazioni delle loro controparti a base di solventi nelle applicazioni ad alte prestazioni. Inoltre, le materie prime utilizzate nella produzione tradizionale di poliuretano sono derivate dal petrolio, non rinnovabili e non biodegradabili. I prodotti difettosi che finiscono come rifiuti possono rilasciare sostanze chimiche nocive nell'ambiente durante il loro processo di decomposizione, che può durare fino a 200 anni.
La convergenza di questi fattori economici e ambientali crea un solido caso aziendale a favore della digitalizzazione. Implementando le soluzioni proposte in questo report, un'azienda può contemporaneamente ridurre i costi, migliorare la redditività e rafforzare il proprio profilo di sostenibilità. Affrontare il problema tecnico dell'incoerenza dei lotti attenua direttamente i problemi finanziari e ambientali, trasformando un aggiornamento tecnologico in un imperativo strategico per il business.
Monitoraggio in linea del contenuto di isocianato libero nel poliuretano
II. Tecnologie avanzate di monitoraggio in tempo reale
Per superare le sfide intrinseche della produzione di poliuretano, è essenziale passare dai tradizionali test di laboratorio al monitoraggio in linea in tempo reale. Questo nuovo paradigma si basa su una serie di tecnologie di sensori avanzate in grado di fornire dati continui e utilizzabili sui parametri critici del processo.
2.1. Monitoraggio reologico in linea
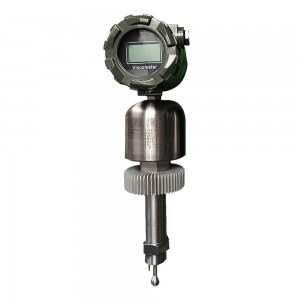
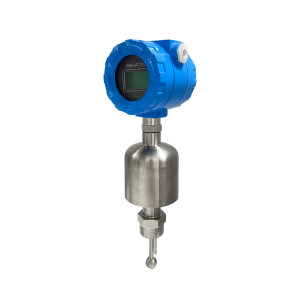
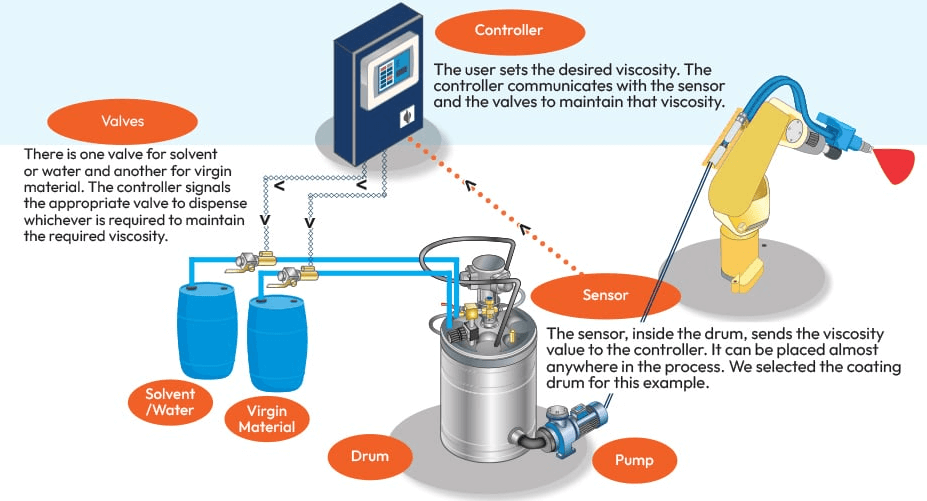
Le proprietà reologiche, come la viscosità e la densità, sono fondamentali per la buona riuscita di una reazione di polimerizzazione del poliuretano. Non si tratta semplicemente di caratteristiche fisiche, ma fungono da indicatori diretti dei processi di polimerizzazione e reticolazione. Il monitoraggio in tempo reale di queste proprietà viene effettuato mediante viscosimetri e densimetri integrati nel processo.
Strumenti come ilLonnincontratoerPolysirenaViscometerEViscosìgrazieProcecisorQuesti dispositivi sono progettati per l'inserimento diretto in condotte e reattori, consentendo la misurazione continua della viscosità, della densità e della temperatura di un fluido. Il loro funzionamento si basa su principi quali la tecnologia a diapason vibrante, che è robusta, non richiede parti in movimento ed è insensibile a vibrazioni esterne e variazioni di flusso. Questa capacità fornisce un metodo non distruttivo e in tempo reale per monitorare il processo di polimerizzazione. Il rapporto molare NCO/OH e la formazione di legami polari, ad esempio, influenzano direttamente la viscosità, rendendola un indicatore affidabile dell'andamento della reazione. Assicurandosi che la viscosità rimanga entro un intervallo specificato, il team di produzione può verificare che la reazione proceda come desiderato e controllare l'aggiunta di estensori di catena per raggiungere il peso molecolare e il grado di reticolazione desiderati. Questo controllo preciso e in tempo reale migliora la qualità del prodotto e riduce gli sprechi, prevenendo la produzione di lotti non conformi alle specifiche.
2.2. Analisi spettroscopica della composizione chimica
Mentre le proprietà reologiche indicano lo stato fisico del materiale,analisi spettroscopica in tempo realeFornisce una comprensione più approfondita della reazione a livello chimico. La spettroscopia nel vicino infrarosso (NIR) è un metodo superiore per monitorare continuamente la reazione principale quantificando la concentrazione di gruppi isocianato (%NCO) e idrossile.
Questo metodo rappresenta un significativo progresso rispetto alla tradizionale titolazione di laboratorio, che è lenta e utilizza sostanze chimiche che richiedono uno smaltimento specifico. La capacità di un sistema NIR in tempo reale di monitorare più punti del processo da un singolo analizzatore offre un vantaggio significativo in termini di efficienza e sicurezza. Il rapporto NCO/OH non è solo una variabile di processo; è un fattore determinante diretto delle proprietà del prodotto finale, tra cui resistenza alla trazione, modulo elastico e durezza. Fornendo dati continui e in tempo reale su questo rapporto critico, un sensore NIR consente la regolazione proattiva delle velocità di alimentazione del materiale. Ciò trasforma il processo di controllo da un approccio reattivo, basato sui difetti, a una strategia proattiva di qualità fin dalla progettazione, in cui un preciso rapporto NCO/OH viene mantenuto durante tutta la reazione per garantire un risultato di alta qualità.
2.3. Analisi dielettrica (DEA) per il monitoraggio dello stato di polimerizzazione
L'analisi dielettrica (DEA), nota anche come analisi termica dielettrica (DETA), è una tecnica efficace per monitorare il processo di polimerizzazione "invisibile" all'interno dello stampo, fondamentale per la qualità del prodotto finale. Essa misura direttamente le variazioni di viscosità e di stato di polimerizzazione di un materiale applicando una tensione sinusoidale e misurando le conseguenti variazioni nella mobilità dei portatori di carica (ioni e dipoli). Durante il processo di polimerizzazione, la viscosità del materiale aumenta drasticamente e la mobilità dei portatori di carica diminuisce, fornendo una misura diretta e quantificabile dell'andamento della polimerizzazione.
La DEA può determinare con precisione il punto di gelificazione e la fine del processo di polimerizzazione, anche per sistemi a polimerizzazione rapida. Offre una visione più dettagliata che integra altre tecnologie. Mentre un viscosimetro in linea misura la viscosità complessiva del materiale, un sensore DEA fornisce informazioni sulla progressione a livello chimico della reazione di reticolazione. La combinazione di unviscosimetro in linea(misurando ilrisultatodella cura) e un sensore DEA (che misura ilprogressioneLa DEA (analisi dell'efficacia dei farmaci) fornisce una visione completa e a due livelli del processo, consentendo un controllo e una diagnosi estremamente precisi. La DEA può essere utilizzata anche per monitorare l'efficacia di vari additivi e riempitivi.
Il confronto tra queste tecnologie evidenzia la loro natura complementare. Nessun singolo sensore è in grado di fornire un quadro completo della complessa reazione del poliuretano. Una soluzione olistica richiede l'integrazione di più sensori per monitorare simultaneamente diverse proprietà fisiche e chimiche.
| Parametro monitorato | Principio tecnologico | Casi d'uso principali |
| Viscosità, Temperatura | Viscosimetro a diapason vibrante | Controllo qualità delle materie prime, monitoraggio delle reazioni in tempo reale, rilevamento del punto finale. |
| %NCO, numero di idrossile | Spettroscopia nel vicino infrarosso (NIR) | Monitoraggio in tempo reale della composizione chimica, controllo del rapporto di alimentazione, ottimizzazione del catalizzatore. |
| Stato di polimerizzazione, punto di gelificazione | Analisi dielettrica (DEA) | Monitoraggio della polimerizzazione nello stampo, verifica del tempo di gelificazione, analisi dell'efficacia degli additivi. |
Tabella 2.1: Confronto tra tecnologie avanzate di monitoraggio in linea per la produzione di poliuretano
III. Framework di modellazione predittiva quantitativa
I ricchi flussi di dati provenienti da tecnologie di monitoraggio avanzate sono un prerequisito per la digitalizzazione, ma il loro pieno valore si realizza quando vengono utilizzati per costruire modelli predittivi quantitativi. Questi modelli trasformano i dati grezzi in informazioni utili, consentendo una comprensione più approfondita del processo e un passaggio a un'ottimizzazione proattiva.
3.1. Modellazione chemoreologica e della cinetica di reticolazione
La semplice raccolta di dati dai sensori non è sufficiente per ottenere un vero controllo di processo; i dati devono essere utilizzati per costruire un modello che spieghi il comportamento sottostante della reazione chimica. I modelli chemoreologici e di cinetica di polimerizzazione collegano la conversione chimica ai cambiamenti fisici, come l'aumento della viscosità e il tempo di gelificazione. Questi modelli sono particolarmente utili per i sistemi a polimerizzazione rapida, dove la natura transitoria di un fenomeno rende difficile l'analisi tradizionale.5
I metodi isoconversionali, noti anche come approcci senza modello, possono essere applicati a dati non isotermici per prevedere la cinetica di reazione delle resine a rapida polimerizzazione. Tali modelli implicano un'analisi termo-chimica-reologica fortemente accoppiata, il che significa che considerano l'interazione tra temperatura, composizione chimica e proprietà di flusso del materiale. Costruendo una rappresentazione matematica dell'intera reazione, questi modelli vanno oltre il semplice monitoraggio per fornire una vera comprensione del processo. Possono prevedere come la viscosità cambierà nel tempo per un dato profilo di temperatura, o come una variazione del catalizzatore modificherà la velocità di reazione, fornendo uno strumento sofisticato per il controllo e l'ottimizzazione.
3.2. Analisi chemiometrica e regressione multivariata
La produzione di poliuretano è un processo multivariato in cui molteplici fattori interagiscono per determinare la qualità del prodotto finale. La sperimentazione tradizionale, basata su un singolo fattore, richiede molto tempo e non riesce a cogliere le complesse relazioni non lineari tra le variabili. Le tecniche chemiometriche, come la regressione ai minimi quadrati parziali (PLS) e la metodologia di superficie di risposta (RSM), sono state progettate per affrontare questa sfida.
La regressione ai minimi quadrati parziali (PLS) è una tecnica particolarmente adatta all'analisi di grandi insiemi di dati correlati, come quelli generati da uno spettrometro NIR in tempo reale. La PLS riduce il problema da un elevato numero di variabili interrelate a un numero limitato di fattori estratti, risultando quindi eccellente per scopi predittivi. Nel contesto della produzione di poliuretano, la PLS può essere utilizzata per diagnosticare problemi di processo e rivelare come le variabili qualitative variano spazialmente all'interno del prodotto.
La metodologia di superficie di risposta (RSM, Response Surface Methodology) è un potente metodo matematico e statistico specificamente progettato per la modellazione e l'ottimizzazione delle condizioni sperimentali. L'RSM consente di analizzare gli effetti combinati di molteplici fattori, come il rapporto NCO/OH, il coefficiente di estensione della catena e la temperatura di polimerizzazione, su una variabile di risposta desiderata, come la resistenza alla trazione. Posizionando strategicamente i punti sperimentali in regioni critiche, l'RSM può caratterizzare con precisione le relazioni non lineari sottostanti e gli effetti interattivi tra i fattori. Uno studio ha dimostrato l'efficacia di questo approccio, con un modello in grado di prevedere le proprietà finali con un errore di precisione impressionante, pari a solo il 2,2%, fornendo una valida conferma della metodologia. La capacità di mappare l'intera "superficie di risposta" per un parametro di qualità consente a un ingegnere di identificare simultaneamente la combinazione ottimale di tutti i fattori, portando a una soluzione superiore.
3.3. Gemello digitale del processo produttivo
Un gemello digitale è una replica virtuale e dinamica di una risorsa, un sistema o un processo fisico. Nell'industria chimica, questa replica è alimentata da dati in tempo reale provenienti da sensori IoT e da modelli predittivi. Funge da simulazione vivente e ad alta fedeltà della linea di produzione. Il vero valore di un gemello digitale risiede nella sua capacità di fornire un ambiente a basso rischio per l'ottimizzazione ad alto impatto.
La produzione di poliuretano è un processo costoso a causa delle materie prime di alto valore e dell'elevato consumo energetico. Condurre esperimenti fisici per ottimizzare il processo è quindi un'attività ad alto rischio e ad alto costo. Un gemello digitale affronta direttamente questa sfida, consentendo agli ingegneri di eseguire migliaia di scenari "what-if" su un modello virtuale senza consumare materie prime o tempo di produzione. Questa capacità non solo accelera il time-to-market per le nuove formulazioni, ma riduce anche significativamente i costi e i rischi dell'ottimizzazione del processo. Inoltre, i gemelli digitali possono colmare il divario tra le nuove tecnologie digitali e i sistemi legacy più datati, integrando dati in tempo reale provenienti dall'infrastruttura esistente e fornendo un ambiente digitale unificato senza la necessità di interventi di ristrutturazione radicali.
IV. Intelligenza artificiale/Apprendimento automatico per il controllo di processo e il rilevamento delle anomalie
I modelli predittivi trasformano i dati in comprensione, ma l'intelligenza artificiale (IA) e l'apprendimento automatico (ML) fanno un ulteriore passo avanti: trasformano la comprensione in azione autonoma e controllo intelligente.
4.1. Sistemi di rilevamento di anomalie e guasti
I sistemi tradizionali di controllo di processo si basano su soglie statiche e predefinite per attivare gli allarmi. Questo approccio è soggetto a errori, in quanto può non rilevare deviazioni graduali che rimangono entro un intervallo accettabile o può generare falsi allarmi che desensibilizzano gli operatori. Il rilevamento delle anomalie basato sull'intelligenza artificiale rappresenta un significativo cambio di paradigma. Questi sistemi vengono addestrati su dati storici per apprendere i normali modelli operativi di un processo. Possono quindi identificare e segnalare automaticamente qualsiasi deviazione da questo modello appreso, anche se un parametro non ha ancora superato una soglia statica.
Ad esempio, un aumento graduale ma costante della viscosità in un determinato intervallo di tempo, pur rimanendo entro i limiti accettabili, potrebbe essere il segnale premonitore di un problema imminente che un sistema tradizionale non rileverebbe. Un sistema di rilevamento delle anomalie basato sull'intelligenza artificiale riconoscerebbe questo comportamento anomalo e genererebbe un allarme tempestivo, consentendo al team di adottare misure proattive per prevenire la produzione di un lotto difettoso. Questa funzionalità migliora significativamente il controllo qualità, rilevando le deviazioni dalle specifiche desiderate, riducendo il rischio di prodotti difettosi e garantendo la conformità.
4.2. Manutenzione predittiva per risorse critiche
I fermi macchina non pianificati rappresentano uno dei costi più significativi nella produzione industriale. Le strategie di manutenzione tradizionali sono reattive ("riparare solo quando si rompe") o basate sul tempo (ad esempio, sostituire una pompa ogni sei mesi, indipendentemente dalle sue condizioni). La manutenzione predittiva, basata su modelli di apprendimento automatico, offre un'alternativa di gran lunga superiore.
Analizzando continuamente i dati in tempo reale provenienti dai sensori (ad esempio, vibrazioni, temperatura, pressione), questi modelli possono identificare i primi segnali di degrado delle apparecchiature e prevedere potenziali guasti. Il sistema può fornire una "previsione del tempo di guasto", consentendo al team di programmare le riparazioni durante un fermo impianto pianificato con settimane o addirittura mesi di anticipo. Ciò elimina i costosi tempi di inattività dovuti a guasti imprevisti e consente una migliore pianificazione di manodopera, ricambi e logistica. Il ritorno sull'investimento (ROI) per questo approccio è considerevole e ben documentato da studi di caso. Ad esempio, una raffineria ha ottenuto un ROI triplo implementando un programma di ispezione proattiva, mentre una compagnia petrolifera e del gas ha risparmiato milioni di dollari con un sistema di allarme precoce che ha rilevato anomalie nelle apparecchiature. Questi vantaggi finanziari tangibili dimostrano la validità del passaggio da una strategia di manutenzione reattiva a una predittiva.
4.3. Controllo predittivo della qualità
Il controllo predittivo della qualità cambia radicalmente il ruolo dell'assicurazione qualità, trasformandola da una verifica post-produzione a una funzione proattiva, in corso di processo. Invece di attendere che il prodotto finito venga testato per proprietà come durezza o resistenza alla trazione, i modelli di apprendimento automatico possono analizzare continuamente i dati di processo in tempo reale provenienti da tutti i sensori per prevedere, con un elevato grado di affidabilità, quali saranno gli attributi di qualità finali.
Un modello predittivo di qualità è in grado di identificare la complessa interazione tra la qualità delle materie prime, i parametri di processo e le condizioni ambientali per determinare le impostazioni di produzione ottimali per ottenere il risultato desiderato. Se il modello prevede che il prodotto finale non sarà conforme alle specifiche (ad esempio, troppo morbido), può avvisare l'operatore o persino regolare automaticamente un parametro di processo (ad esempio, la velocità di alimentazione del catalizzatore) per correggere la deviazione in tempo reale. Questa capacità non solo aiuta a prevenire i difetti prima che si verifichino, ma accelera anche la ricerca e lo sviluppo fornendo previsioni più rapide delle proprietà e identificando modelli sottostanti nei dati. Questo approccio è un imperativo strategico per i produttori che mirano a massimizzare la resa e migliorare l'efficienza operativa.
V. Tabella di marcia per l'implementazione tecnica
L'implementazione di queste soluzioni avanzate richiede un approccio strutturato e graduale che affronti la complessità dell'integrazione dei dati e delle infrastrutture preesistenti. Una roadmap ben definita è essenziale per mitigare i rischi e dimostrare un rapido ritorno sull'investimento (ROI).
5.1. Approccio graduale alla trasformazione digitale
Un percorso di trasformazione digitale di successo non dovrebbe iniziare con una revisione completa. Gli elevati costi di investimento iniziali e la complessità dell'integrazione di nuovi sistemi possono essere proibitivi, soprattutto per le piccole e medie imprese. Un approccio più efficace consiste nell'adottare un'implementazione graduale, iniziando con una Proof of Concept (PoC) su una singola linea di produzione pilota. Questo progetto a basso rischio e su piccola scala consente all'azienda di testare l'interoperabilità di nuovi sensori e software con l'infrastruttura esistente e di valutarne le prestazioni prima di impegnarsi in un'implementazione più ampia. Il ROI quantificato derivante da questo successo iniziale può quindi essere utilizzato per costruire un business case convincente per un'implementazione su scala più ampia. Questo approccio è in linea con i principi fondamentali dell'Industria 4.0, che enfatizzano l'interoperabilità, la capacità in tempo reale e la modularità.
5.2. Architettura di gestione e integrazione dei dati
Una solida infrastruttura dati è fondamentale per tutte le soluzioni predittive e basate sull'intelligenza artificiale. L'architettura dati deve essere in grado di gestire l'enorme volume e la varietà di tipologie di dati generati da una smart factory. Ciò in genere implica un approccio a livelli che include un sistema di archiviazione storica dei dati e un data lake.
Storico dei dati:Un data historian è un database specializzato progettato per raccogliere, archiviare e gestire grandi quantità di dati di serie temporali provenienti da processi industriali. Funge da archivio digitale meticolosamente organizzato, catturando ogni fluttuazione di temperatura, lettura di pressione e portata con un timestamp preciso. Il data historian è lo strumento ottimale per gestire i flussi di dati continui e ad alto volume provenienti dai sensori di processo ed è il "carburante perfetto" per analisi avanzate.
Data Lake:Un data lake è un repository centrale che contiene dati grezzi nel loro formato nativo e può ospitare diverse tipologie di dati, inclusi dati strutturati di serie temporali, immagini non strutturate provenienti da telecamere di qualità e log di macchina. Il data lake è progettato per gestire enormi quantità di dati eterogenei provenienti da ogni angolo di un'azienda, consentendo una visione più olistica e completa. Un'implementazione di successo richiede sia un sistema di archiviazione dati per i dati di processo principali, sia un data lake per una visione più ampia e completa che consenta analisi complesse come l'analisi delle cause principali e la correlazione con dati non provenienti da sensori.
Un'architettura logica a livelli per l'integrazione dei dati potrebbe essere strutturata come segue:
| Strato | Componente | Funzione | Tipo di dati |
| Bordo | Sensori IoT, gateway, PLC | Acquisizione dei dati in tempo reale ed elaborazione locale | Serie temporali, binarie, discrete |
| Fondazione dei dati | Storico dei dati | Archiviazione ad alte prestazioni e con timestamp dei dati di processo | Serie temporali strutturate |
| Archivio centrale | Lago dei dati | Archivio centralizzato e scalabile per tutte le fonti di dati | Strutturato, semi-strutturato, non strutturato |
| Analisi e intelligenza artificiale | Piattaforma di analisi | Esegue modelli predittivi, apprendimento automatico e business intelligence. | Tutti i tipi di dati |
Tabella 5.1: Componenti chiave per l'integrazione e la gestione dei dati
5.3. Affrontare le sfide dell'integrazione dei sistemi legacy
Molti impianti chimici si affidano ancora a sistemi di tecnologia operativa (OT) vecchi di oltre un decennio, che spesso utilizzano protocolli proprietari incompatibili con gli standard moderni. La sostituzione di questi sistemi obsoleti, come i sistemi di controllo distribuito (DCS) o i controllori logici programmabili (PLC), è un progetto multimilionario che può causare significativi fermi di produzione. Una soluzione più pratica ed economicamente vantaggiosa è quella di utilizzare gateway e API IoT come ponte di collegamento.
I gateway IoT fungono da intermediari, traducendo i dati provenienti dai nuovi sensori IoT in un formato comprensibile ai sistemi preesistenti. Permettono alle aziende di implementare un monitoraggio avanzato senza una revisione completa dei sistemi esistenti, superando direttamente la barriera dei costi e rendendo le soluzioni proposte molto più accessibili. Inoltre, l'implementazione dell'edge computing, in cui i dati vengono elaborati direttamente alla fonte, può ridurre la larghezza di banda della rete e migliorare la reattività in tempo reale.
5.4. Decisione sull'architettura on-premise o cloud
La decisione su dove ospitare le piattaforme di dati e analisi è cruciale e ha implicazioni significative in termini di costi, sicurezza e scalabilità. Non si tratta di una semplice scelta binaria, ma dovrebbe basarsi su un'attenta analisi dei casi d'uso specifici.
| Criterio | In loco | Nuvola |
| Controllare | Controllo completo su hardware, software e sicurezza. Ideale per settori altamente regolamentati. | Meno controllo diretto; un modello di responsabilità condivisa. |
| Costo | Elevati costi iniziali dell'hardware; ammortamento e manutenzione sono a carico dell'azienda. | Riduzione dei costi iniziali grazie al modello "paga solo per ciò che usi". |
| Scalabilità | Elasticità limitata; richiede approvvigionamento manuale e investimenti di capitale per l'espansione. | Scalabilità ed elasticità enormi; può aumentare e diminuire dinamicamente. |
| Latenza | Bassa latenza, poiché i dati sono fisicamente vicini alla sorgente. | Potrebbe presentare una latenza eccessiva per alcuni carichi di lavoro di controllo in tempo reale. |
| Innovazione | Accesso più lento alle nuove tecnologie; richiede aggiornamenti manuali di software e hardware. | Funzionalità in rapida espansione grazie a innovazioni come l'intelligenza artificiale e l'apprendimento automatico. |
| Sicurezza | L'azienda è l'unica responsabile di tutte le pratiche di sicurezza. | Responsabilità condivisa con il fornitore, che gestisce numerosi livelli di sicurezza. |
Tabella 5.2: Matrice decisionale Cloud vs. On-Premise
Una strategia digitale di successo spesso si avvale di un modello ibrido. I cicli di controllo critici a bassa latenza e i dati di formulazione altamente proprietari possono essere mantenuti in locale per garantire la massima sicurezza e il massimo controllo. Allo stesso tempo, è possibile utilizzare una piattaforma basata sul cloud per un data lake centralizzato, che consenta analisi storiche a lungo termine, ricerca collaborativa con partner esterni e accesso a strumenti di intelligenza artificiale e apprendimento automatico all'avanguardia.
VI. Manuale pratico di ottimizzazione e diagnostica
Il vero valore del monitoraggio e della modellazione avanzati si manifesta quando vengono utilizzati per creare strumenti concreti per i responsabili di produzione e gli ingegneri. Questi strumenti possono automatizzare e migliorare il processo decisionale, passando da una risoluzione dei problemi reattiva a un controllo proattivo basato su modelli.
6.1. Un framework diagnostico basato su modelli
In un ambiente di produzione tradizionale, la risoluzione dei problemi relativi a un difetto è un processo manuale e dispendioso in termini di tempo, che si basa sull'esperienza dell'operatore e su un approccio per tentativi ed errori. Un framework diagnostico basato su modelli automatizza questo processo utilizzando dati in tempo reale e output del modello per identificare istantaneamente la causa principale più probabile di un problema.
Il framework funziona come un albero decisionale o un diagramma di flusso logico. Quando viene rilevato un sintomo di difetto (ad esempio, una lettura anomala della viscosità da un viscosimetro in linea), il sistema correla automaticamente questo sintomo con i dati provenienti da altri sensori (ad esempio, temperatura, rapporto NCO/OH) e con gli output dei modelli predittivi (ad esempio, il modello RSM per la durezza). Il sistema può quindi presentare all'operatore un elenco prioritario delle potenziali cause principali, riducendo i tempi di diagnosi da ore a minuti e consentendo un'azione correttiva molto più rapida. Questo approccio passa dalla semplice individuazione di un difetto all'identificazione e alla correzione proattiva del problema di fondo.
Figura 6.1: Diagramma di flusso semplificato che illustra il processo di utilizzo dei dati dei sensori in tempo reale e dei modelli predittivi per guidare gli operatori verso una specifica causa principale e un'azione correttiva.
Questo approccio può essere riassunto in una matrice diagnostica che fornisce una guida di consultazione rapida per il pubblico di riferimento.
| Difetto/Sintomo | Flusso di dati rilevanti | Probabile causa principale |
| Durezza non uniforme | Rapporto NCO/OH, profilo di temperatura | Rapporto tra i materiali errato, profilo di temperatura non uniforme |
| Scarsa adesione | Temperatura superficiale, umidità | Preparazione inadeguata della superficie, interferenze dovute all'umidità ambientale |
| Bolle o imperfezioni | Profilo di viscosità, Temperatura | Componenti volatili, miscelazione o profilo termico non corretti |
| Tempi di indurimento incoerenti | Rapporto NCO/OH, Temperatura, Velocità di alimentazione del catalizzatore | Concentrazione errata del catalizzatore, fluttuazioni di temperatura |
| Struttura indebolita | Tempo di gelificazione, profilo di viscosità | Calore insufficiente, restringimento localizzato su una zona fredda |
Tabella 6.2: Matrice diagnostica difetto-informazione
6.2. Procedure operative standard (SOP) intelligenti
Le procedure operative standard (SOP) tradizionali sono documenti cartacei statici che forniscono una guida rigida e dettagliata per i processi produttivi. Sebbene siano essenziali per standardizzare le operazioni e garantire la conformità, non sono in grado di tenere conto delle deviazioni di processo in tempo reale. Una "SOP intelligente" è una nuova generazione di procedure dinamiche integrate con i dati di processo in tempo reale.
Ad esempio, una procedura operativa standard (SOP) tradizionale per un processo di miscelazione potrebbe specificare una temperatura e un tempo di miscelazione costanti. Una SOP intelligente, invece, sarebbe collegata ai sensori di temperatura e viscosità in tempo reale. Se un sensore rileva un calo della temperatura ambiente, la SOP intelligente potrebbe regolare dinamicamente il tempo o la temperatura di miscelazione necessari per compensare la variazione, garantendo che la qualità del prodotto finale rimanga costante. Questo rende la SOP un documento dinamico e adattivo che aiuta gli operatori a prendere la decisione ottimale in un ambiente fluido e in tempo reale, minimizzando la variabilità, riducendo gli errori e migliorando l'efficienza complessiva.
6.3. Ottimizzazione dei circuiti di controllo
Il pieno potenziale dei sensori e dei modelli predittivi si manifesta quando questi vengono integrati in un sistema che controlla attivamente il processo. Ciò implica l'applicazione delle migliori pratiche per la messa a punto dei circuiti di controllo e l'implementazione di strategie di controllo avanzate.
L'ottimizzazione del circuito di controllo è un processo sistematico che inizia con una profonda comprensione del processo, definendo l'obiettivo di controllo e utilizzando poi dati in tempo reale per calibrare il circuito. Strategie di controllo di processo avanzato (APC), come il controllo a cascata e il controllo feed-forward, possono essere utilizzate per migliorare la stabilità e la reattività. L'obiettivo finale è chiudere il ciclo dati-azione: un sensore NIR in linea fornisce dati in tempo reale sul rapporto NCO/OH, un modello predittivo prevede il risultato e il circuito di controllo utilizza queste informazioni per regolare automaticamente la pompa di alimentazione dell'isocianato, mantenendo il rapporto ottimale ed eliminando la variabilità. Il monitoraggio continuo delle prestazioni del circuito è fondamentale per rilevare derive, identificare problemi del sensore e determinare quando ricalibrare prima che le prestazioni del processo si degradino.
VII. Casi di studio e migliori pratiche
I vantaggi del monitoraggio avanzato e della modellazione quantitativa non sono meramente teorici; sono convalidati da successi concreti e da un ROI quantificabile. Le esperienze dei leader del settore offrono preziosi insegnamenti e una convincente giustificazione economica per la digitalizzazione.
7.1. Lezioni dai leader del settore
Gli sforzi di digitalizzazione delle principali aziende chimiche dimostrano una tendenza chiara: il successo deriva da una strategia olistica e completa, non da un approccio frammentario.
DuPont:Riconoscendo la necessità di una catena di approvvigionamento resiliente in un mercato volatile, l'azienda ha implementato una piattaforma digitale personalizzata per la modellazione di scenari "what-if". Ciò ha permesso di prendere decisioni aziendali più intelligenti e di distribuire efficacemente oltre 1.000 prodotti con capacità predittive avanzate. La lezione appresa è che connettere sistemi eterogenei, dalla catena di approvvigionamento alle operazioni, a una piattaforma centralizzata fornisce una visione completa dell'intera catena del valore.
Covestro:È stata lanciata una strategia globale di digitalizzazione aziendale per creare un'unica fonte centralizzata di dati di progetto, abbandonando la dipendenza dai fogli di calcolo. Questo approccio integrato ha permesso di risparmiare il 90% del tempo precedentemente impiegato nella raccolta e convalida manuale dei dati, aumentando significativamente l'affidabilità. L'azienda ha inoltre sfruttato la digitalizzazione per sviluppare nuovi prodotti più rapidamente e migliorare la qualità dei prodotti e la redditività della produzione.
SABIC:È stata implementata una piattaforma di operazioni digitali a livello aziendale che integra la qualità delle materie prime, i parametri di processo e le condizioni ambientali in strumenti predittivi digitali. Una soluzione di monitoraggio dello stato di salute degli impianti basata sull'intelligenza artificiale, ad esempio, è operativa in tutti gli stabilimenti a livello globale, prevedendo potenziali guasti delle apparecchiature critiche e consentendo una manutenzione proattiva. Questo approccio olistico ha portato a miglioramenti in termini di efficienza energetica, affidabilità degli impianti e impatto ambientale.
7.2. Ritorno sull'investimento e benefici tangibili
Investire in queste tecnologie è una decisione strategica aziendale con un ritorno sull'investimento chiaro e sostanziale. Casi di studio provenienti da diversi settori forniscono una valida conferma dei benefici finanziari e operativi.
Analisi predittiva:Il software AVEVA Predictive Analytics ha dimostrato di poter generare un risparmio di efficienza fino a 37 milioni di dollari in 24 mesi, con una riduzione del 10% dei costi di manutenzione ricorrenti e l'eliminazione di 3.000 ore di manutenzione annuali. Un'azienda petrolifera e del gas ha risparmiato 33 milioni di dollari utilizzando un sistema di allerta precoce basato sul cloud per rilevare anomalie nelle apparecchiature. Il programma di una raffineria ha prodotto un ROI triplo e ha ridotto in modo sicuro il numero di punti di monitoraggio della corrosione del 27,4%.
Miglioramenti dell'efficienza:Un'azienda produttrice di prodotti chimici speciali si trovava ad affrontare la sfida di ridurre i costi operativi e migliorare la prevedibilità della produzione. Grazie all'implementazione di un'analisi completa per individuare le opportunità di miglioramento, ha ottenuto un significativo ritorno sull'investimento (ROI) di 2,7:1, con miglioramenti nella resa unitaria delle materie prime e un incremento della produzione unitaria.
Sicurezza e logistica:Un impianto del gas è riuscito a ridurre del 70% i tempi di evacuazione e di raduno grazie all'automazione, dopo aver fallito ripetutamente gli audit di sicurezza. La piattaforma digitale di SABIC ha automatizzato i processi di documentazione manuale, che in precedenza richiedevano quattro giorni, riducendoli a un solo giorno, eliminando i principali colli di bottiglia ed evitando le spese di sosta.
Questi risultati dimostrano che le strategie proposte non sono un concetto astratto, bensì un percorso comprovato e quantificabile per raggiungere maggiore redditività, efficienza e sicurezza.
7.3. Caso di studio teorico: ottimizzazione del rapporto NCO/OH
Questo studio di caso finale illustra come i concetti presentati in questo rapporto possano essere applicati in una narrazione unica e coerente per risolvere un problema comune e costoso nella produzione di poliuretano.
Scenario:Un produttore di rivestimenti in poliuretano sta riscontrando incongruenze tra i diversi lotti di produzione in termini di durezza e tempo di indurimento del prodotto finale. I tradizionali test di laboratorio sono troppo lenti per diagnosticare il problema in tempo utile a salvare il lotto, con conseguente notevole spreco di materiale. Il team sospetta che la causa principale sia una fluttuazione del rapporto NCO/OH.
Soluzione:
Monitoraggio in tempo reale:Il team installa un sensore di spettroscopia NIR in tempo reale nella linea di alimentazione per monitorare continuamente il rapporto NCO/OH.2I dati provenienti da questo sensore vengono trasmessi in streaming a un sistema di archiviazione dati, che fornisce una registrazione continua e accurata di questo parametro critico.
Modellazione quantitativa:Utilizzando i dati storici NIR, il team ha sviluppato un modello RSM che stabilisce la relazione precisa tra il rapporto NCO/OH e la durezza e il tempo di indurimento del prodotto finale. Questo modello consente loro di determinare il rapporto ottimale per ottenere le proprietà desiderate e di prevedere la qualità finale di un lotto mentre si trova ancora nel reattore.
Rilevamento delle anomalie basato sull'intelligenza artificiale:Un modello di rilevamento delle anomalie basato sull'intelligenza artificiale viene applicato al flusso di dati proveniente dal sensore NIR. Il modello apprende il profilo operativo normale per il rapporto NCO/OH. Se rileva una deviazione da questo schema appreso, anche una piccola e graduale variazione, invia un avviso tempestivo al team di produzione. Ciò consente di ricevere un allarme settimane prima che un problema venga rilevato con i tradizionali campionamenti di laboratorio.
Controllo automatizzato dei processi:Il passo finale consiste nel chiudere il ciclo. Viene implementato un sistema di controllo predittivo che utilizza i dati in tempo reale del sensore NIR per regolare automaticamente la pompa di alimentazione dell'isocianato. Questo elimina il fattore umano e garantisce che il rapporto NCO/OH venga mantenuto al valore ottimale durante tutta la reazione, eliminando la variabilità e garantendo una qualità costante.
Applicando questo quadro di riferimento completo, il produttore può passare da un modello di produzione reattivo e basato sui difetti a uno proattivo e guidato dai dati, garantendo che ogni lotto soddisfi gli standard di qualità, riducendo gli sprechi e migliorando la redditività complessiva.
Data di pubblicazione: 8 settembre 2025


