

L'industria cosmetica moderna è caratterizzata da formulazioni complesse, spesso composte da fluidi non newtoniani. Le caratteristiche reologiche intrinseche di questi materiali, come la viscosità pseudoplastica e la tissotropia, rappresentano una sfida significativa per le metodologie di produzione tradizionali, causando incoerenza tra i lotti, elevati sprechi di materie prime e inefficienze operative in processi critici come il pompaggio e la miscelazione. I metodi convenzionali di controllo qualità, basati su misurazioni reattive della viscosità fuori linea, sono fondamentalmente inadeguati a cogliere il comportamento dinamico di questi fluidi in condizioni di produzione.
I. Reologia e fluidodinamica nella produzione cosmetica
La produzione di cosmetici è un processo complesso in cui le proprietà fisiche del fluido rivestono un'importanza fondamentale. Una profonda comprensione di queste proprietà è un prerequisito essenziale per qualsiasi discussione significativa sull'ottimizzazione del processo. La fluidodinamica dei prodotti cosmetici non è governata da relazioni semplici, il che li rende fondamentalmente diversi dai fluidi newtoniani come l'acqua.
1.1Viscosità e reologia
La viscosità è una misura della resistenza di un fluido a una sollecitazione applicata. Per i fluidi newtoniani semplici, questa proprietà è costante e può essere caratterizzata da un singolo valore. Tuttavia, le formulazioni cosmetiche raramente seguono questa semplice classificazione. La maggior parte di lozioni, creme e shampoo sono classificati come fluidi non newtoniani, la cui resistenza al flusso varia in funzione della forza (taglio) applicata.
La reologia è la disciplina più completa ed essenziale per questo settore. Si tratta dello studio del flusso e della deformazione di liquidi, gel e semisolidi. Un singolo dato non è sufficiente a prevedere il comportamento di un prodotto durante le fasi di pompaggio, miscelazione e riempimento. Le caratteristiche reologiche di un prodotto influenzano direttamente le sue qualità sensoriali, la stabilità a lungo termine nel confezionamento e le prestazioni funzionali. Ad esempio, la viscosità di una crema ne determina la spalmabilità sulla pelle, e la consistenza di uno shampoo influisce sulla quantità che il consumatore preleva dal flacone.
1.2Fluidi non newtoniani e le relative sfide di produzione
La complessità della produzione cosmetica deriva dalla diversità dei comportamenti reologici dei fluidi coinvolti. Comprendere questi comportamenti è fondamentale per affrontare le sfide produttive sottostanti.
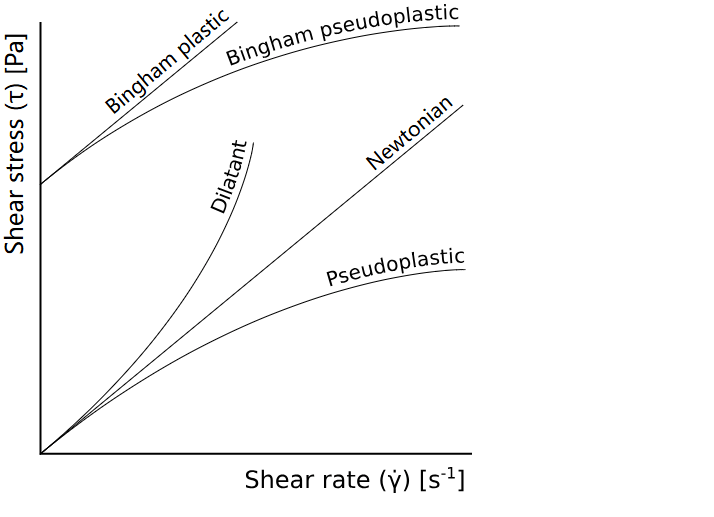
Pseudoplasticità (assottigliamento per taglio):Si tratta di una proprietà indipendente dal tempo, per cui la viscosità apparente di un fluido diminuisce all'aumentare della velocità di taglio. Molte emulsioni e lozioni cosmetiche presentano questo comportamento, che è desiderabile per i prodotti che devono essere densi a riposo ma diventare spalmabili o fluidi una volta applicati.
Tissotropia:Si tratta di una proprietà di assottigliamento per taglio dipendente dal tempo. I fluidi tissotropici, come alcuni gel e sospensioni colloidali, diventano meno viscosi se agitati o sottoposti a taglio nel tempo e impiegano un tempo fisso per tornare al loro stato originale, più viscoso, quando la sollecitazione viene rimossa. Un esempio classico è la vernice antigoccia, che si fluidifica sotto l'azione di un pennello ma si addensa rapidamente su una superficie verticale per evitare colature. Anche lo yogurt e alcuni shampoo presentano questa proprietà.
Fluidi con limite di snervamento:Questi materiali si comportano come un solido a riposo e iniziano a fluire solo dopo che una sollecitazione di taglio applicata supera un valore critico, noto come punto di snervamento o tensione di snervamento. Il ketchup ne è un esempio comune. Nel settore cosmetico, i prodotti con un punto di snervamento elevato sono percepiti dai consumatori come aventi "più volume" e una sensazione di qualità superiore.
1.3 L'impatto diretto sull'efficienza del processo
Il comportamento non lineare di questi fluidi ha un effetto profondo e spesso dannoso sulle normali operazioni di produzione.
1.3.1 Operazioni di pompaggio:
Le prestazioni delle pompe centrifughe, onnipresenti nei processi produttivi, sono significativamente influenzate dalla viscosità del fluido. La prevalenza e la portata volumetrica di una pompa possono essere notevolmente ridotte quando si pompano fluidi non newtoniani ad alta viscosità. Studi dimostrano che un aumento del contenuto di solidi in una miscela può portare a riduzioni di prevalenza ed efficienza fino al 60% e al 25%, rispettivamente, per miscele concentrate. Questa riduzione di portata non è statica; l'elevato gradiente di velocità all'interno della pompa può alterare la viscosità apparente del fluido, determinando prestazioni imprevedibili e una portata non costante. L'elevata resistenza dei liquidi viscosi esercita inoltre un maggiore carico radiale sui cuscinetti e causa problemi alle tenute meccaniche, aumentando il rischio di guasti e interventi di manutenzione.
1.3.2 Miscelazione e agitazione:
In una vasca di miscelazione, l'elevata viscosità dei fluidi cosmetici può smorzare notevolmente il flusso proveniente dalla girante di miscelazione, concentrando l'azione di taglio e di miscelazione in una piccola area immediatamente circostante le pale della girante. Ciò comporta un notevole spreco di energia e impedisce all'intero lotto di raggiungere l'omogeneità. Per i fluidi pseudoplastici, questo effetto è accentuato, poiché il fluido lontano dalla girante subisce bassi tassi di taglio e mantiene un'elevata viscosità, creando "isole di miscelazione lenta" o "pseudo-caverne" che non vengono adeguatamente omogeneizzate. Il risultato è una distribuzione non uniforme dei componenti e un prodotto finale non omogeneo.
L'approccio tradizionale di misurazione manuale e offline della viscosità è fondamentalmente inadeguato per gestire queste complessità. La viscosità di un fluido non newtoniano non è un valore singolo, ma è una funzione della velocità di taglio e, in alcuni casi, della durata del taglio. Le condizioni in cui viene misurato un campione di laboratorio (ad esempio, in un becher a una specifica velocità di rotazione e temperatura) non riflettono le condizioni di taglio dinamiche all'interno di una tubazione o di un serbatoio di miscelazione. Di conseguenza, una misurazione effettuata a una velocità di taglio e temperatura fisse è probabilmente irrilevante per il comportamento del fluido durante un processo dinamico. Quando un team di produzione si affida a controlli manuali a intervalli di due ore, non solo è troppo lento a reagire alle fluttuazioni del processo in tempo reale, ma basa anche le proprie decisioni su un valore che potrebbe non rappresentare accuratamente lo stato del fluido durante il processo. Questa dipendenza da dati imperfetti e reattivi crea un circolo vizioso di scarso controllo ed elevata variabilità operativa, impossibile da interrompere senza un nuovo approccio proattivo.
Miscelazione e miscelazione di cosmetici
II. Selezione dei sensori e implementazione hardware in ambienti ostili
Il superamento dei metodi manuali richiede la selezione di viscosimetri online robusti e affidabili, in grado di fornire dati continui e in tempo reale direttamente all'interno del processo.
2.1Viscosimetria online
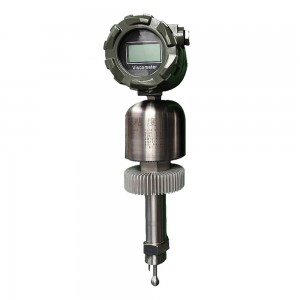
Viscosimetri onlineQuesti dispositivi, installati direttamente nella linea di processo (in linea) o in un circuito di bypass, forniscono misurazioni di viscosità in tempo reale 24 ore su 24, 7 giorni su 7, consentendo un monitoraggio e un controllo costanti del processo. Ciò si contrappone nettamente ai metodi di laboratorio offline, che sono intrinsecamente reattivi e possono fornire solo un'istantanea dello stato del processo a intervalli discreti. La capacità di ottenere dati affidabili e continui dalla linea di produzione è un prerequisito per l'implementazione di un sistema di controllo automatizzato a circuito chiuso.
2.2 Requisiti essenziali del viscosimetro
La scelta del viscosimetro per la produzione di cosmetici deve essere guidata dai vincoli ambientali e operativi specifici del settore.
Vincoli ambientali e di durabilità:
Temperature e pressioni elevate:Le formulazioni cosmetiche spesso richiedono il riscaldamento a una temperatura specifica per garantire una miscelazione e un'emulsificazione adeguate. Il sensore selezionato deve essere in grado di funzionare in modo affidabile a temperature fino a 300 °C e pressioni fino a 500 bar.
Resistenza alla corrosione:Molti ingredienti cosmetici, inclusi tensioattivi e vari additivi, possono essere corrosivi nel tempo. Le parti del sensore a contatto con il fluido devono essere realizzate con materiali altamente resistenti e durevoli, in grado di resistere alla corrosione. L'acciaio inossidabile 316L è una scelta standard per la sua resistenza in tali ambienti.
Immunità alle vibrazioni:Gli ambienti di produzione sono caratterizzati da rumori meccanici, con pompe, agitatori e altri macchinari che producono vibrazioni ambientali significative. Il principio di misurazione di un sensore deve essere intrinsecamente immune a queste vibrazioni per garantire l'integrità dei dati.
2.3 Analisi delle tecnologie viscosimetriche per l'integrazione di processo
Per un'integrazione online efficace, alcune tecnologie sono più adatte di altre.
Viscosimetri vibrazionali/risonantiQuesta tecnologia funziona misurando l'effetto di smorzamento del fluido su un elemento vibrante, come una forcella o un risonatore, per determinarne la viscosità. Questo principio offre diversi vantaggi chiave per le applicazioni cosmetiche. Questi sensori non hanno parti in movimento, il che riduce al minimo la necessità di manutenzione e i costi operativi complessivi. Un design ben progettato, come un risonatore coassiale bilanciato, annulla attivamente le coppie di reazione ed è quindi completamente insensibile alle condizioni di montaggio e alle vibrazioni esterne. Questa immunità al rumore ambientale garantisce una misurazione stabile, ripetibile e riproducibile, anche in presenza di flusso turbolento o in condizioni di elevato sforzo di taglio. Questi sensori possono anche misurare la viscosità in un intervallo estremamente ampio, da fluidi a viscosità molto bassa a fluidi a viscosità molto alta, il che li rende estremamente versatili per un portafoglio prodotti diversificato.
Tecnologie rotazionali e altre tecnologie:Sebbene i viscosimetri rotazionali siano molto efficaci in laboratorio per generare curve di flusso complete, la loro complessità e la presenza di parti mobili possono renderne difficile la manutenzione in un'applicazione industriale in linea. Altri tipi, come quelli a elemento cadente o capillare, possono essere adatti ad applicazioni specifiche, ma spesso presentano limitazioni nella misurazione di fluidi non newtoniani o sono sensibili alle fluttuazioni di temperatura e flusso.
L'affidabilità di un sistema di controllo automatizzato è direttamente proporzionale all'affidabilità dei dati provenienti dai suoi sensori. Pertanto, la stabilità a lungo termine e i requisiti minimi di calibrazione del viscosimetro non sono semplici caratteristiche di convenienza, ma requisiti fondamentali per un sistema di controllo efficiente e a bassa manutenzione. Il costo di un sensore non deve essere considerato solo come la spesa iniziale, ma come il suo costo totale di proprietà (TCO), che include la manodopera e i tempi di inattività associati alla manutenzione e alla calibrazione. I dati provenienti da strumenti comeviscosimetri capillariI risultati dimostrano che, con un'adeguata manipolazione e pulizia, la loro calibrazione può rimanere stabile per un decennio o più, a riprova del fatto che la stabilità a lungo termine è un attributo fondamentale e raggiungibile per la strumentazione di processo. Un sensore in grado di mantenere la propria calibrazione per periodi prolungati riduce significativamente i rischi del progetto di automazione, eliminando una delle principali fonti di potenziale variabilità del processo e consentendo al sistema di operare in modo autonomo con un intervento umano minimo.
| Tecnologia | Principio di funzionamento | Idoneità per fluidi non newtoniani | Capacità di funzionamento ad alta temperatura/pressione | Resistenza alla corrosione | Immunità alle vibrazioni | Manutenzione/Calibrazione |
| Vibrazionale/Risonante | Misura lo smorzamento del fluido su un elemento vibrante (forcella, risonatore). | Eccellente (lettura ad alta velocità di taglio e riproducibile). | Alta temperatura (fino a 300 °C, 500 bar). | Eccellente (tutte le parti a contatto con il fluido sono in acciaio inox 316L). | Eccellente (design del risonatore bilanciato). | Basso (nessuna parte mobile, minima contaminazione). |
| Rotazionale | Misura la coppia necessaria per far ruotare un mandrino nel fluido. | Eccellente (fornisce una curva di flusso completa in un ambiente di laboratorio). | Da moderato ad elevato (varia a seconda del modello). | Buono (richiede materiali specifici per il mandrino). | Scarsa (elevata sensibilità alle vibrazioni esterne). | Elevato (pulizia frequente, parti mobili). |
| Pressione capillare/differenziale | Misura la caduta di pressione attraverso un tubo fisso a portata costante. | Limitato (produce una singola viscosità newtoniana media). | Da moderato ad elevato (richiede stabilità della temperatura). | Buono (dipende dal materiale del capillare). | Moderato (dipendente dal flusso, richiede un flusso stabile). | Elevato (richiede pulizia, soggetto a intasamenti). |
| Elemento cadente | Misura il tempo impiegato da un elemento per attraversare il fluido. | Limitato (produce una singola viscosità newtoniana media). | Da moderato ad elevato (dipende dai materiali). | Buono (dipende dal materiale dell'elemento). | Moderato (sensibile alle vibrazioni). | Moderato (parti mobili, richiede ricalibrazione). |
2.4 Posizionamento ottimale dei sensori per dati accurati
Il posizionamento fisico del viscosimetro è critico quanto la tecnologia stessa. Un posizionamento corretto garantisce che i dati raccolti siano rappresentativi dello stato del processo. Le migliori pratiche prevedono che il sensore sia posizionato in un punto in cui il fluido sia omogeneo e in cui l'elemento sensibile sia completamente immerso in ogni momento. È necessario evitare i punti alti della tubazione in cui potrebbero accumularsi bolle d'aria, poiché l'aria trascinata può interferire con le misurazioni, soprattutto perviscosimetri vibrazionaliAnalogamente, è opportuno evitare l'installazione in "zone di ristagno" dove il fluido non è in costante movimento, per prevenire la formazione di depositi sul sensore. Una buona strategia consiste nel posizionare il sensore in un tratto di tubazione in cui il flusso è stabile e costante, come ad esempio una colonna montante verticale o un'area con portata costante, per ottenere i dati più affidabili per il sistema di controllo.
III.Integrazione perfetta tra PLC e DCS tramite RS485
Il successo dell'implementazione di unviscosimetro onlineIl suo punto di forza risiede nella perfetta integrazione con l'infrastruttura di controllo dell'impianto esistente. La scelta del protocollo di comunicazione e del livello fisico è una decisione strategica che bilancia affidabilità, costi e compatibilità con i sistemi preesistenti.
3.1 Panoramica dell'architettura di sistema
L'architettura standard di controllo industriale per questa applicazione è una relazione master-slave. Il PLC o DCS centrale dell'impianto funge da "master", avviando la comunicazione con il viscosimetro, che funziona come dispositivo "slave". Il dispositivo slave rimane "inattivo" finché non viene interrogato dal master, a quel punto risponde con i dati richiesti. Questo modello di comunicazione uno-a-molti previene le collisioni di dati e semplifica la gestione della rete.
3.2 L'interfaccia di comunicazione RS485
L'interfaccia di comunicazione RS485 è uno standard robusto e ampiamente adottato per l'automazione industriale, in particolare per le applicazioni che richiedono comunicazioni multipunto a lunga distanza.
Meriti tecnici:
A lunga distanza e con più punti di consegnaLo standard RS485 supporta la trasmissione dati su distanze fino a 2000 metri, risultando ideale per impianti industriali di grandi dimensioni. Un singolo bus può collegare fino a 30 dispositivi, un numero che può essere esteso a 24 ore su 24, 7 giorni su 7, con l'utilizzo di ripetitori, riducendo significativamente i costi e la complessità dell'infrastruttura di cablaggio.
Immunità al rumore:Lo standard RS485 utilizza un approccio di segnalazione differenziale bilanciato su un cavo a doppino intrecciato. Questa configurazione offre un'eccezionale immunità alle interferenze elettromagnetiche (EMI) e ad altri disturbi elettrici, un problema comune negli ambienti industriali con motori e azionamenti di grandi dimensioni.
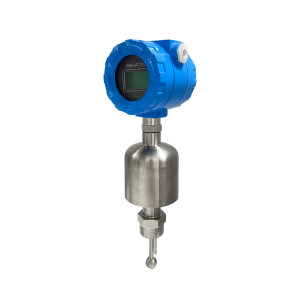
3.3 Colmare il divario tra PLC e DCS
La scelta dello standard RS485 non è semplicemente una questione di preferenza tecnica, bensì una decisione strategica che riduce significativamente le barriere all'ingresso per l'automazione dei processi. La sua capacità di coprire lunghe distanze e di resistere ai disturbi lo rende ideale per gli ambienti industriali in cui questi fattori sono più importanti della semplice velocità di comunicazione.
IV. Derivazione teorica del controllo adattivo basato su modelli
Questa sezione fornisce le solide basi intellettuali per una strategia di controllo in grado di gestire le dinamiche complesse e non lineari dei fluidi cosmetici.
4.1 La necessità di un controllo avanzato
I tradizionali regolatori Proporzionali-Integrali-Derivativi (PID) si basano su modelli lineari di un processo e sono inadatti a gestire i comportamenti non lineari, dipendenti dal tempo e con proprietà variabili dei fluidi non newtoniani. Un regolatore PID è reattivo: attende che si verifichi una deviazione dal setpoint prima di iniziare ad adottare misure correttive. Per un processo con dinamiche di risposta lunghe, come un grande serbatoio di miscelazione o un addensatore, ciò può portare a una lenta correzione degli errori, oscillazioni o superamento della viscosità target. Inoltre, disturbi esterni, come fluttuazioni di temperatura o variazioni nella composizione della materia prima in ingresso, richiederebbero una costante ricalibrazione manuale del regolatore PID, con conseguente instabilità e inefficienza del processo.
4.2 Modellazione reologica per il controllo
Il fondamento di una strategia di controllo efficace per i fluidi non newtoniani risiede in un modello matematico accurato e predittivo del loro comportamento.
4.2.1 Modellazione costitutiva (principi primi):
Il modello di Herschel-Bulkley è una potente equazione costitutiva utilizzata per descrivere il comportamento reologico dei fluidi che presentano sia una tensione di snervamento sia caratteristiche di assottigliamento o ispessimento per taglio. Il modello mette in relazione la tensione di taglio (τ) con la velocità di taglio (γ˙) utilizzando tre parametri chiave:
τ=τγ+K(γ˙)n
τγ (Tensione di snervamento): La tensione di taglio minima che deve essere superata affinché il fluido inizi a scorrere.
K (Indice di consistenza): un parametro analogo alla viscosità, che rappresenta la resistenza del fluido al flusso.
n (Indice di comportamento del flusso): un parametro cruciale che definisce il comportamento del fluido: n<1 per un fluido pseudoplastico (assottigliamento per taglio), n>1 per un fluido dilatante (ispessimento per taglio) e n=1 per un fluido plastico di Bingham.
Questo modello fornisce un quadro matematico per consentire a un sistema di controllo di prevedere come la viscosità apparente di un fluido cambierà in funzione delle diverse velocità di taglio all'interno del processo, dalla regione di miscelazione a basso taglio all'ambiente ad alto taglio di una pompa.
4.2.2 Modellazione basata sui dati:
Oltre ai modelli basati sui principi fondamentali, è possibile utilizzare un approccio data-driven per costruire un modello di processo che apprenda dai dati in tempo reale forniti dal viscosimetro online. Questo è particolarmente utile per formulazioni complesse in cui è difficile derivare un modello preciso basato sui principi fondamentali. Un modello data-driven può adattare e ottimizzare i parametri del sensore in tempo reale per tenere conto di fattori esterni come variazioni nella composizione dell'olio o fluttuazioni di temperatura. Questo approccio ha dimostrato di essere in grado di controllare con successo l'errore assoluto medio delle misurazioni di viscosità entro un intervallo ristretto, dimostrando prestazioni e affidabilità eccellenti.
4.3 Derivazione della legge di controllo adattivo
Il fulcro di un sistema di controllo adattivo basato su modello è la sua capacità di apprendere e adattarsi continuamente alle mutevoli condizioni di processo. Il controllore non si basa su parametri fissi, ma aggiorna dinamicamente il proprio modello interno del processo.
Principio fondamentale:Un controllore adattivo stima o aggiorna continuamente i parametri del suo modello interno in tempo reale, basandosi sui dati provenienti dai sensori. Ciò consente al controllore di "apprendere" e compensare le variazioni di processo causate da cambiamenti nelle materie prime, usura delle apparecchiature o variazioni ambientali.
Formulazione della legge di controllo:
Stima dei parametri del modello: uno stimatore di parametri, spesso basato su un algoritmo dei minimi quadrati ricorsivi (RLS) con un fattore di dimenticanza adattivo, utilizza i dati dei sensori in tempo reale (viscosità, temperatura, velocità di taglio) per calibrare continuamente i parametri del modello, come i valori K e n del modello di Herschel-Bulkley. Questa è la componente "adattiva".
Algoritmo di controllo predittivo:Il modello di processo aggiornato viene quindi utilizzato per prevedere il comportamento futuro del fluido. Un algoritmo di controllo predittivo basato su modello (MPC) rappresenta una strategia ideale per questa applicazione. L'MPC è in grado di gestire simultaneamente diverse variabili manipolate (ad esempio, velocità di aggiunta dell'addensante e velocità della pompa) per controllare più variabili di uscita (ad esempio, viscosità e temperatura). La natura predittiva dell'MPC consente di calcolare le regolazioni precise necessarie per mantenere il processo sulla giusta traiettoria, anche in presenza di lunghi ritardi, garantendo che il fluido rimanga sempre all'interno della sua "finestra" reologica ottimale.
Il passaggio da un semplice controllo a feedback a un controllo adattivo basato su modello rappresenta un cambiamento fondamentale, da una gestione di processo reattiva a una proattiva. Un controllore PID tradizionale è intrinsecamente reattivo, in quanto attende che si verifichi un errore prima di intervenire. Per un processo con ritardi significativi, questa reazione è spesso tardiva, causando sovraelongazioni e oscillazioni. Un controllore adattivo, apprendendo continuamente il modello di processo, è in grado di prevedere come una modifica a monte, come ad esempio una variazione nella composizione di una materia prima, influirà sulla viscosità del prodotto finale prima che la deviazione diventi significativa. Ciò consente al sistema di effettuare regolazioni proattive e calcolate, garantendo che il prodotto rimanga conforme alle specifiche e minimizzando sprechi e variabilità. Questo è il fattore principale alla base delle enormi riduzioni della variabilità dei lotti e degli sprechi di materiale documentate nelle implementazioni di successo.
V. Strategie pratiche di implementazione, validazione e operative
La fase finale di un progetto consiste nell'implementazione e nella gestione a lungo termine del sistema integrato. Ciò richiede una pianificazione meticolosa e il rispetto delle migliori pratiche operative.
5.1 Procedure consigliate per l'implementazione
L'integrazione della viscosimetria online e del controllo adattivo è un'operazione complessa che dovrebbe essere affidata a integratori di sistemi esperti. Una progettazione front-end ben definita è fondamentale, poiché fino all'80% dei problemi di progetto può essere ricondotto a questa fase. Quando si effettua l'ammodernamento di sistemi di controllo preesistenti, un integratore qualificato può fornire le competenze necessarie per colmare le lacune di comunicazione e garantire una migrazione senza intoppi. Inoltre, il corretto posizionamento del sensore è di primaria importanza. Il viscosimetro deve essere installato in un luogo privo di bolle d'aria, zone di ristagno e particelle di grandi dimensioni che potrebbero interferire con le misurazioni.
5.2 Validazione e riconciliazione dei dati
Affinché un sistema di controllo sia affidabile, i dati su cui si basa devono essere validati e verificati. I sensori industriali in ambienti difficili sono soggetti a rumore, deriva ed errori. Un circuito di controllo che si affida ciecamente ai dati grezzi dei sensori è fragile e incline a commettere errori costosi.
Validazione dei dati:Questo processo prevede l'elaborazione dei dati grezzi dei sensori per garantire che i valori siano significativi e rientrino nell'intervallo previsto. Metodi semplici includono il filtraggio dei valori anomali e il calcolo della media di diverse misurazioni in un periodo di tempo definito per ridurre il rumore.
Rilevamento errori grossolani:I test statistici, come il test del chi-quadrato, possono essere utilizzati per rilevare errori significativi o guasti dei sensori confrontando il valore della funzione obiettivo con un valore critico.
Riconciliazione dei dati:Si tratta di una tecnica più avanzata che utilizza dati di sensori ridondanti e modelli di processo (ad esempio, la conservazione della massa) per produrre un singolo set di dati statisticamente validato. Questo processo aumenta la fiducia nel sistema e fornisce un livello di resilienza auto-consapevole ad anomalie e guasti minori dei sensori.
L'implementazione di un livello di validazione dei dati non è una funzionalità opzionale, bensì una componente intellettuale necessaria che rende l'intero sistema di controllo robusto e affidabile di fronte alle incongruenze del mondo reale. Questo livello trasforma il sistema da un semplice strumento di automazione in un'entità veramente intelligente e auto-monitorante, in grado di mantenere la qualità del prodotto senza una costante supervisione umana.
5.3 Manutenzione a lungo termine e sostenibilità
Il successo a lungo termine di un sistema di viscosimetria online dipende da una strategia di manutenzione ben definita.
Manutenzione dei sensori: l'utilizzo di viscosimetri robusti, privi di parti mobili e realizzati con materiali resistenti alla corrosione, come l'acciaio inossidabile 316L, può ridurre significativamente i problemi di incrostazione e semplificare le procedure di manutenzione.
Calibrazione e validazione del sistema:La calibrazione periodica è essenziale per garantire la precisione a lungo termine del viscosimetro. Per applicazioni ad alta precisione, la calibrazione con standard di viscosità certificati dovrebbe essere eseguita a intervalli programmati, mentre la frequenza può essere ridotta per applicazioni meno critiche. Come dimostrato da studi di stabilità a lungo termine, alcuni tipi di viscosimetro, come i viscosimetri a capillare di vetro o a vibrazione, possono mantenere la calibrazione per anni, riducendo significativamente la frequenza di costosi interventi di calibrazione.
AUna soluzione attuabile può offrire vantaggi tangibili: una significativa riduzione della variabilità tra i lotti e degli sprechi di materiale, e un percorso verso una produzione completamente autonoma e intelligente.Start your optimoizationeby contact Lonnmeter.
Data di pubblicazione: 9 settembre 2025


