

Le resine epossidiche sono essenziali in una vasta gamma di contesti industriali, dalla produzione di materiali compositi allo sviluppo di adesivi specializzati. Tra le proprietà fondamentali che definiscono queste resine, la viscosità emerge come una caratteristica chiave, che esercita una profonda influenza sui processi di produzione, sui metodi di applicazione e sulle prestazioni finali dei prodotti.
Processo di produzione della resina epossidica
1.1 Fasi principali del processo produttivo
La produzione di resine epossidiche è un processo di sintesi chimica a più fasi. Il fulcro di questo processo è il controllo preciso delle condizioni di reazione per convertire le materie prime in resine liquide con specifiche proprietà fisico-chimiche. Un tipico processo di produzione in batch inizia con l'approvvigionamento e la miscelazione delle materie prime, principalmente bisfenolo A (BPA), epicloridrina (ECH), idrossido di sodio (NaOH) e solventi come isopropanolo (IPA) e acqua deionizzata. Questi ingredienti vengono miscelati in un serbatoio di pre-miscelazione in un rapporto preciso prima di essere trasferiti in un reattore per la reazione di polimerizzazione.
Il processo di sintesi viene generalmente eseguito in due fasi per garantire un'elevata conversione e la consistenza del prodotto. Nel primo reattore,idrossido di sodioViene aggiunto come catalizzatore e la reazione procede a circa 58 °C per raggiungere una conversione di circa l'80%. Il prodotto viene quindi trasferito in un secondo reattore, dove viene aggiunto l'idrossido di sodio rimanente per completare la conversione, ottenendo la resina epossidica liquida finale. Dopo la polimerizzazione, vengono eseguite una serie di complesse fasi di post-elaborazione. Queste includono la diluizione del sottoprodotto di cloruro di sodio (NaCl) con acqua deionizzata per formare uno strato di salamoia, che viene poi separato dalla fase organica ricca di resina utilizzando sonde di conducibilità o torbidità. Lo strato di resina purificata viene quindi ulteriormente lavorato tramite evaporatori a film sottile o colonne di distillazione per recuperare l'eccesso di epicloridrina, ottenendo così il prodotto finale di resina epossidica liquida pura.

1.2 Confronto tra processi di produzione a lotti e processi di produzione continua
Nella produzione di resine epossidiche, sia la produzione a lotti che quella continua presentano vantaggi e svantaggi distinti, che comportano differenze fondamentali nelle esigenze di controllo della viscosità. La produzione a lotti prevede l'alimentazione di materie prime in un reattore in lotti distinti, dove subiscono una sequenza di reazioni chimiche e scambi termici. Questo metodo è spesso utilizzato per la produzione su piccola scala, formulazioni personalizzate o prodotti con elevata varietà, offrendo la flessibilità necessaria per produrre resine specializzate con proprietà specifiche. Tuttavia, la produzione a lotti è associata a cicli produttivi più lunghi e a una qualità del prodotto non costante a causa della manipolazione manuale, della variabilità delle materie prime e delle fluttuazioni del processo. È proprio per questo motivo che gli ingegneri di produzione e di processo identificano spesso la "scarsa uniformità tra i lotti" come una delle principali problematiche.
Al contrario, la produzione continua opera con un flusso costante di materiali e prodotti attraverso una serie di reattori, pompe e scambiatori di calore interconnessi. Questo modello è preferibile per la produzione su larga scala e per prodotti standardizzati ad alta domanda, offrendo una maggiore efficienza produttiva e una maggiore uniformità del prodotto grazie a sistemi di controllo automatizzati che minimizzano le variazioni di processo. Tuttavia, i processi continui richiedono un investimento iniziale più elevato e sistemi di controllo più sofisticati per mantenere la stabilità.
Le differenze fondamentali tra queste due modalità hanno un impatto diretto sul valore dimonitoraggio della viscosità in lineaNella produzione in batch, i dati di viscosità in tempo reale sono essenziali per compensare le incongruenze causate dall'intervento manuale e dalle variazioni di processo, consentendo agli operatori di effettuare regolazioni basate sui dati anziché affidarsi esclusivamente all'esperienza.IIl monitoraggio della viscosità in linea trasforma radicalmente un controllo di qualità reattivo, effettuato a fine produzione, in un processo di ottimizzazione proattivo e in tempo reale.
1.3 Il ruolo cruciale della viscosità
La viscosità è definita come la resistenza di un fluido al flusso, ovvero la sua misura di attrito interno. Per le resine epossidiche liquide, la viscosità non è un parametro fisico isolato, ma un indicatore fondamentale direttamente collegato all'andamento della reazione di polimerizzazione, al peso molecolare, al grado di reticolazione e alle prestazioni del prodotto finale.
Durante la reazione di sintesi, si verificano cambiamenti inviscosità della resina epossidicaRiflettono direttamente la crescita delle catene molecolari e il processo di reticolazione. Inizialmente, con l'aumento della temperatura, la viscosità della resina epossidica diminuisce a causa dell'aumento dell'energia cinetica molecolare. Tuttavia, con l'inizio della reazione di polimerizzazione e la formazione di una rete reticolata tridimensionale, la viscosità aumenta drasticamente fino al completo indurimento del materiale. Monitorando continuamente la viscosità, gli ingegneri possono tracciare efficacemente l'andamento della reazione e determinarne con precisione il punto finale. Ciò non solo impedisce al materiale di solidificarsi all'interno del reattore, operazione che richiederebbe una rimozione manuale costosa e dispendiosa in termini di tempo, ma garantisce anche che il prodotto finale soddisfi le specifiche di peso molecolare e prestazioni desiderate.
Inoltre, la viscosità ha un impatto diretto sulle applicazioni a valle e sulla processabilità. Ad esempio, nelle applicazioni di rivestimento, adesione e incapsulamento, la viscosità determina il comportamento reologico della resina, la sua spalmabilità e la sua capacità di rilasciare le bolle d'aria intrappolate. Le resine a bassa viscosità facilitano la rimozione delle bolle e possono riempire piccole fessure, rendendole adatte per applicazioni di colata profonda. Le resine ad alta viscosità, al contrario, presentano proprietà antigoccia e anti-cedimento, il che le rende ideali per superfici verticali o applicazioni di sigillatura.
Pertanto, la misurazione della viscosità fornisce informazioni fondamentali sull'intera catena di produzione della resina epossidica. Implementando un monitoraggio preciso della viscosità in tempo reale, l'intero processo produttivo può essere diagnosticato e ottimizzato in tempo reale.
2. Tecnologie di monitoraggio della viscosità: un'analisi comparativa
2.1 Principi di funzionamento dei viscosimetri in linea
2.1.1 Viscosimetri vibranti
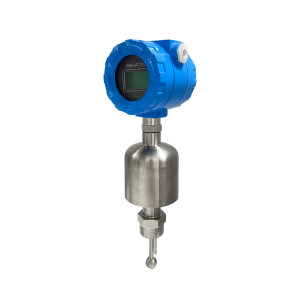
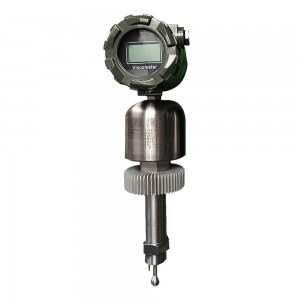
Viscosimetri vibrantiGrazie alla loro robustezza e ai principi di funzionamento, sono diventati una scelta di spicco per il monitoraggio dei processi in linea. Il cuore di questa tecnologia è un elemento sensore a stato solido che vibra nel fluido. Quando il sensore attraversa il fluido, perde energia a causa della resistenza viscosa del fluido stesso. Misurando con precisione questa dissipazione di energia, il sistema correla la lettura alla viscosità del fluido.
Un vantaggio chiave dei viscosimetri vibratori è il loro funzionamento ad alto taglio, che rende le loro letture generalmente insensibili alle dimensioni del tubo, alla portata o alle vibrazioni esterne, garantendo misurazioni altamente ripetibili e affidabili. È importante notare, tuttavia, che per i fluidi non newtoniani come le resine epossidiche, la viscosità cambia con la velocità di taglio. Di conseguenza, il funzionamento ad alto taglio di un viscosimetro vibratorio può produrre una viscosità diversa da quella misurata da un viscosimetro da laboratorio a basso taglio, come un viscosimetro rotazionale o una coppa di flusso. Questa differenza non implica imprecisione; piuttosto, riflette il vero comportamento reologico del fluido in condizioni diverse. Il valore principale di un viscosimetro in linea è la sua capacità di tracciare ilvariazione relativanella viscosità, non semplicemente per corrispondere a un valore assoluto ottenuto da un test di laboratorio.
2.1.2 Viscosimetri rotazionali
I viscosimetri rotazionali determinano la viscosità misurando la coppia necessaria per ruotare un mandrino o un cilindro all'interno di un fluido. Questa tecnologia è ampiamente utilizzata sia in laboratorio che in ambito industriale. Un vantaggio particolare dei viscosimetri rotazionali è la loro capacità di misurare la viscosità a diverse velocità di taglio, regolando la velocità di rotazione. Ciò è particolarmente importante per i fluidi non newtoniani, come molte formulazioni epossidiche, la cui viscosità non è costante e può variare in funzione dello sforzo di taglio applicato.
2.1.3 Viscosimetri capillari
I viscosimetri capillari misurano la viscosità cronometrando il tempo impiegato da un fluido per fluire attraverso un tubo di diametro noto sotto l'influenza della gravità o di una pressione esterna. Questo metodo è estremamente preciso e riconducibile agli standard internazionali, il che lo rende un punto di riferimento nei laboratori di controllo qualità, soprattutto per i fluidi newtoniani trasparenti. Tuttavia, la tecnica è complessa, richiede un rigoroso controllo della temperatura e una pulizia frequente. La sua natura offline la rende inadatta al monitoraggio continuo e in tempo reale dei processi in un ambiente di produzione.
2.1.4 Tecnologie emergenti
Oltre ai metodi tradizionali, si stanno esplorando altre tecnologie per applicazioni specializzate. I sensori a ultrasuoni, ad esempio, sono stati utilizzati per il monitoraggio in tempo reale della viscosità dei polimeri ad alte temperature. Inoltre, si stanno studiando i sensori piezoresistivi per il monitoraggio non invasivo e in situ della reticolazione e della polimerizzazione nelle resine epossidiche.
2.2 Confronto tra tecnologie di viscosimetria
La tabella seguente fornisce un'analisi comparativa delle principali tecnologie di viscosimetri in linea per aiutare gli ingegneri a prendere una decisione informata in base ai loro specifici requisiti di processo nella produzione di resina epossidica.
Tabella 1: Confronto tra le tecnologie dei viscosimetri in linea
| Caratteristica | Viscosimetri vibranti | Viscosimetri rotazionali | Viscosimetri capillari |
| Principio operativo | Misura la dissipazione di energia da una sonda vibrante | Misura la coppia necessaria per ruotare un mandrino | Misura il tempo impiegato da un fluido per fluire attraverso un tubo capillare. |
| Intervallo di viscosità | Ampia gamma, da basse ad alte viscosità | Ampia gamma, richiede la sostituzione dei mandrini o della velocità | Adatto a intervalli di viscosità specifici; richiede la selezione di un tubo in base al campione |
| Velocità di taglio | Elevato tasso di taglio | Velocità di taglio variabile, consente di analizzare il comportamento reologico. | Basso tasso di taglio, principalmente per fluidi newtoniani |
| Sensibilità alla portata | Insensibile, utilizzabile con qualsiasi portata | Sensibile, richiede condizioni costanti o statiche | Sensibile, principalmente per misurazioni offline |
| Installazione e manutenzione | Flessibile, facile da installare, manutenzione minima | Relativamente complesso; richiede l'immersione completa del mandrino; potrebbe necessitare di una pulizia regolare | Ingombrante, utilizzato in laboratori offline; richiede rigorose procedure di pulizia. |
| Durata | Robusto, adatto ad ambienti industriali difficili | Moderato; il mandrino e i cuscinetti possono essere soggetti a usura | Fragile, tipicamente realizzato in vetro |
| Applicazione tipica | Monitoraggio del processo in linea, rilevamento del punto finale della reazione | Controllo di qualità di laboratorio, analisi reologica di fluidi non newtoniani | Controllo qualità offline, test di certificazione standard |
3. Implementazione e ottimizzazione strategica
3.1 Identificazione dei punti di misurazione chiave
Per massimizzare l'utilità del monitoraggio della viscosità in linea, è fondamentale selezionare i punti critici del flusso produttivo che forniscano le informazioni più preziose sul processo.
All'interno del reattore o all'uscita del reattore:Durante la fase di polimerizzazione, la viscosità è l'indicatore più diretto della crescita del peso molecolare e dell'andamento della reazione. L'installazione di un viscosimetro in linea all'interno del reattore o alla sua uscita consente il rilevamento in tempo reale del punto finale della reazione. Ciò non solo garantisce la costanza qualitativa del lotto, ma previene anche reazioni incontrollate ed evita costosi fermi macchina dovuti alla solidificazione della resina all'interno del recipiente.
Fasi di post-elaborazione e purificazione:Dopo la sintesi, la resina epossidica viene sottoposta a lavaggio, separazione e disidratazione. La misurazione della viscosità all'uscita di queste fasi, come ad esempio la colonna di distillazione, rappresenta un punto di controllo qualità cruciale.
Processo di post-miscelazione e stagionatura:Nei sistemi epossidici bicomponenti, il monitoraggio della viscosità della miscela finale è fondamentale. Il monitoraggio in linea in questa fase garantisce che la resina abbia le corrette proprietà di flusso per applicazioni specifiche come l'incapsulamento o la colata, contribuendo a prevenire l'intrappolamento di bolle d'aria e assicurando un riempimento completo dello stampo.
3.2 Metodologia di selezione del viscosimetro
La scelta del viscosimetro in linea più adatto è una decisione sistematica che richiede un'attenta valutazione sia delle proprietà del materiale che dei fattori ambientali del processo.
- Caratteristiche del materiale:
Intervallo di viscosità e reologia:Innanzitutto, è necessario determinare l'intervallo di viscosità previsto della resina epossidica nel punto di misurazione. I viscosimetri a vibrazione sono generalmente adatti a un'ampia gamma di viscosità. Se la reologia del fluido è un fattore rilevante (ad esempio, se non è newtoniano), un viscosimetro rotazionale potrebbe essere una scelta migliore per studiare il comportamento dipendente dallo sforzo di taglio.
Corrosività e impurità:Le sostanze chimiche e i sottoprodotti utilizzati nella produzione di resina epossidica possono essere corrosivi. Inoltre, la resina può contenere cariche o bolle d'aria inglobate. I viscosimetri a vibrazione sono particolarmente adatti a tali condizioni grazie alla loro robustezza e insensibilità alle impurità.
Ambiente di processo:
Temperatura e pressione:La viscosità è estremamente sensibile alla temperatura; una variazione di 1 °C può modificarla fino al 10%. Il viscosimetro selezionato deve essere in grado di fornire misurazioni affidabili e stabili in un ambiente con controllo della temperatura ad alta precisione. Il sensore deve inoltre essere in grado di resistere alle specifiche condizioni di pressione del processo.
Dinamica dei flussi:Il sensore deve essere installato in un punto in cui il flusso del fluido sia uniforme e non vi siano zone di ristagno.
3.3 Installazione e posizionamento fisico
Una corretta installazione fisica è fondamentale per garantire l'accuratezza e l'affidabilità dei dati di un viscosimetro in linea.
Posizione di installazione:Il sensore deve essere installato in una posizione tale che l'elemento sensibile rimanga completamente immerso nel fluido in ogni momento. Evitare di installarlo nei punti più alti della tubazione, dove potrebbero accumularsi bolle d'aria che comprometterebbero le misurazioni.
Dinamica dei fluidi:Il posizionamento del sensore deve evitare le zone di ristagno per garantire che il fluido scorra in modo uniforme intorno al sensore. Per tubazioni di grande diametro, potrebbe essere necessario un viscosimetro con una sonda di inserimento lunga o una configurazione con raccordo a T per garantire che la sonda raggiunga il nucleo del flusso, minimizzando gli effetti degli strati limite.
Accessori di montaggio:Sono disponibili diversi accessori di montaggio, come flange, filettature o raccordi a T di riduzione, per garantire un'installazione corretta e sicura in una vasta gamma di recipienti di processo e condotte. È possibile utilizzare prolunghe non attive per superare le camicie di riscaldamento o le curve delle tubazioni, posizionando la punta attiva del sensore nel flusso del fluido e minimizzando il volume morto.

4Controllo a circuito chiuso e diagnostica intelligente
4.1 Dal monitoraggio all'automazione: sistemi di controllo a circuito chiuso
L'obiettivo finale del monitoraggio della viscosità in linea è quello di fornire le basi per l'automazione e l'ottimizzazione. Un sistema di controllo a circuito chiuso confronta continuamente il valore di viscosità misurato con un valore di riferimento prefissato e regola automaticamente le variabili di processo per eliminare qualsiasi deviazione.
Controllo PID:La strategia di controllo a circuito chiuso più comune e ampiamente utilizzata è il controllo PID (Proporzionale-Integrale-Derivativo). Un controllore PID calcola e regola un'uscita di controllo (ad esempio, la temperatura del reattore o la velocità di aggiunta del catalizzatore) in base all'errore corrente, all'accumulo degli errori passati e alla velocità di variazione dell'errore. Questa strategia è molto efficace per il controllo della viscosità perché la temperatura è la variabile principale che ne influenza il valore.
Controllo avanzato:Per processi di reazione complessi e non lineari come la polimerizzazione epossidica, strategie di controllo avanzate come il Controllo Predittivo Basato su Modello (MPC) offrono una soluzione più sofisticata. L'MPC utilizza un modello matematico per prevedere il comportamento futuro del processo e quindi ottimizza gli input di controllo per soddisfare simultaneamente molteplici variabili e vincoli di processo, portando a un controllo più efficiente della resa e del consumo energetico.
4.2 Integrazione dei dati di viscosità nei sistemi di impianto
Per consentire il controllo a circuito chiuso, i viscosimetri in linea devono essere integrati senza soluzione di continuità nelle architetture dei sistemi di controllo degli impianti esistenti.
Architettura di sistema:Un'integrazione tipica prevede il collegamento del viscosimetro a un controllore logico programmabile (PLC) o a un sistema di controllo distribuito (DCS), con la visualizzazione e la gestione dei dati affidate a un sistema SCADA (Supervisory Control and Data Acquisition). Questa architettura garantisce un flusso di dati in tempo reale, stabile e sicuro, e offre agli operatori un'interfaccia utente intuitiva.
Protocolli di comunicazione:I protocolli di comunicazione industriale sono essenziali per garantire l'interoperabilità tra dispositivi di diversi produttori.
Realizzate un sistema di monitoraggio della viscosità in linea ben progettato con l'ausilio di viscosimetri in linea, passando da una modalità di risoluzione dei problemi reattiva a una modalità proattiva di prevenzione dei rischi. Contattateci subito!
Data di pubblicazione: 18 settembre 2025


